레이저 절단 vs 플라즈마 절단: 금속 절단에 적합한 방식은?
플라즈마 절단기 작동 원리는 산소 또는 질소를 작업 가스로 사용, 고온 플라즈마 아크 열량으로 공작물 금속 국부 용융/증발, 고속 플라즈마 운동량으로 용융 금속 배출해 슬롯 형성하는 가공 방식.
레이저 절단기는 레이저에서 생성된 레이저 광선을 거울 시리즈로 전달, 최종적으로 포커스 렌즈로 공작물 표면에 집속, 초점에서 국부 고온 생성 → 공작물 용융 또는 순간 기화로 슬롯 형성. 절단 과정에서 보조 가스가 슬롯 내 슬래그 날려버려 가공 목적 달성.
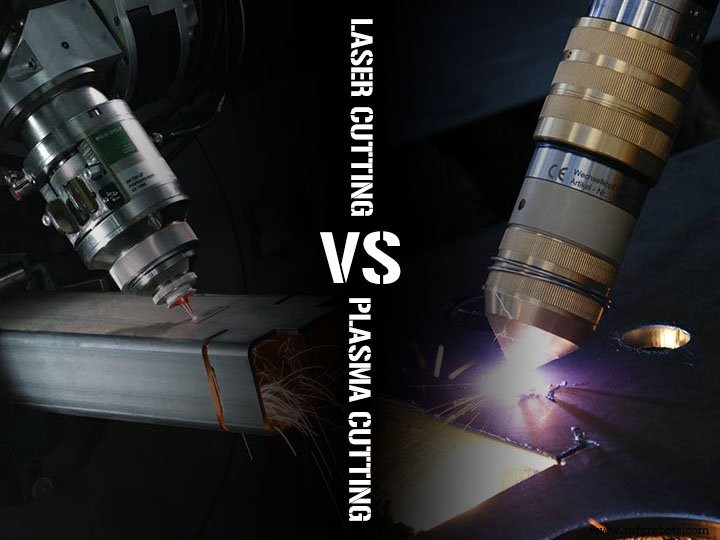
플라즈마 절단은 다양한 금속 소재 절단에 적합, 주로 두꺼운 판재 절단. 장점: 절단 속도 빠름, 슬롯 좁음, 열영향부위 작음, 변형 적음, 운전 비용 낮음. 단점: 단면 수직도 0.5°~1.5° 각도, 절단면 경화.
레이저 절단은 주로 박판 절단, 소재 범위 매우 넓음(금속, 비금속, 세라믹, 유리 등). 레이저의 높은 지향성, 고휘도, 고강도 등으로 절단 속도 빠름, 가공 정밀도 높음, 절단폭 매우 좁음, 후가공 일반적으로 불필요.
요약: 절단 소재 면에서 레이저 절단 선택 범위가 플라즈마보다 넓음. 박판 절단에서 레이저 절단 우위 더 뚜렷. 비용 면에서 플라즈마 절단이 레이저보다 훨씬 저렴.
레이저 절단기 장점
- 좁은 절단 슬롯: 레이저 절단면 직접 용접 가능, 연마 불필요
- 빠른 절단 속도: 박판 금속 절단 속도 최대 10m/min, 플라즈마 절단기보다 훨씬 빠름
- 높은 절단 품질: 변형 적음, 표면 조도 낮음, 경사도 적음
- 고정밀도: 레이저 절단기 정밀도 0.05mm 도달, 반복 위치 정밀도 0.02mm 도달
- 다양한 절단 소재: 금속, 목재, 플라스틱, 고무, PVC, 가죽, 섬유, 유기 유리 등 폭넓은 적용 범위
레이저 절단기 단점
레이저 절단 비용 높음, 초기 투자와 유지보수에 높은 비용 필요. 현재 박판 금속 레이저 절단은 고비용 대비 성능 좋으나, 박판 금속 절단 효율 낮을 땐 품질 요구사항 높지 않거나 부적절한 경우 레이저 절단 비추천.
플라즈마 절단기 장점
두꺼운 판재 절단 공정에서 매우 높은 절단 속도 달성, 레이저와 플레임보다 훨씬 빠름. 초기 장비 비용 레이저보다 낮음, 유지보수 비용도 레이저 절단기보다 낮음.
플라즈마 절단기 단점
- 절단면 수직성 불량: 절단면 한쪽에 큰 베벨 생성, 수직도 나쁨
- 절단 슬래그 다량 발생: 절단 중 슬래그 하부로 낙하, 공정 품질 영향 없으나 절단 후 슬래그 연마 필수 → 인건비 추가
- 유해 가스와 아크 발생: 플라즈마 절단 원리상 유해 분진과 아크 발생. 현재 수중 플라즈마 절단으로 결함 회피 기술 등장
- 소모품 비용 증가: 절단 노즐 주로 수입 의존, 비용 높음



