휴대용 수리 키트, 현장 복합소재 구조물 유지보수 단순화
모듈러 전개형 교량은 군사 전술 작전과 물류, 자연재해 시 교통 인프라 복구에 핵심 자산이다. 복합소재 구조는 이러한 교량의 무게를 줄여 수송 차량과 발사-회수 메커니즘의 부담을 덜어주기 위해 조사되고 있다. 복합소재는 금속 교량 대비 하중 지지 능력 증가와 수명 연장 잠재력도 제공한다.
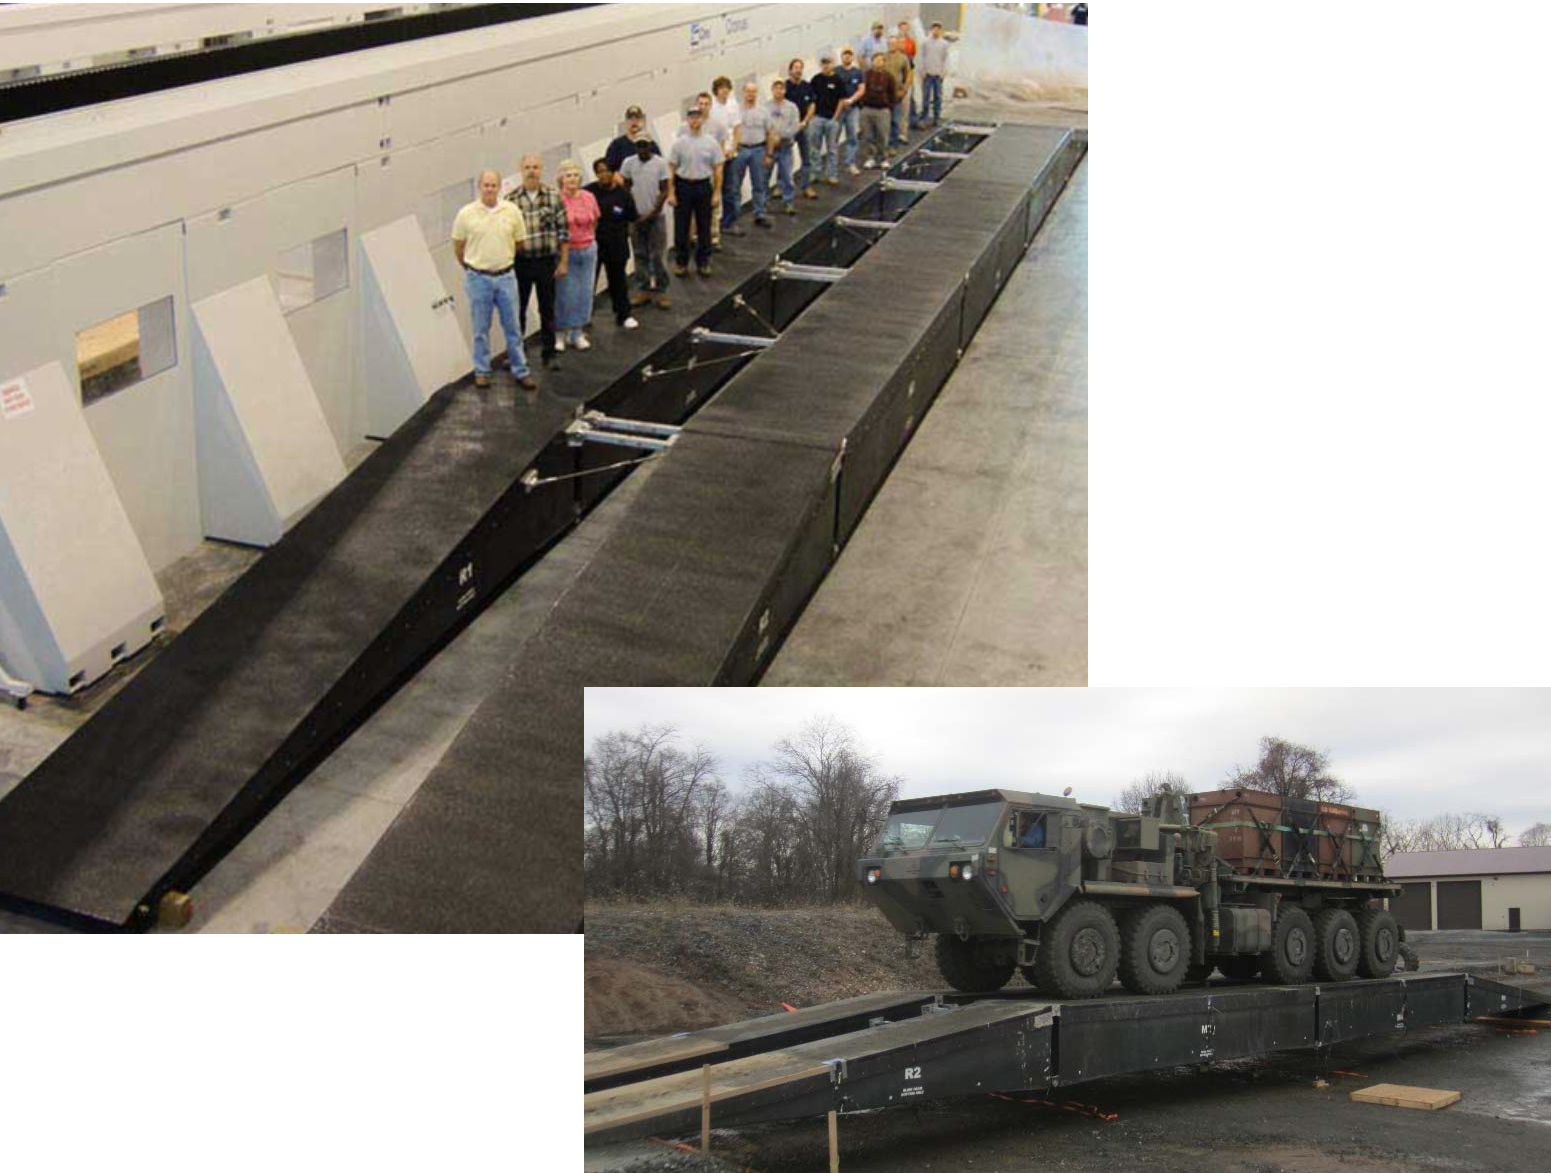
첨단 모듈러 복합소재 교량(AMCB)은 한 예로, 시맨 컴포지츠(Seemann Composites LLC, 미국 미시시피주 걸프포트)와 머티리얼 사이언시즈(Materials Sciences LLC, 미국 펜실베이니아주 호샴)가 탄소 섬유 강화 에폭시 라미네이트로 설계 및 제작했다(Fig. 1). 그러나 이러한 구조물을 현장에서 수리할 수 있는 능력이 복합소재 채택을 가로막는 문제였다.
2016년, 커스텀 테크놀로지스(Custom Technologies LLC, 미국 메릴랜드주 밀러스빌)가 미 육군 자금 지원 중소기업 혁신 연구(SBIR) 1단계 보조금을 받아 병사들이 현장에서 성공적으로 수행할 수 있는 수리 방법 개발에 착수했다. 이 방법을 기반으로 2018년 2단계 SBIR 보조금이 수여되어, 사전 교육 없는 초보자도 패치 수리 시 구조물 원강도의 90% 이상을 복원할 수 있는 신소재와 배터리 구동 장비 시연이 진행되었다. 기술 실현 가능성은 일련의 해석, 소재 선정, 시험편 제작, 기계적 테스트, 소규모 및 풀스케일 수리를 통해 입증되었다.
균열 선박 데크에서 교량 데크로
두 SBIR 단계의 책임 연구자는 커스텀 테크놀로지스 창업자이자 사장인 마이클 버겐(Michael Bergen)이다. 버겐은 해군 수전 연구 센터(NSWC) 카더록(Carderock)에서 27년 근무 후 구조 및 소재 부서에서 미 해군 함대용 복합소재 기술 개발과 적용을 관리하며 은퇴했다. 로저 크레인(Roger Crane) 박사는 2011년 미 해군 32년 복무 후 은퇴, 2015년 커스텀 테크놀로지스에 합류했다. 그의 복합소재 전문성은 신소재, 시제품 제조, 접합 방법, 다기능 복합소재, 구조 건강 모니터링, 복합소재 수리 등 기술 출판물과 특허를 포함한다.
이 두 전문가는 이미 복합소재를 이용해 USS 티콘데로가(Ticonderoga) CG-47급 유도 미사일 순양함의 5456 알루미늄 상부 구조물 균열을 수리하는 독특한 공정을 개발한 바 있다. "이 공정은 균열 성장을 줄이고 200만-400만 달러 데크 플레이트 교체의 저렴한 대안으로 개발되었습니다."라고 버겐은 말한다. "따라서 우리는 실험실 밖 실제 서비스 환경에서 수리하는 방법을 시연했습니다. 하지만 현재 군용 자산 수리 방법은 그리 성공적이지 않습니다. 옵션은 본디드 더블러 수리(손상 부위 위에 플레이트 접착)나 자산을 디포 레벨(D-level) 수리를 위해 서비스에서 제외하는 것뿐입니다. D-level 수리가 필요해 구석에 방치된 자산이 너무 많습니다."
필요한 것은, 그는 계속한다, "복합소재 경험 없는 병사가 키트와 수리 매뉴얼만으로 수행할 수 있는 방법입니다. 우리 목표는 과정을 쉽게 만드는 것이었습니다: 매뉴얼 읽고, 손상 평가하고, 수리하기. 액체 수지 혼합은 완전 경화를 위한 정밀 계량이 필요하므로 원하지 않았습니다. 수리 완료 후 처리할 유해 폐기물(HAZMAT) 없는 시스템도 필요했습니다. 그리고 기존 배치 네트워크로 전개 가능한 키트로 포장되어야 했습니다."
혁신적인 본디드 패치 소재
커스텀 테크놀로지스가 성공적으로 시연한 한 솔루션은 손상 크기에 맞춘(최대 12제곱인치) 본디드 복합소재 패치를 내구성 에폭시 접착제로 적용하는 휴대용 키트다. 시연은 시맨 컴포지츠가 제작한 AMCB 데크 대표적인 3인치 두께 복합소재에서 완료되었는데, 이는 3인치 두께 발사 코어(밀도 15파운드/입방피트)와 벡터플라이(Vectorply Corp., 미국 앨라배마주 피닉스 시티) C-LT 1100 탄소 0°/90° 바이액셜 스티치 원단 2플라이, C-TLX 1900 탄소 섬유 0°/+45°/-45° 트라이액셜 1플라이, C-LT 1100 2플라이 추가로 총 5플라이 페이스스킨을 특징으로 한다. "키트에 준이소트로픽 적층의 기성 패치를 사용하여 원단 방향이 문제가 되지 않게 하기로 했습니다."라고 크레인은 말한다.
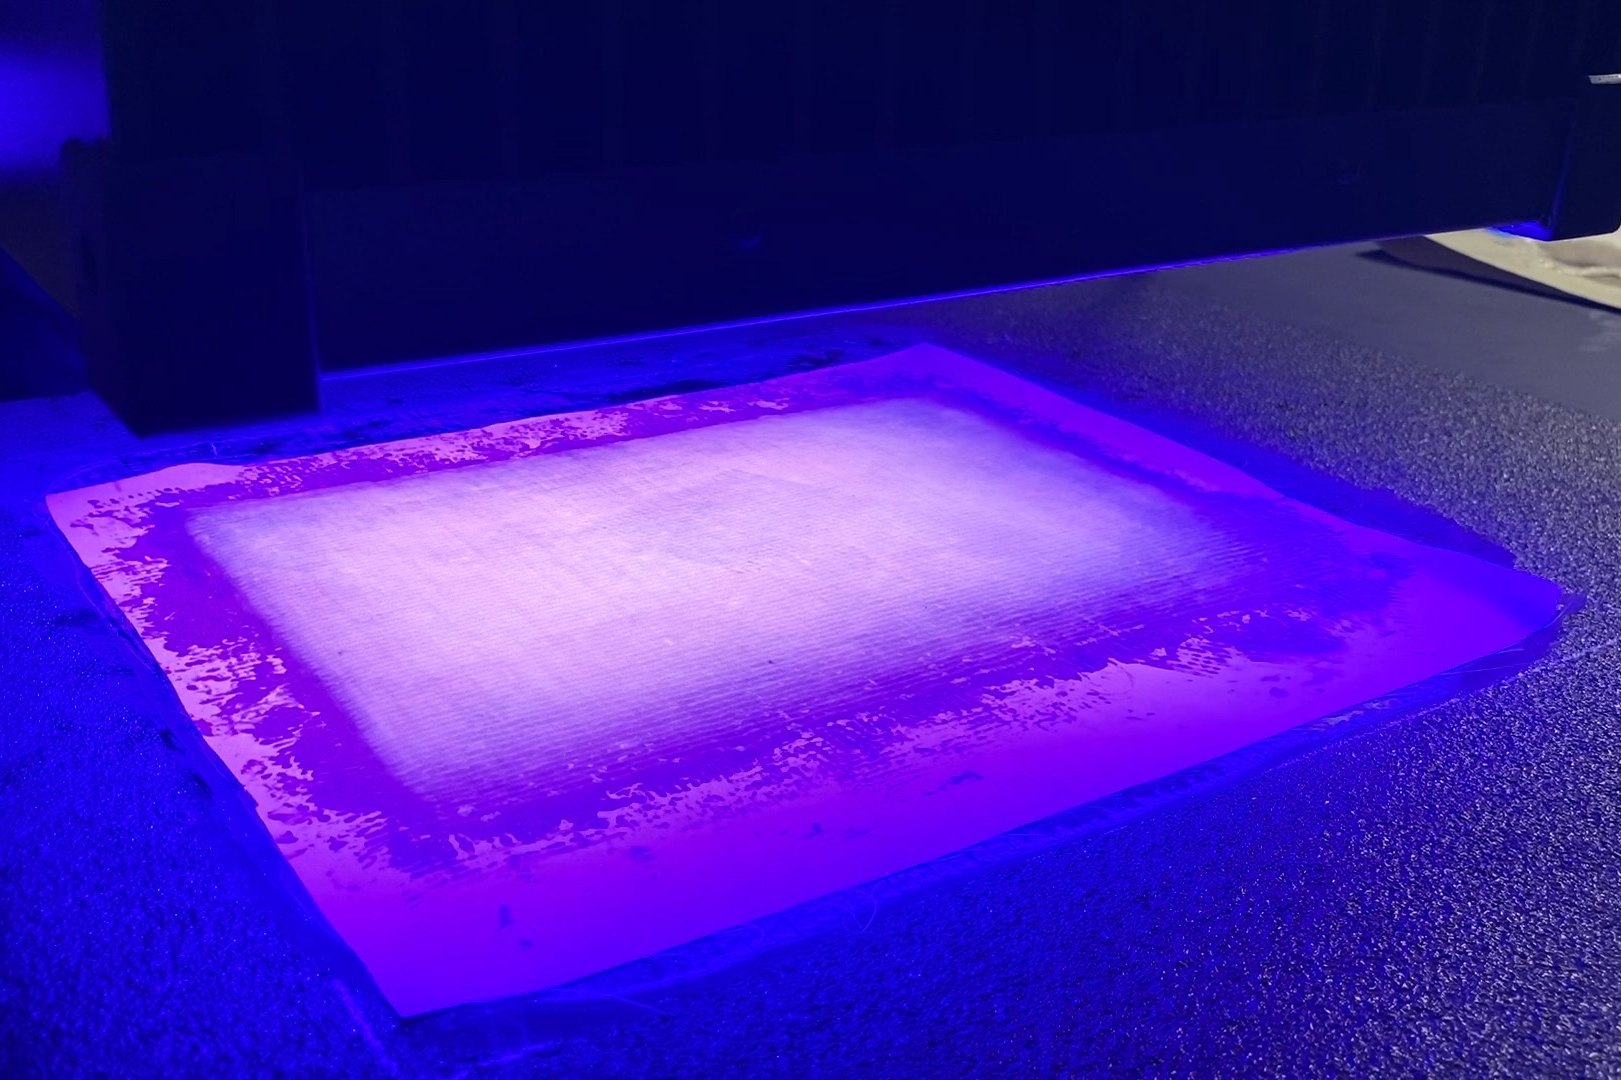
다음 이슈는 수리 라미네이팅용 수지 매트릭스였다. 액체 수지 혼합을 피하기 위해 패치는 프리프레그를 사용한다. "하지만 프리프레그의 과제는 보관입니다."라고 버겐은 설명한다. 보관 가능한 패치 솔루션 개발을 위해 커스텀 테크놀로지스는 선레즈(Sunrez Corp., 미국 캘리포니아주 엘 카혼)와 협력하여 자외선(UV) 빛으로 6분 만에 경화되는 유리섬유/비닐 에스테르 프리프레그를 개발했다. 또한 구종 브라더스(Gougeon Brothers, 미국 미시간주 베이 시티)와 협력했는데, 이들은 새로운 유연한 에폭시 수지 필름을 제안했다.
초기 조사에서 이미 에폭시가 탄소 섬유 프리프레그에 가장 적합한 수지임이 입증되었다. UV 경화 비닐 에스테르는 투명한 유리섬유에는 훌륭하지만 빛을 차단하는 탄소 섬유 아래서는 경화되지 않는다. 구종 브라더스의 새로운 필름 기반으로 최종 에폭시 프리프레그는 210°F/99°C에서 1시간 경화, 실온에서 긴 보관 수명(저온 보관 불필요)을 시연했다. 더 높은 온도에서도 경화된다고 버겐은 말한다. 예를 들어 더 높은 유리 전이 온도(Tg)가 필요하면 350°F/177°C에서도 경화된다. 두 프리프레그 모두 휴대용 수리 키트에 기성 프리프레그 패치 적층 형태로 플라스틱 필름 봉투에 밀봉되어 제공된다.
수리 키트가 장기간 보관될 수 있으므로 커스텀 테크놀로지스는 보관 수명 연구를 수행해야 했다. "군용 장비 운송에 쓰이는 일반적인 하드 플라스틱 케이스 4개를 구입해 에폭시 접착제와 비닐 에스테르 프리프레그 샘플을 각각 넣었습니다."라고 버겐은 말한다. 케이스는 테스트를 위해 4곳에 배치되었다: 미시간 구종 브라더스 시설 옥상, 메릴랜드 공항 옥상, 캘리포니아 사막 유카 밸리(Yucca Valley) 야외 시설, 플로리다 남부 야외 부식 테스트 연구소. 모든 케이스에 데이터 로거가 있었고, 버겐에 따르면 "3개월마다 데이터와 소재 샘플을 꺼내 평가했습니다. 플로리다와 캘리포니아 박스에서 최고 140°F 기록되었는데, 이는 대부분의 수리 수지에 진짜 도전입니다." 또한 구종 브라더스가 새로 개발된 순수 에폭시 수지를 자체 테스트했다. "120°F 오븐에서 몇 달 보관한 샘플은 중합이 시작되었습니다."라고 버겐은 말한다. "하지만 해당 110°F 보관 샘플은 수지 화학이 약간만 진행되었습니다."

수리 테스트
수리 기술 시연을 위해 대표 라미네이트를 제조, 손상시킨 후 수리해야 했다. "1단계 프로젝트에서 초기엔 소규모 4 x 48인치 빔과 4점 굽힘 테스트로 수리 공정 생존 가능성을 평가했습니다."라고 크레인은 말한다. "그 후 2단계 프로젝트에서 12 x 48인치 패널로 전환하여 이축 응력 상태 하중을 가해 파괴시킨 후 수리 성능을 평가했습니다. 2단계 프로젝트에서는 우리가 제작한 AMCB 모델 수리도 완료했습니다."
수리 성능 시연용 테스트 패널은 시맨 컴포지츠가 제작한 AMCB와 같은 혈통의 라미네이트와 코어로 제작되었다고 버겐은 말한다. "하지만 평행 축 정리를 기반으로 페이스시트 두께를 0.375인치에서 0.175인치로 축소했습니다. 이 접근법과 보 이론 및 고전 라미네이트 이론(CLT) 추가 요소를 사용하여 풀스케일 AMCB의 관성 모멘과 유효 강성을 더 다루기 쉽고 비용 효율적인 축소 시연품과 연관지었습니다. 그런 다음 XCraft Inc.(미국 매사추세츠주 보스턴) 개발 유한 요소 해석(FEA) 모델로 구조 수리 설계를 다듬었습니다." 테스트 패널과 AMCB 모델용 탄소 섬유 원단은 벡터플라이에서 구매했고 발사 코어는 코어 컴포지츠(Core Composites, 미국 로드아일랜드주 브리스톨)에서 공급받았다.
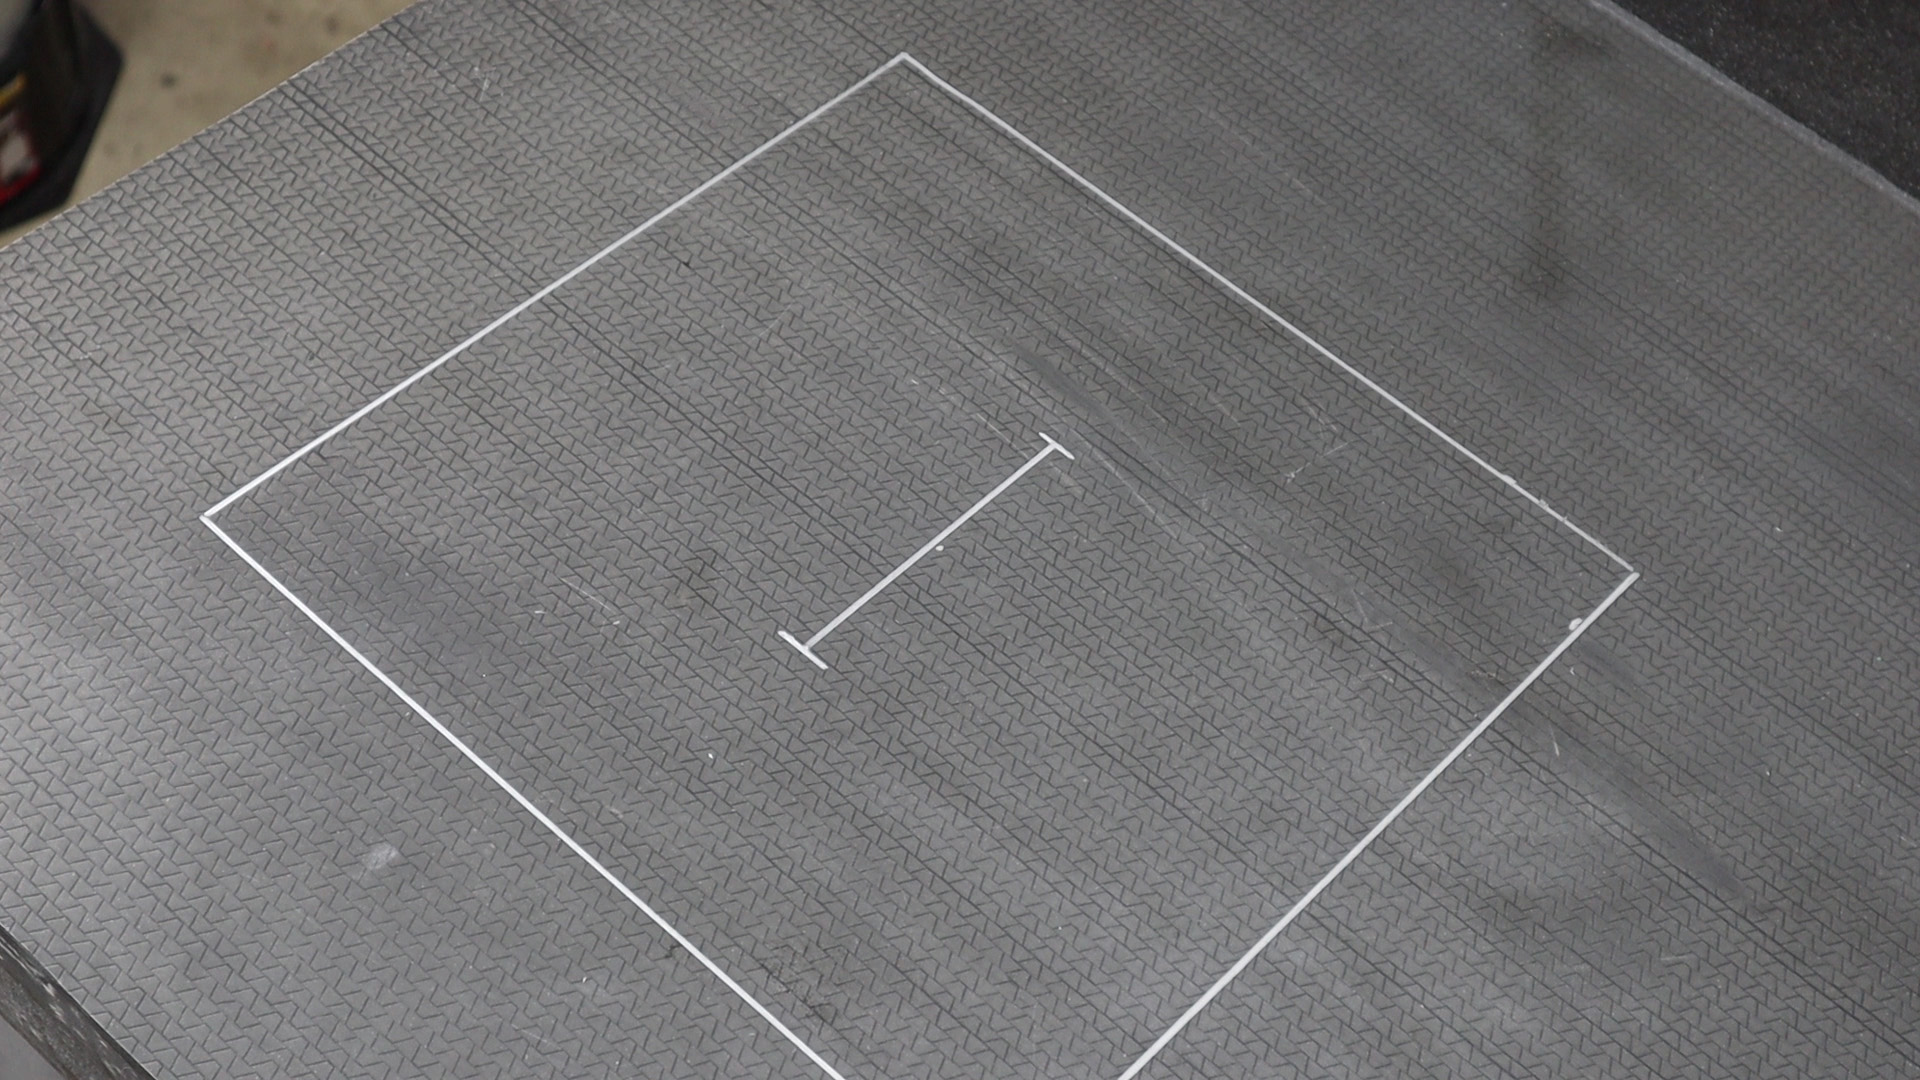
1단계. 이 테스트 패널은 중앙에 표시된 지름 3인치 구멍으로 시뮬레이션된 손상과 수리 주변부를 보여준다. 모든 단계 사진 제공: Custom Technologies LLC.
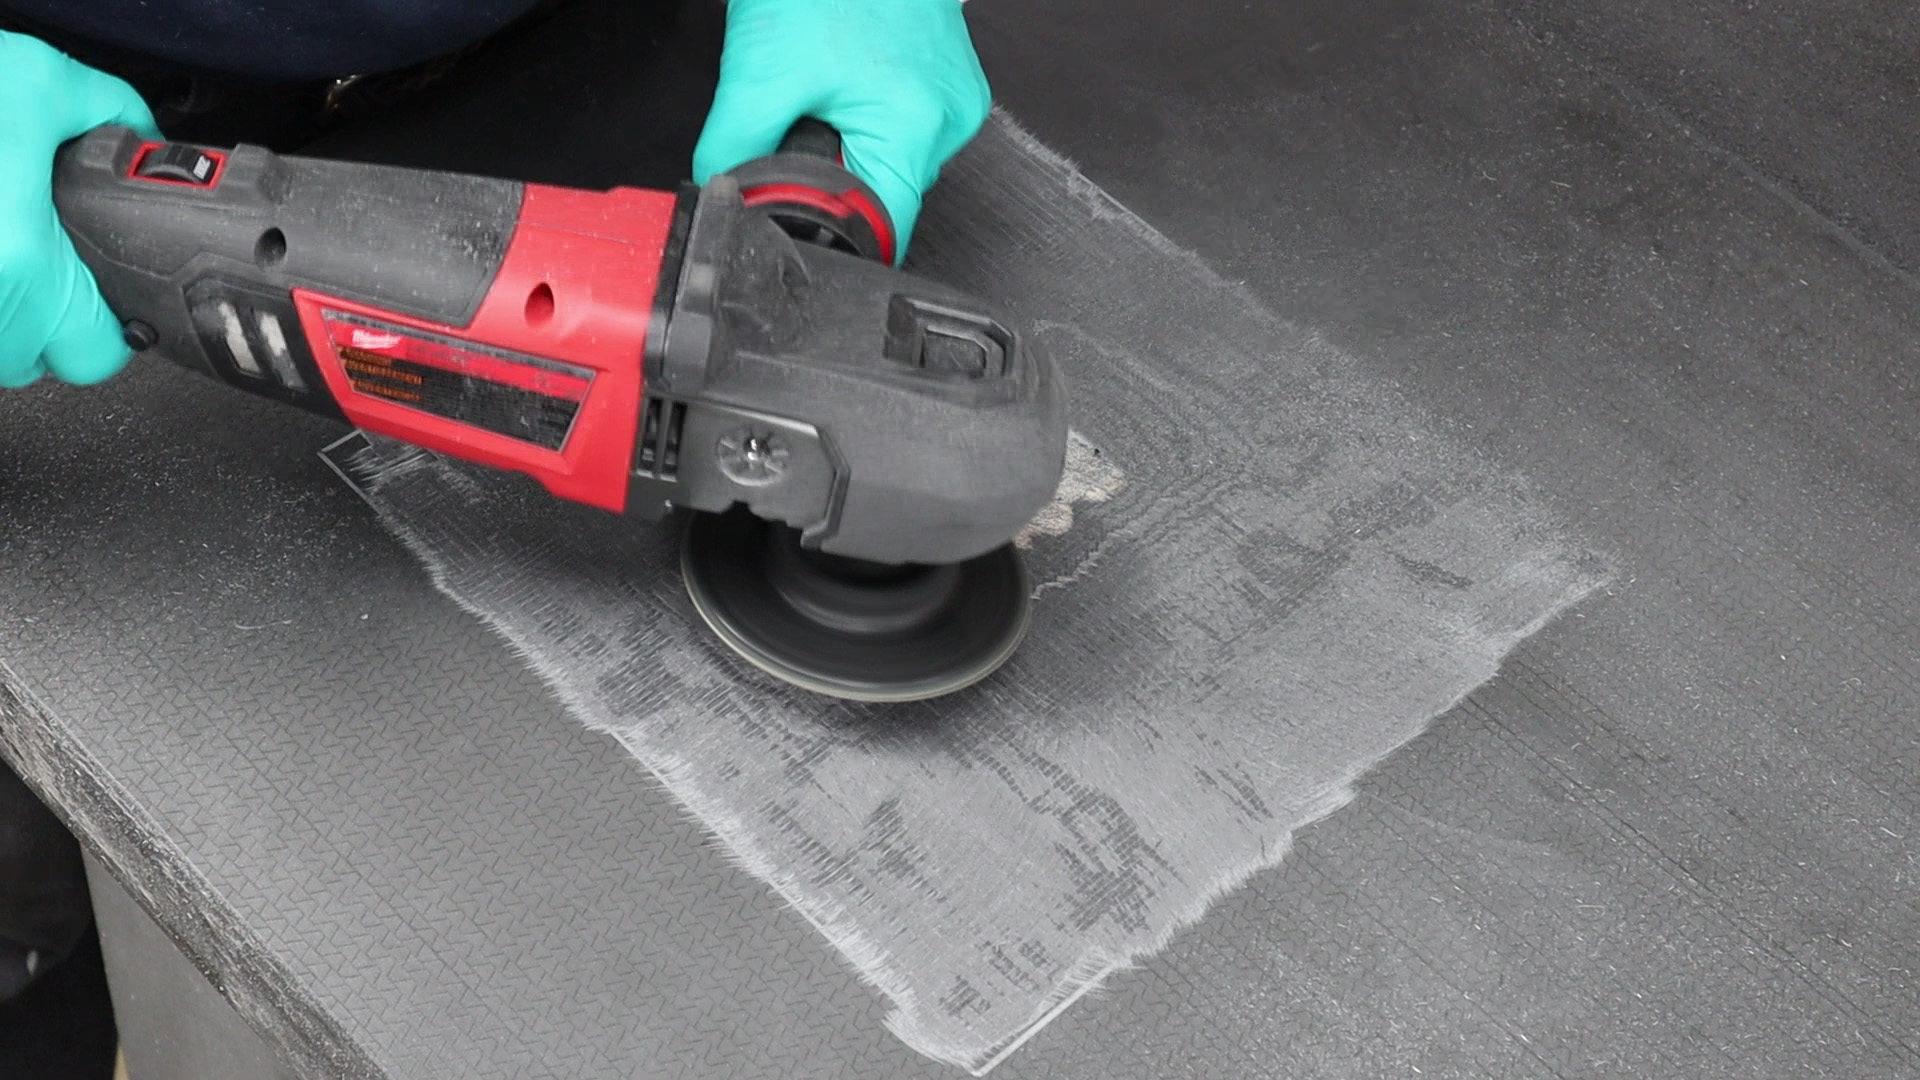
2단계. 배터리 구동 핸드 그라인더로 손상된 소재를 제거하고 수리 패치를 받을 12:1 테이퍼를 스카핑(scarf)한다.
"현장 교량 데크에서 볼 법한 것보다 더 높은 수준의 손상을 테스트 패널에서 시뮬레이션하고 싶었습니다."라고 버겐은 설명한다. "그래서 홀쏘로 지름 3인치 구멍을 뚫고, 손상된 소재 플러그를 뽑아낸 후 휴대용 공압 그라인더로 12:1 스카핑을 수행했습니다."
탄소 섬유/에폭시 수리의 경우, 크레인은 "손상된 페이스시트 소재 제거와 적절한 스카핑 적용 후, 프리프레그를 손상 부위 테이퍼에 맞춰 폭과 길이로 자릅니다. 테스트 패널의 경우 원래 손상되지 않은 탄소 페이스시트 상단과 높이가 같아지도록 4플라이 프리프레그가 필요했습니다. 이후 탄소/에폭시 프리프레그 3개 오버플라이를 이 수리 섹션 중앙에 배치했습니다. 각 연속 플라이는 아래 플라이보다 사방 1인치씩 연장되어 주변 '양호한' 소재에서 수리 부위로 점진적 하중 전달을 제공합니다." 이 수리 총 소요 시간(수리 부위 준비, 수리 소재 절단 및 배치, 경화 절차 적용 포함)은 약 2.5시간이었다.
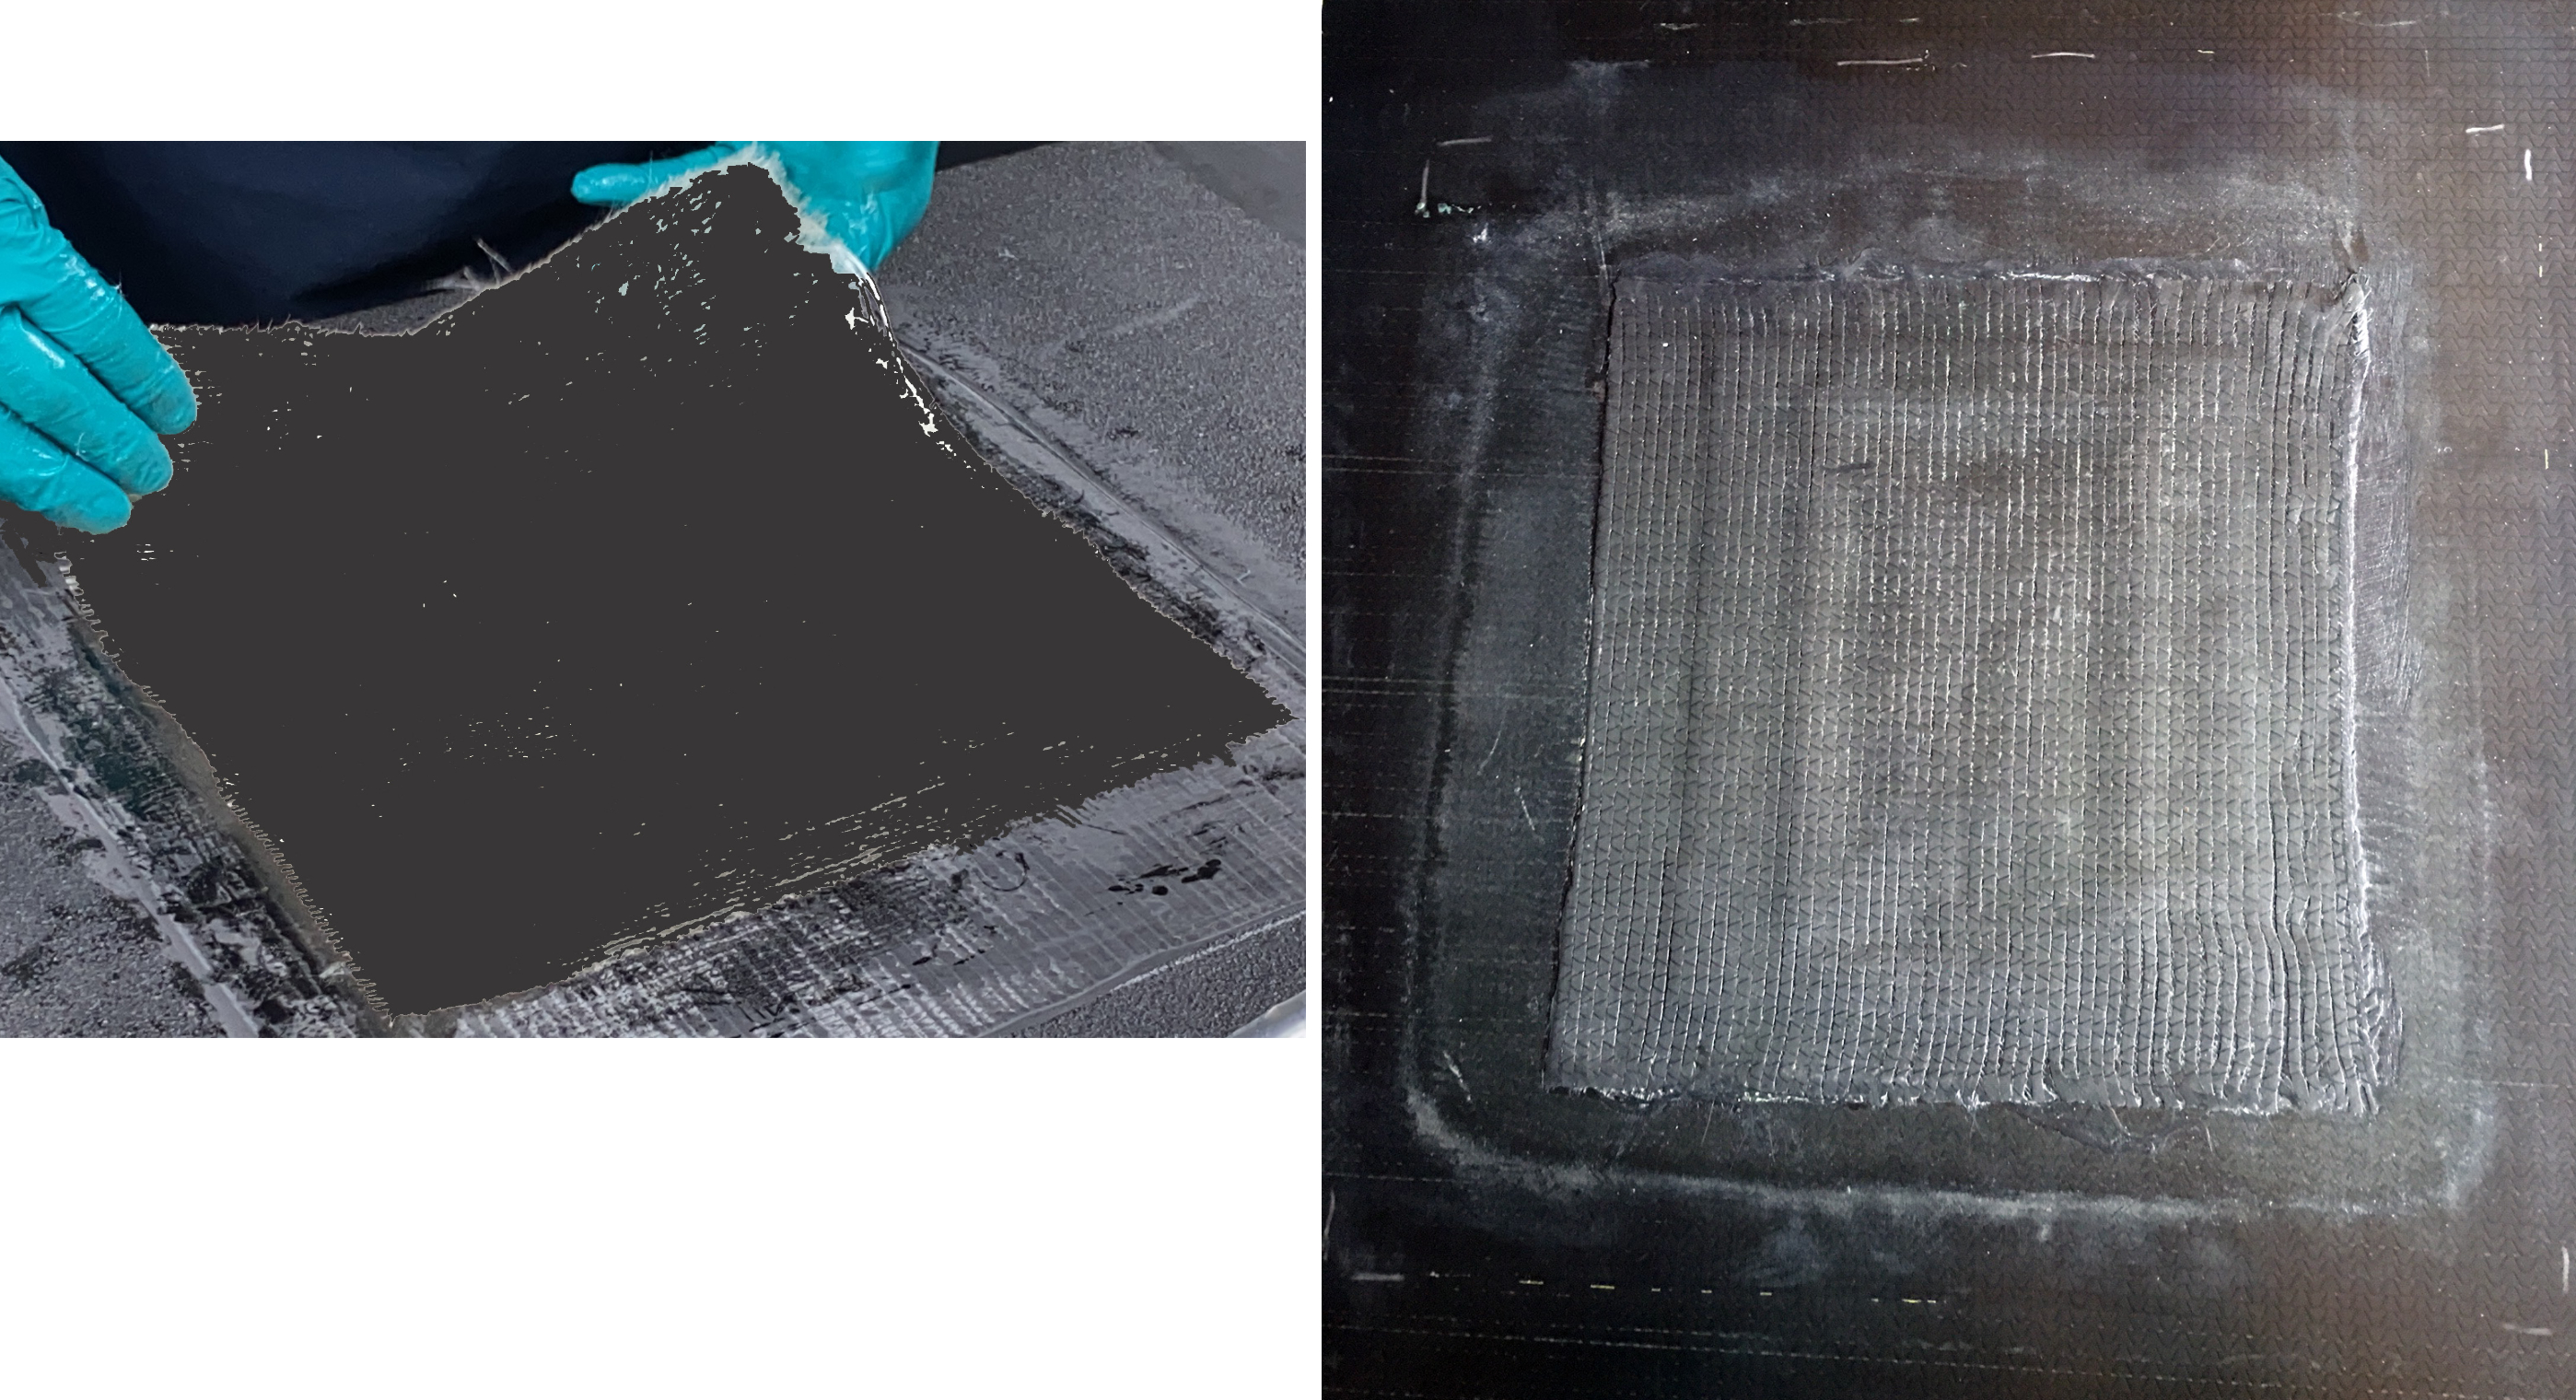
탄소/에폭시 수리가 간단하고 빠르지만, 팀은 성능을 복원할 수 있는 더 신속한 솔루션 필요성을 인식했다. 이는 자외선(UV) 경화 프리프레그 탐구로 이어졌다. "선레즈 비닐 에스테르 수지 관심은 마크 라이브세이(Mark Livesay)가 설립한 회사와의 이전 해군 경험에 기반합니다."라고 버겐은 설명한다. "우리는 선레즈에 준이소트로픽 유리 원단을 제공해 비닐 에스테르로 프리프레그하게 하고 다양한 조건에서 경화 프로파일을 평가했습니다. 또한 비닐 에스테르 수지가 에폭시만큼 적절한 2차 본딩 특성을 제공하지 않음을 알고, 이 용도에 적합한 본드라인 커플링 에이전트를 평가하고 자격을 부여하는 추가 노력이 있었습니다."
또 다른 이슈는 유리섬유가 탄소섬유와 같은 기계적 특성을 제공하지 않는다는 점이다. "이는 탄소/에폭시 패치보다 유리/비닐 에스테르 한 플라이 더 사용하여 해결했습니다."라고 크레인은 말한다. "단 한 겹 추가만 필요했던 이유는 유리 소재가 더 무거운 원단이었기 때문입니다." 이는 열을 제공할 필요 없이 매우 춥거나 얼어붙은 현장 온도에서도 6분 만에 경화되어 적용 가능한 적절한 패치를 만들었다. 크레인은 이 수리가 1시간 내 완료될 수 있다고 말한다.
두 패치 시스템 모두 시연되고 테스트되었다. 각 수리마다 손상될 영역을 표시(1단계), 홀쏘로 만들고 배터리 구동 핸드 그라인더로 제거(2단계). 수리 영역을 12:1 테이퍼로 스카핑. 스카핑된 표면을 알코올 패드로 세척(3단계). 다음, 수리 패치를 크기에 맞게 자르고 세척된 표면에 배치(4단계), 롤러로 압착해 기포 제거. 유리섬유/UV 경화 비닐 에스테르 프리프레그의 경우 필 플라이(peel ply)를 수리 부위에 올리고 무선 UV 라이트로 6분 경화(5단계). 탄소섬유/에폭시 프리프레그의 경우 수리 부위를 진공 백킹하고 원버튼 배터리 구동 핫 본더로 210°F/99°C에서 1시간 경화.
수리 단계
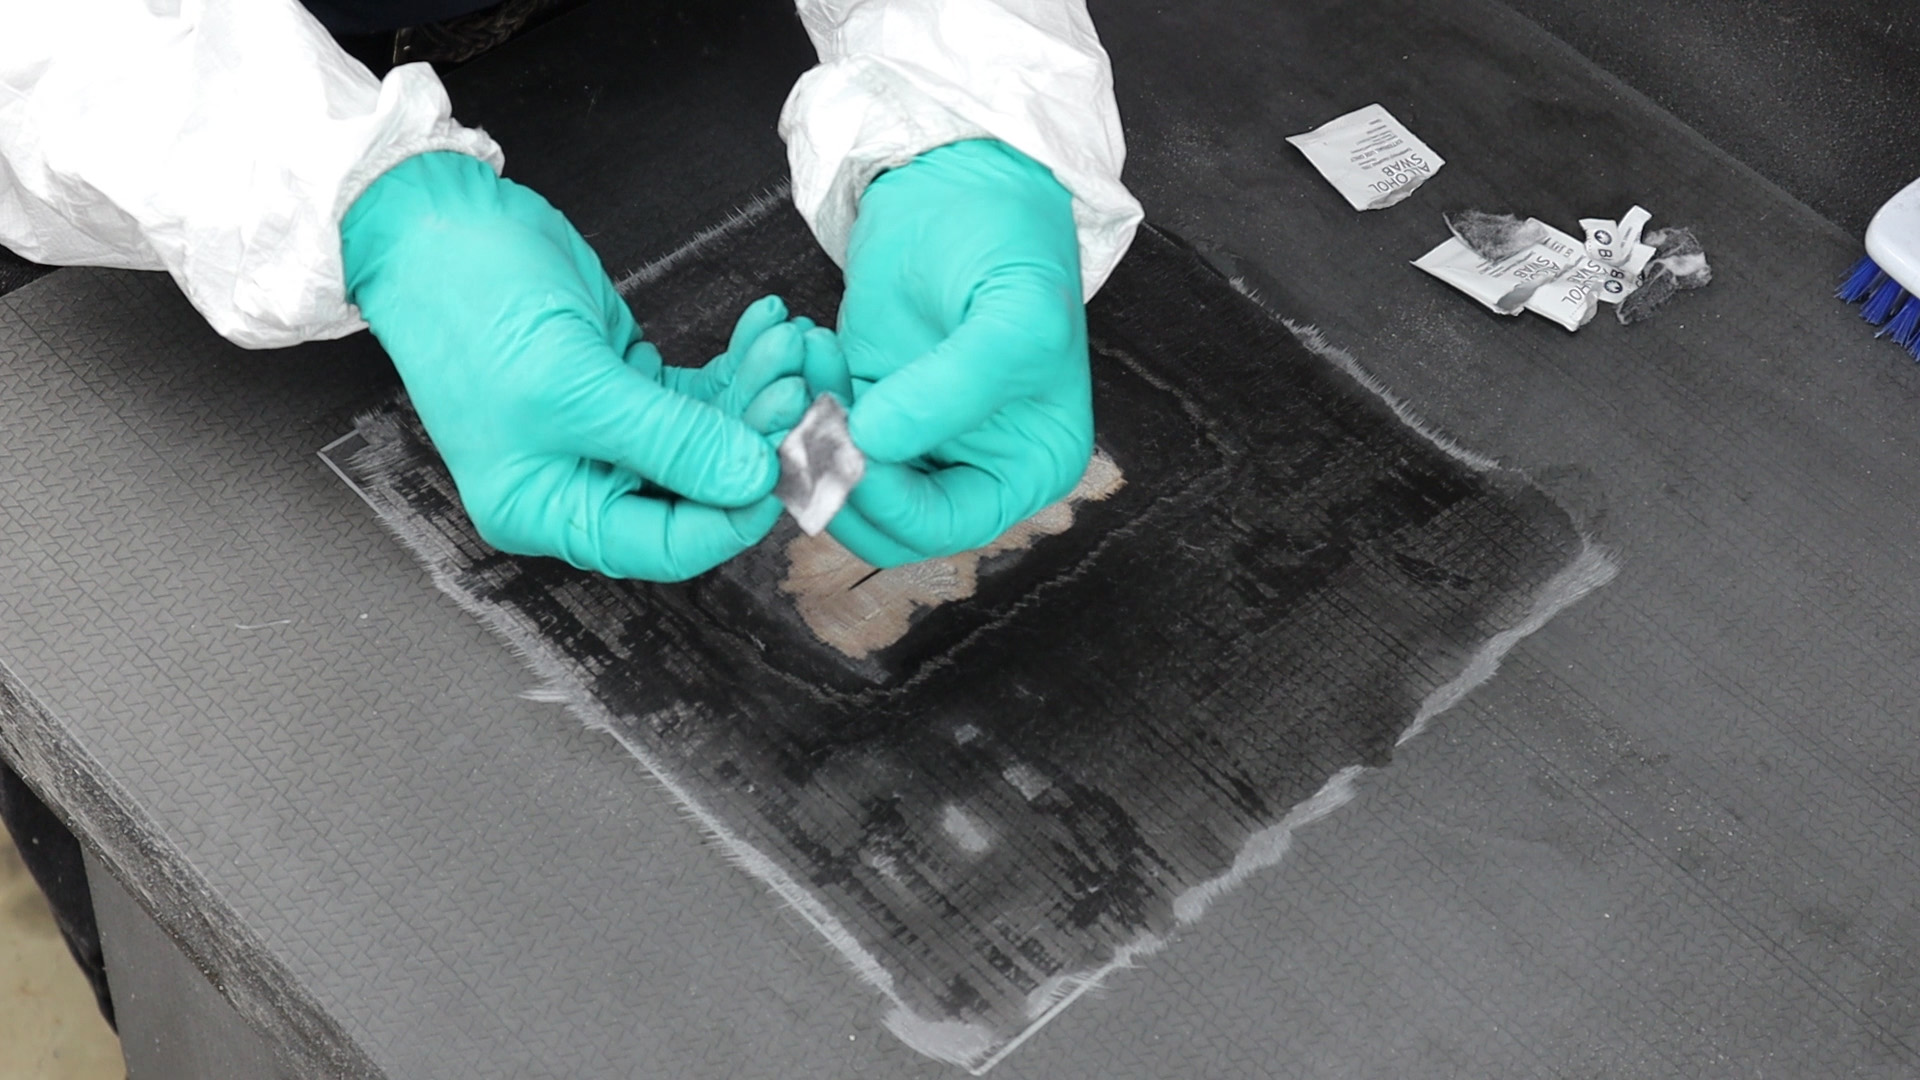
3단계. 준비된 수리 부위를 일회용 알코올 패드 사용 용제 와이프로 세척.
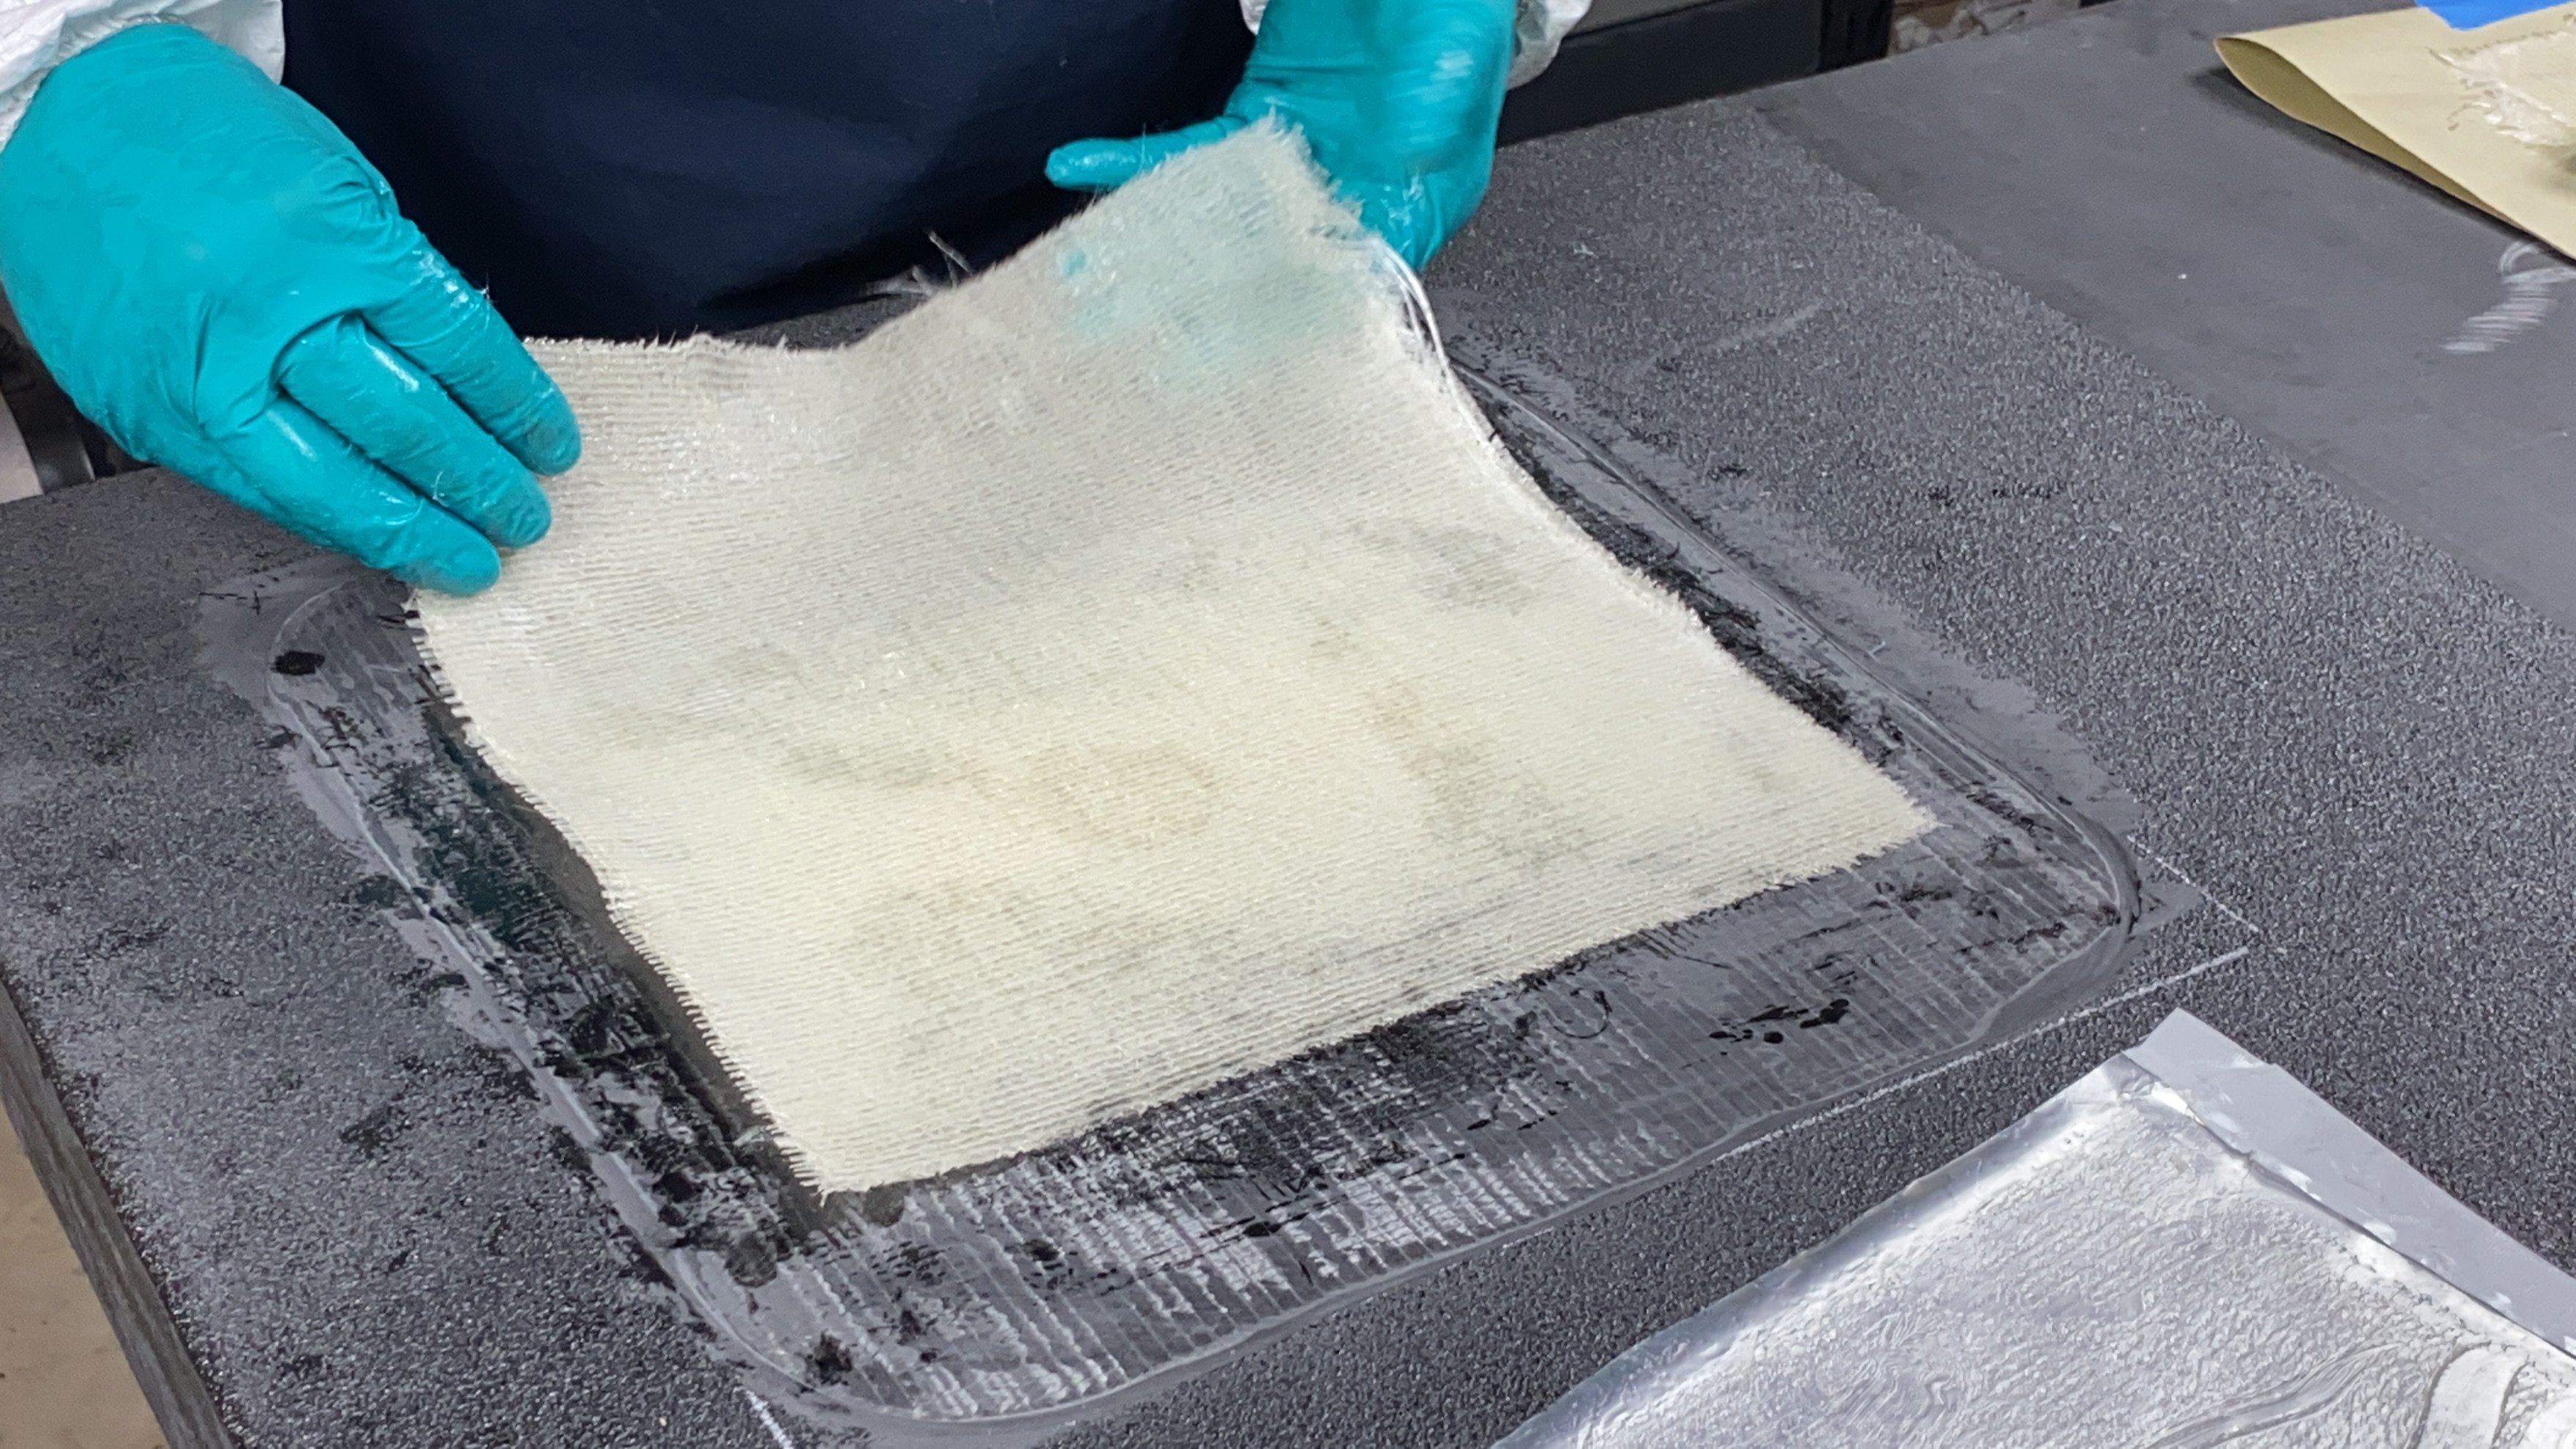
4단계. 유리섬유/비닐 에스테르 수리 패치를 크기에 맞게 자르고 수리 부위에 배치.
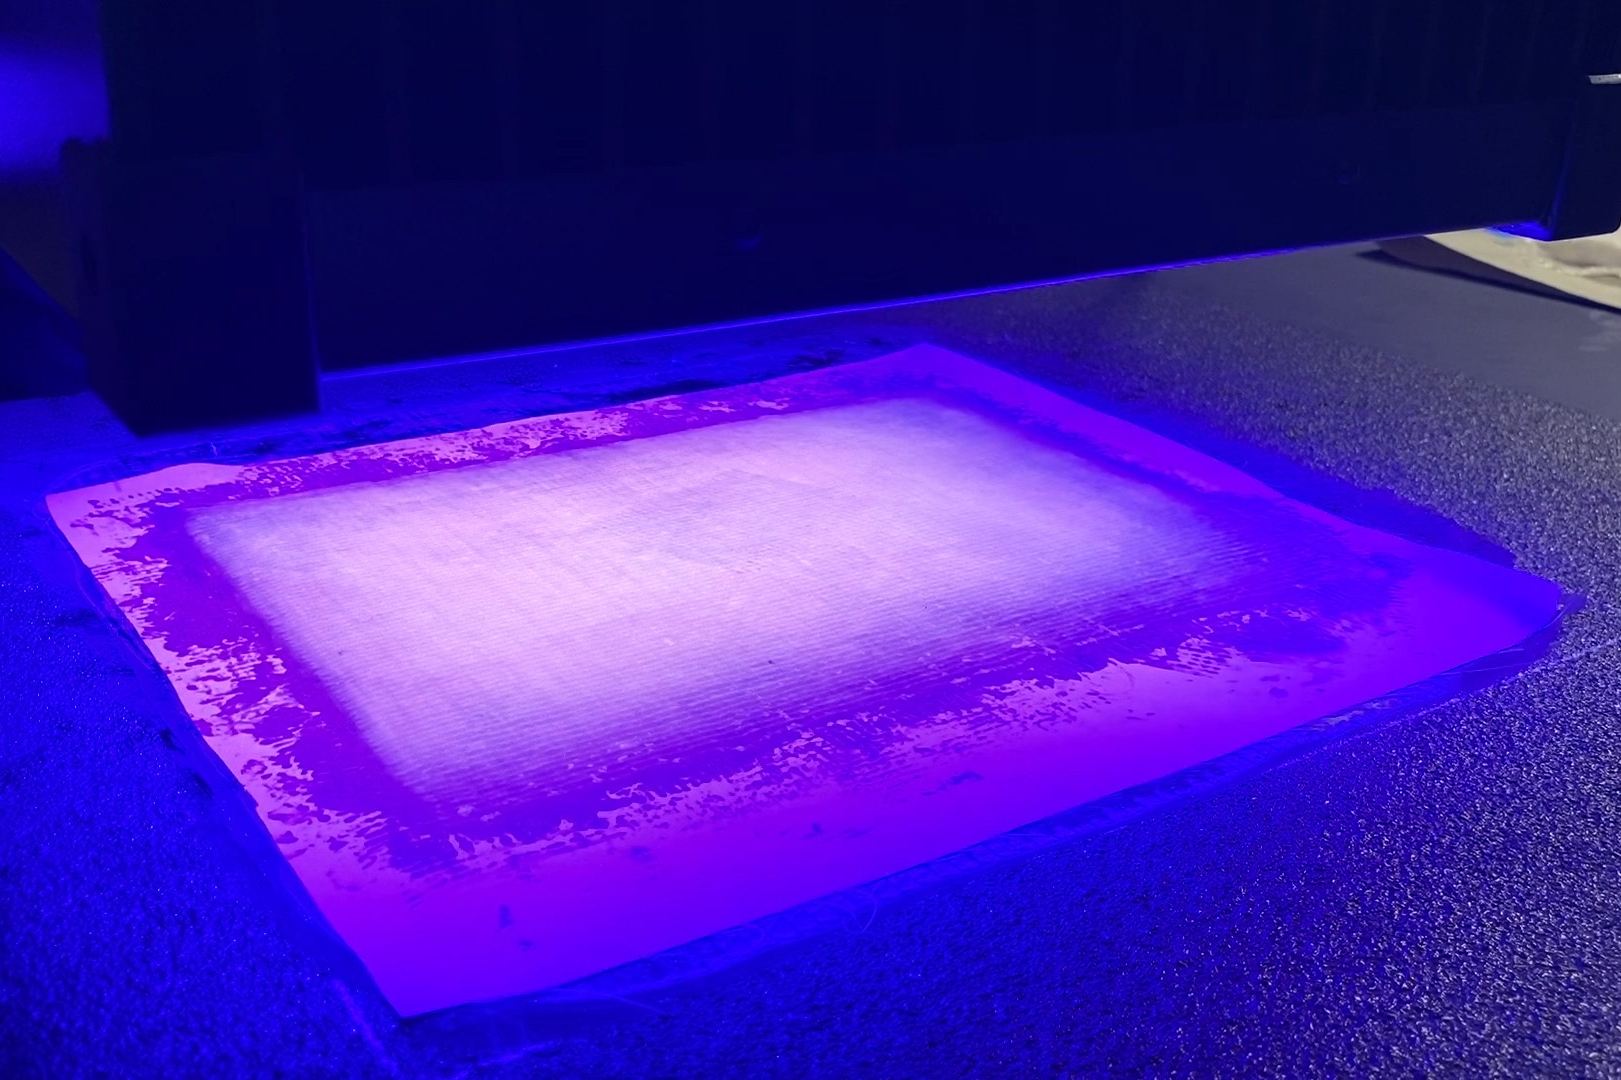
5단계. 수리 부위에 필 플라이를 올리고 패치 수리를 무선 UV 라이트로 6분 경화.
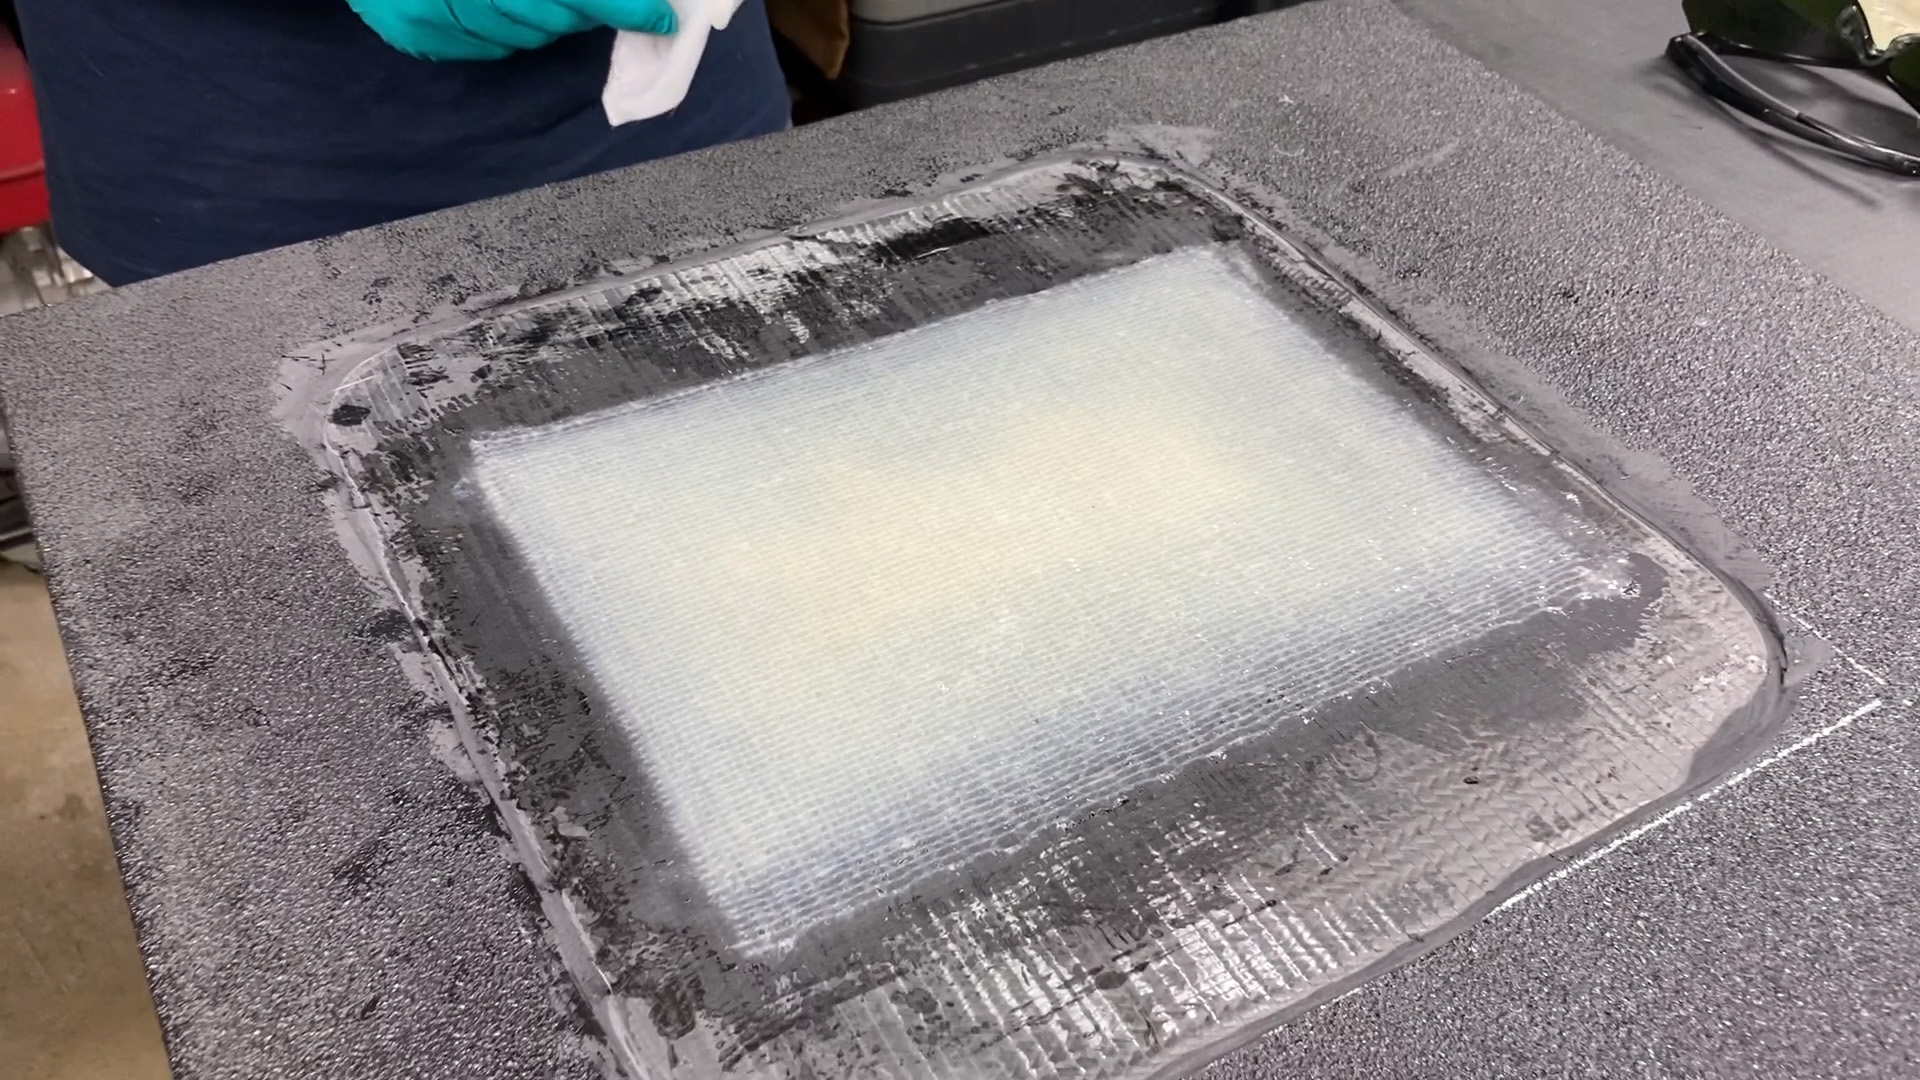
6단계. 완료된 UV 경화 유리섬유/비닐 에스테르 프리프레그 패치 수리.
Previous Next
"그 후 패치 접착 본드와 구조물 하중 지지 능력 복원 능력을 평가하는 테스트를 수행했습니다."라고 버겐은 말한다. "1단계에서 적용 용이성과 최소 75% 강도 복원 시연이 요구되었습니다. 이는 탄소섬유/에폭시 및 발사 코어 빔 4점 굽힘 테스트로 시뮬레이션 손상 수리 후 달성되었습니다. 2단계 프로젝트는 12 x 48인치 패널을 사용했고 복잡한 변형 하중 하에서 90% 이상 강도 요구사항을 충족해야 했습니다. 모든 요구사항을 충족했고 AMCB 모델에서 수리 방법을 촬영하여 현장 기술과 장비 사용법 시각적 참고자료를 제공했습니다."
초보자 성공, 미래 응용
프로젝트의 핵심 측면 중 하나는 초보자가 수리를 쉽게 완료할 수 있음을 입증하는 것이었다. 이를 위해 버겐은 아이디어를 냈다: "육군 두 기술 연락관인 버나드 시아(Bernard Sia) 박사와 애슐리 제나(Ashley Genna)에게 시연을 약속했습니다. 1단계 프로젝트 최종 검토에서 복합소재 수리 경험 없는 애슐리에게 수리를 요청했습니다. 우리가 제공한 키트와 매뉴얼로 패치를 적용하고 문제없이 수리를 완료했습니다."
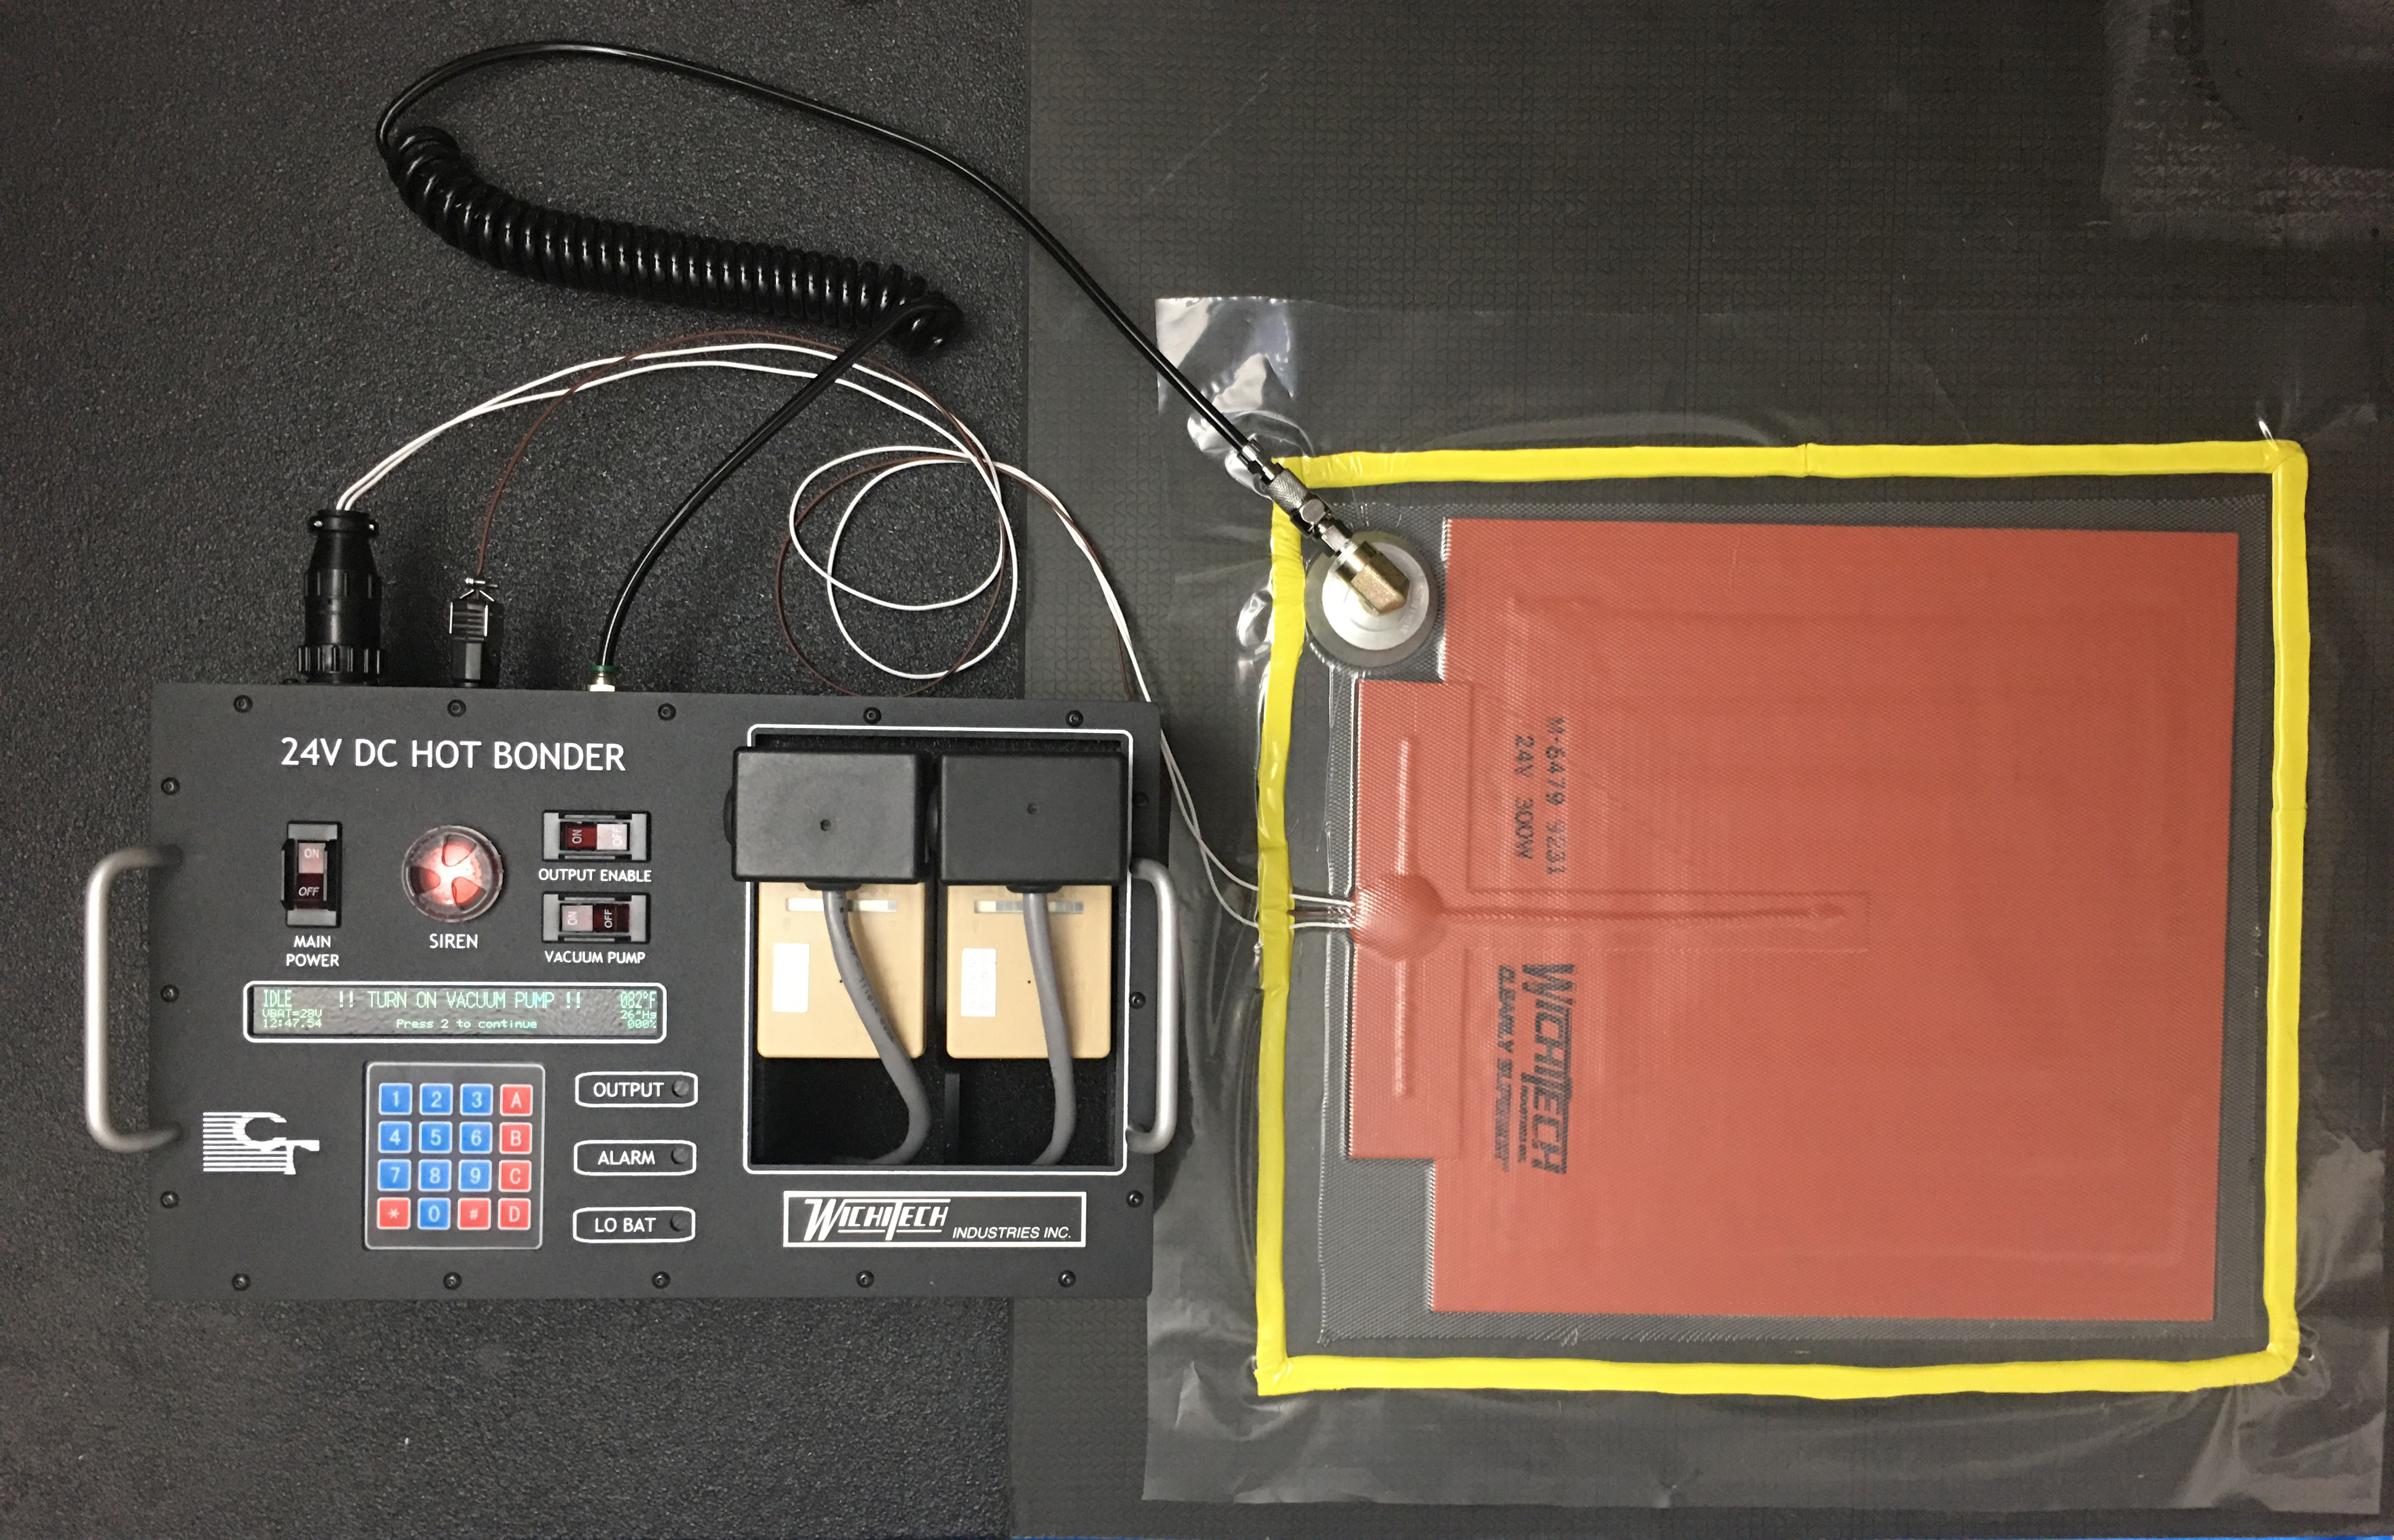
또 다른 핵심 개발은 배터리 구동 경화 시스템(Fig. 2)이다. "현장 수리에서는 배터리 전력만 있습니다."라고 버겐은 말한다. "우리가 개발한 수리 키트의 모든 공정 장비는 무선입니다." 여기에는 커스텀 테크놀로지스가 핫 본더 공급업체 위치테크 인더스트리(WichiTech Industries Inc., 미국 메릴랜드주 랜들스타운)와 개발한 배터리 구동 핫 본더가 포함된다. "이 배터리 구동 열 본더는 경화를 완료하도록 사전 프로그래밍되어 있어 초보자가 경화 사이클을 프로그래밍할 필요가 없습니다."라고 크레인은 말한다. "버튼만 누르면 적절한 램프와 담금이 완료됩니다." 현재 사용되는 배터리는 1년 후 재충전 필요.
2단계 프로젝트 완료로 커스텀 테크놀로지스는 후속 개선 제안 준비와 관심 및 지원 서한 수집 중이다. "우리 목표는 이 기술을 TRL 8까지 성숙시켜 현장에 배치하는 것입니다."라고 버겐은 말한다. "비군사적 응용 가능성도 봅니다."



