접착 본딩 최적화: 열경화성 및 열가소성 복합재를 위한 표면 처리 전략

표면 처리(부품이나 소재 표면을 처리, 마모, 세정하는 방법)는 성공적인 접착 본딩, 코팅, 심지어 도장에 필요한 특성을 달성하는 데 필수적일 수 있습니다. 그러나 특정 소재에 따라 어떤 방법이 더 효과적일 수 있습니다.
BTG 랩스(BTG Labs, 미국 오하이오주 신시내티) CEO이자 수석 과학자 자일스 딜링햄(Giles Dillingham)에 따르면, 본딩, 코팅, 실링을 위한 소재 표면 처리는 세 가지를 달성해야 합니다:
- 세정: 이는 표면의 유해 오염물질 양을 접착제가 표면과 분자 수준에서 밀접하게 접촉할 수 있는 수준으로 줄이는 것을 의미합니다. 이 접촉을 방해하는 모든 것은 오염물질로, 다양한 세정 기술로 제거하거나 무해한 수준으로 줄여야 합니다.
- 활성화: 깨끗한 표면은 접착제와 1차 또는 2차 화학 결합을 형성할 만큼 화학적으로 활성화되어 있어야 합니다. 화학적으로 불활성인 깨끗한 표면은 강력하고 신뢰할 수 있는 구조적 접착에 필요한 화학 결합을 형성할 수 없습니다.
- 안정화: 표면은 사용 환경에 노출될 때 열화(일반적으로 산화)에 저항해야 합니다. 표면의 청결도와 화학적 활성은 실제 본딩이나 코팅 작업이 이루어질 때까지 유지되어야 합니다.
딜링햄에 따르면, 이 세 가지 표면 처리 측면의 상대적 중요성은 고려 중인 소재 클래스에 따라 다릅니다. 예를 들어, 금속은 매우 높은 표면 에너지를 가져 표면이 화학적으로 매우 반응성이 높고 빠르게 오염됩니다. 금속 표면 처리는 세정과 안정적인 산화막 형성에 초점을 맞춥니다. 복합재 소재의 경우, 성공적인 본딩과 코팅을 위해 다른 접근이 필요합니다. 열경화성 및 열가소성 폴리머는 상대적으로 낮은 표면 에너지를 가져 금속만큼 쉽게 오염되지 않고 환경 노출 시 상대적으로 안정적입니다. 그러나 이러한 특성이 접착제가 복합재에 잘 붙지 않게 만듭니다. 결과적으로 복합재 표면 처리는 보통 위 두 번째 요소인 표면 에너지 증대에 초점을 맞춰 접착제와 강한 결합을 형성하는 데 집중합니다.
표면 에너지 결정
일반적으로 낮지만, 표면 에너지는 다른 소재와 복합재 부품에서 다를 수 있으며, 표면 처리는 그에 따라 달라집니다. 딜링햄에 따르면, 물체나 소재의 표면 에너지를 빠르고 정량적으로 측정할 수 있는 능력이 올바른 표면 처리를 설계, 구현, 이해하는 중요한 첫 단계입니다.
표면 에너지 테스트에는 여러 접근법이 있으며, BTG 랩스가 자주 사용하는 인기 있는 기술 중 하나는 테스트 표면에 액체 방울을 떨어뜨려 형성되는 접촉각을 측정하는 것입니다. 이 방법에서 액체가 표면과 접촉 시 구슬처럼 맺히면 표면이 액체를 끌어당기지 않음을 나타냅니다. 접착제나 페인트도 이 표면에 강하게 끌리지 않을 가능성이 높고, 접착력이 나쁠 것입니다. 오염이 표면이 액체 방울을 밀어내게 하는 한 원인입니다.
그러나 액체가 구슬지지 않고 쉽게 퍼지면 표면이 액체를 강하게 끌어당김을 나타냅니다. 이러한 표면은 높은 화학 에너지를 가지며 일반적으로 접착제와 잘 접착됩니다. 딜링햄은 비누 같은 계면활성제로 오염된 경우도 액체가 표면에서 퍼지게 하지만, 계면활성제 유도 젖음은 액체가 퍼지는 속도로 쉽게 구별할 수 있다고 말합니다.
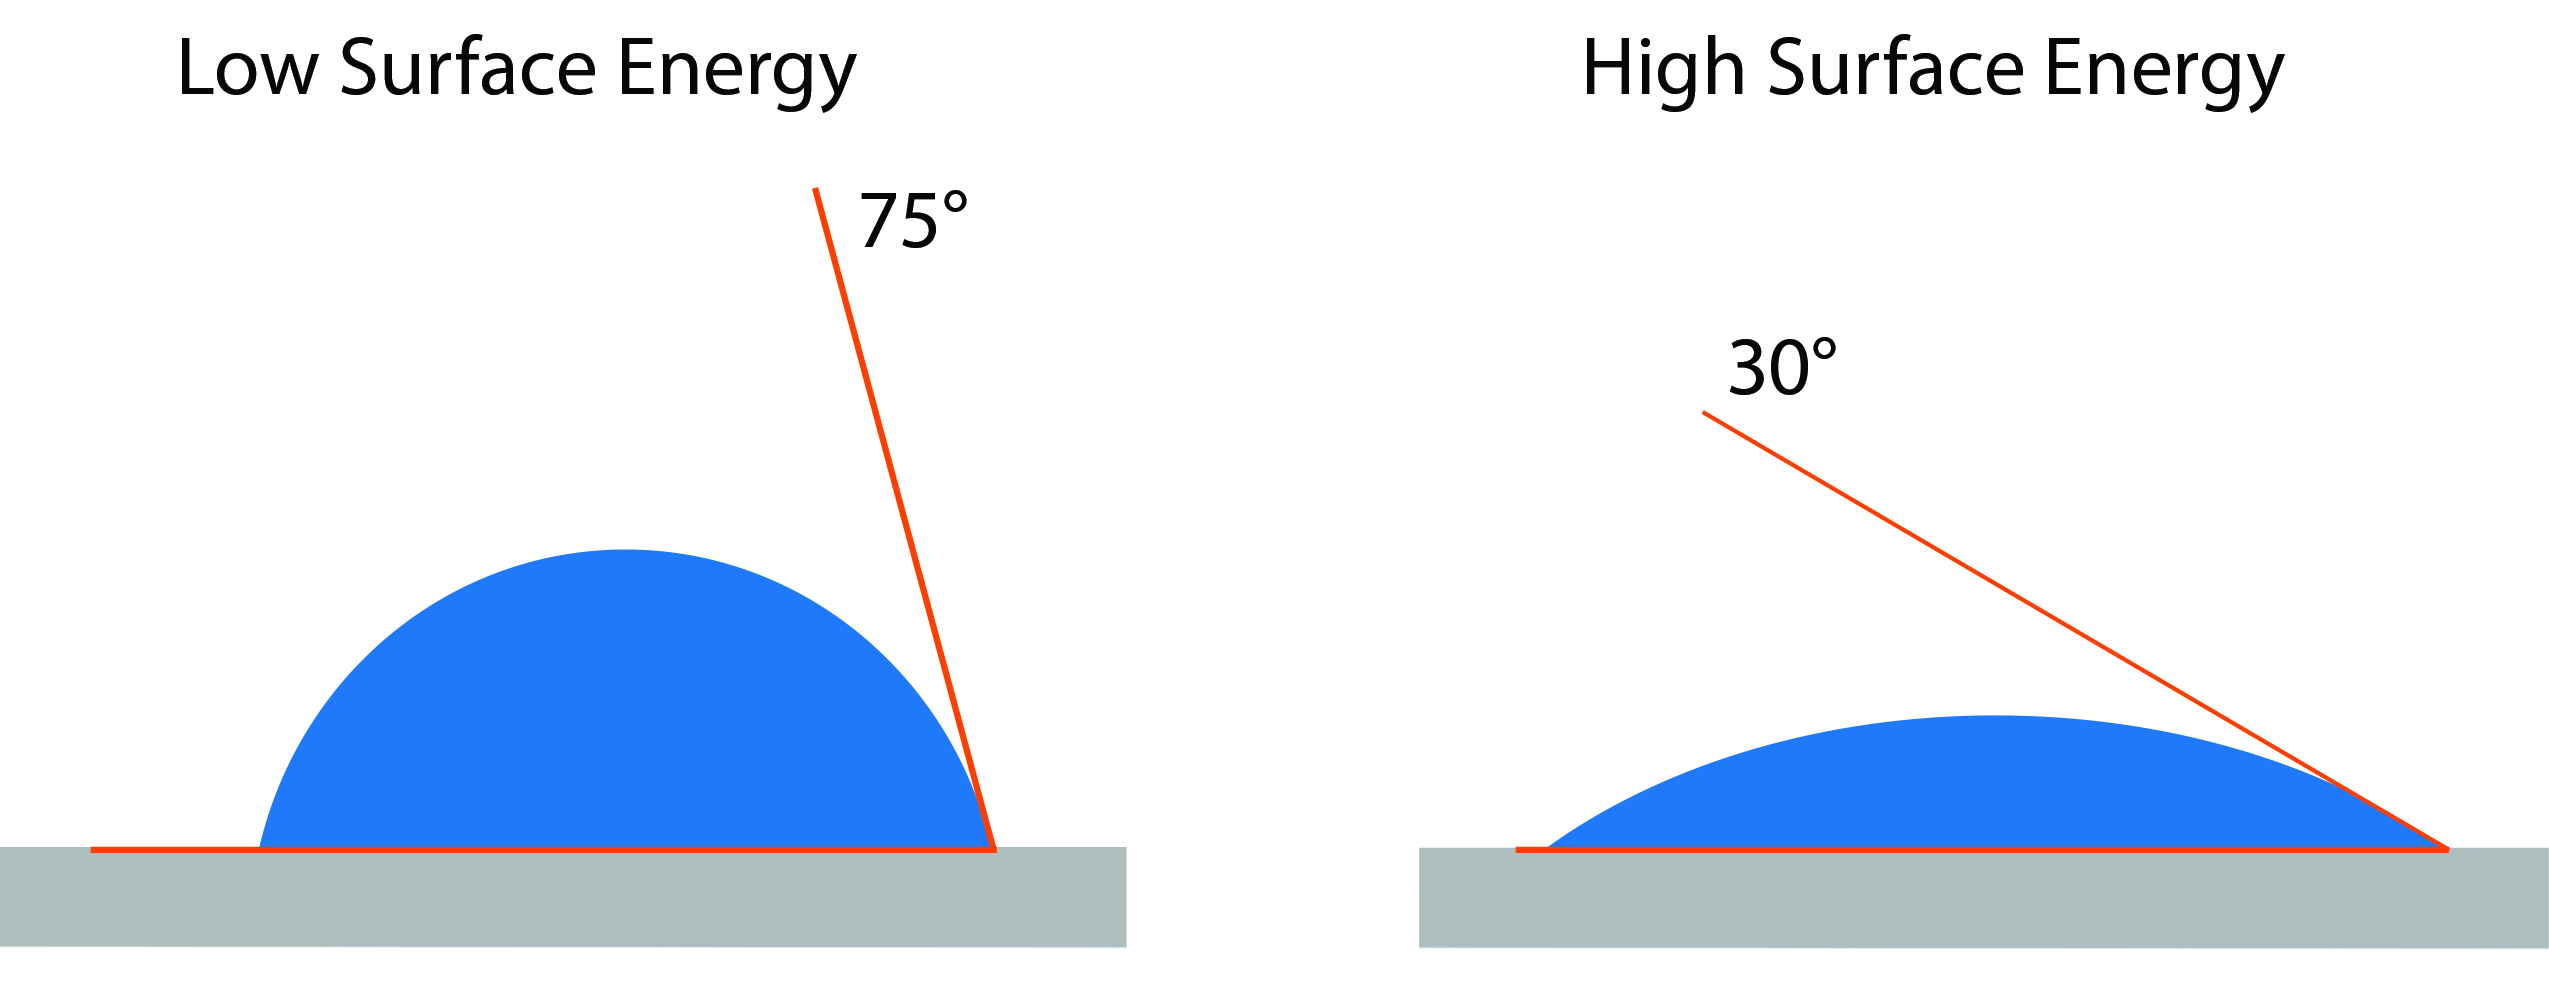
액체 방울과 표면 사이의 각도, 즉 접촉각(왼쪽 이미지 참조)은 표면의 액체에 대한 인력에 값을 부여합니다. 주어진 표면에서 좋은 접착 본딩을 위한 목표 접촉각을 결정하는 데는 랩 전단 조인트나 더블 캔틸레버 빔(DCB) 평가 방식 등 여러 요인이 있습니다. 일반적으로 낮은 접촉각(0도 ~ 약 30~40도)은 깨끗하고 높은 에너지 표면으로 접착제와 페인트에 좋은 접착을 나타냅니다. 높은 각도(60~90도 이상)는 낮은 에너지 또는 오염된 표면으로 일반적으로 본딩이 어렵습니다. 40~60도 범위의 접촉각은 덜 명확합니다: 이는 낮은 접촉각 표면만큼 예측 가능하게 깨끗하고 본딩 준비가 된 표면은 아니지만, 그 범위 이상의 접촉각 측정값을 내는 표면만큼 확실히 약한 본딩을 만들지는 않는다는 것을 나타낼 수 있습니다.
열경화성 vs 열가소성
열경화성 복합재(에폭시, 폴리이미드, 비스말레이미드 등)와 열가소성 복합재(PAEK, PEEK, PEKK, 폴리페닐렌 설파이드 등)는 서로 다른 표면 특성을 가지며 다른 표면 준비 전략이 필요합니다.
어떤 경우, 딜링햄은 열경화성 수지가 복합재 표면의 화학적 반응성을 높이기 위해 설계된 표면 필름의 이점을 얻을 수 있다고 말합니다. 이러한 표면은 필 플라이 제거 후 일반적으로 30도 범위의 물 접촉각을 보이며 보통 본딩 가능합니다. 폴리머 표면이 특히 비반응적인 다른 경우, 물 접촉각이 50~60도 정도이며 좋은 접착을 위해 표면 처리가 필요할 수 있습니다.
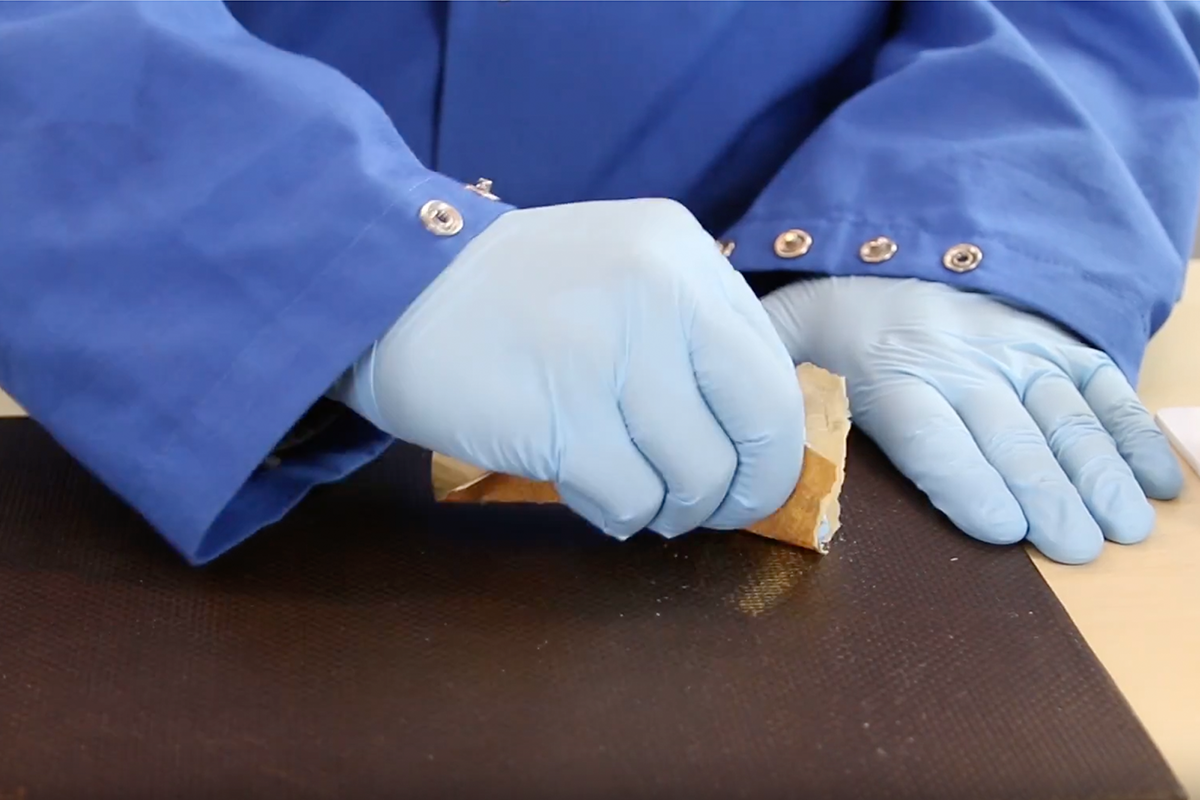
열경화성 복합재에 일부 성공을 거둔 또 다른 표면 처리 기술은 수동 또는 그릿 블라스팅을 통한 마모입니다. 딜링햄에 따르면, 마모는 열경화성 매트릭스 수지가 마모 하에서 실제 폴리머 사슬 파괴로 파쇄돼 화학적으로 활성 표면을 만들기 때문에 효과가 있습니다. 이 표면은 접착제와 반응해 강하고 안정적인 계면을 형성할 수 있습니다. 열경화성 폴리머의 화학적 조성에 따라 마모로 물 접촉각을 10도 이상 줄일 수 있으며, 이는 좋은 본딩에 충분할 수 있습니다.
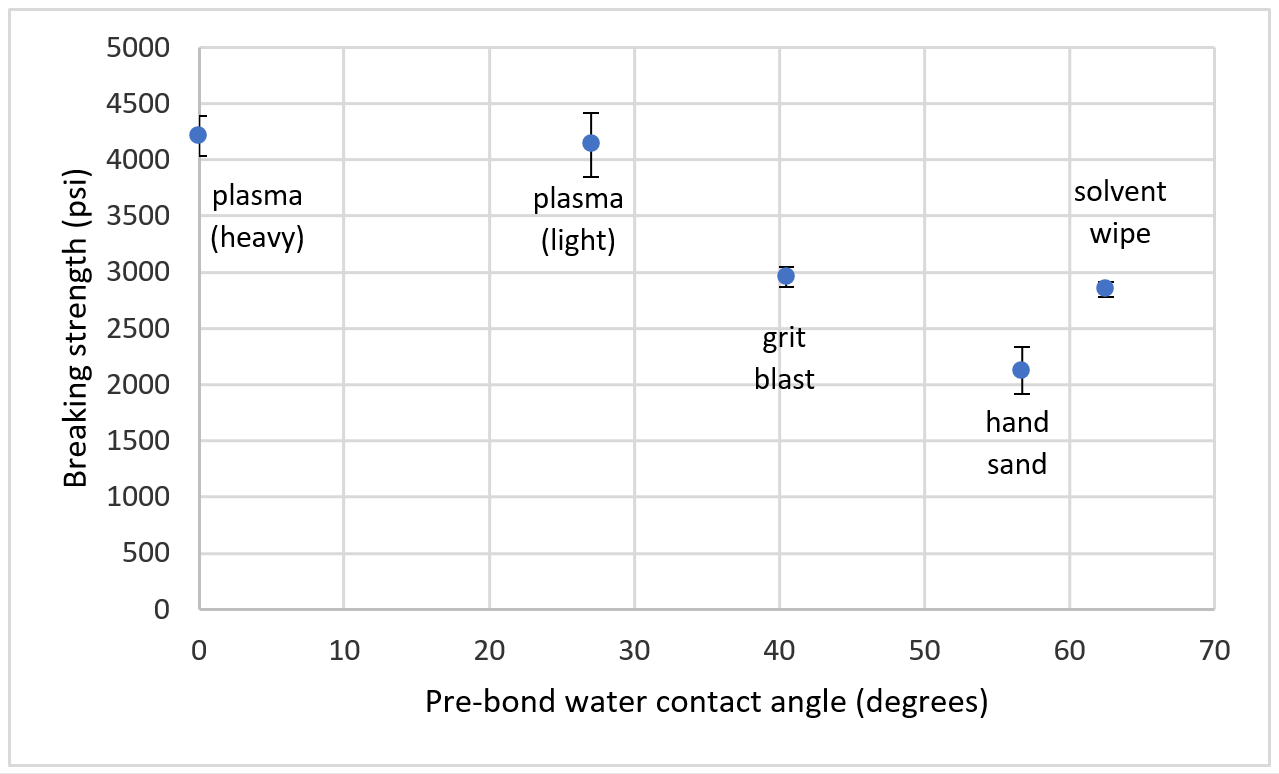
그러나 열가소성 폴리머는 열경화성 폴리머와 다르게 행동합니다. 폴리머 사슬이 가교 결합으로 단단한 네트워크에 고정되지 않기 때문에, 딜링햄은 마모 하에서 소성 변형 즉, 흐르는 경향이 있다고 말합니다. 마모된 열가소성 복합재는 거칠 수 있지만 여전히 화학적으로 비반응성이어서 접착제, 코팅, 실란트와 좋은 결합을 형성할 수 없습니다. 또한 이러한 표면의 물 접촉각은 일반적으로 마모로 크게 변하지 않습니다. 열가소성 복합재의 경우, 플라즈마 처리가 표면 에너지를 높이는 효과적인 방법이 될 수 있습니다. 위 그림은 PEKK를 솔베이 377S 필름 접착제로 본딩했을 때 랩 조인트 강도(수직 축)와 접촉각(수평 축)의 관계입니다. 데이터에 따르면, 용제 닦기, 핸드 샌딩, 그릿 블라스팅은 이 경우 조인트 강도를 개선하지 못했으나, 플라즈마 처리는 강도를 30% 이상 증가시켰습니다. 또한 플라즈마 처리 시편은 접착제 내부에서 응집 파괴된 반면, 다른 시편은 최소한 부분적으로 접착제와 기판 계면에서 계면 파괴되었습니다.
딜링햄은 결론적으로, 구조적 목적으로 적합한 강력하고 신뢰할 수 있는 접착 본딩은 대부분의 구조 소재 간에 달성 가능하다고 말합니다. 그러나 한 소재 클래스에 효과적인 표면 처리가 다른 클래스에는 적절하지 않을 수 있으며, 표면 처리는 기판과 접착제의 특정 화학적 특성을 고려해 설계되어야 합니다. 열가소성 복합재의 대부분 응용은 열경화성 복합재보다 표면 에너지를 더 높은 정도로 높이는 처리를 요구하므로, 표면 처리는 다르게 다뤄져야 합니다. 적절한 측정 및 제어 전략과 표면 처리를 결합하면 표면 처리가 효과적이고 신뢰할 수 있도록 보장할 수 있습니다.



