3D 프린팅 탑 레이어 마스터하기: 완벽한 마무리를 위한 검증된 기술
3D 프린팅 커뮤니티 대부분은 출력물 전체 품질 높이는 법 끊임없이 찾습니다. 출력을 성패 가르는 가장 흔한 이슈 중 하나가 탑 레이어(최상단 표면) 품질입니다. 이 이슈들 고치고 싶은 건 당연하죠. 이 글에서 이슈들과 가장 쉬운 해결법 설명하겠습니다.
탑 레이어 표면 품질 높이려면 슬라이서에서 부적절하게 설정된 파라미터로 생기는 필로잉(pillowing)과 구멍 제거 필요. 가장 쉬운 해결: 인필 밀도 높이기 및/또는 탑 레이어 두께 늘리기. 탑 레이어 미관 더 좋게 하려면 아이로닝(ironing) 활성화도 추천.
흔한 탑 레이어 문제와 해결법
간단히 말해, 3D 출력물 탑 레이어 관련 두 흔한 문제는 구멍(틈)과 '필로잉(pillowing)'이라 부르는 원치 않는 효과. 각각 보고 해결법도 봅시다.
탑 레이어 구멍과 틈
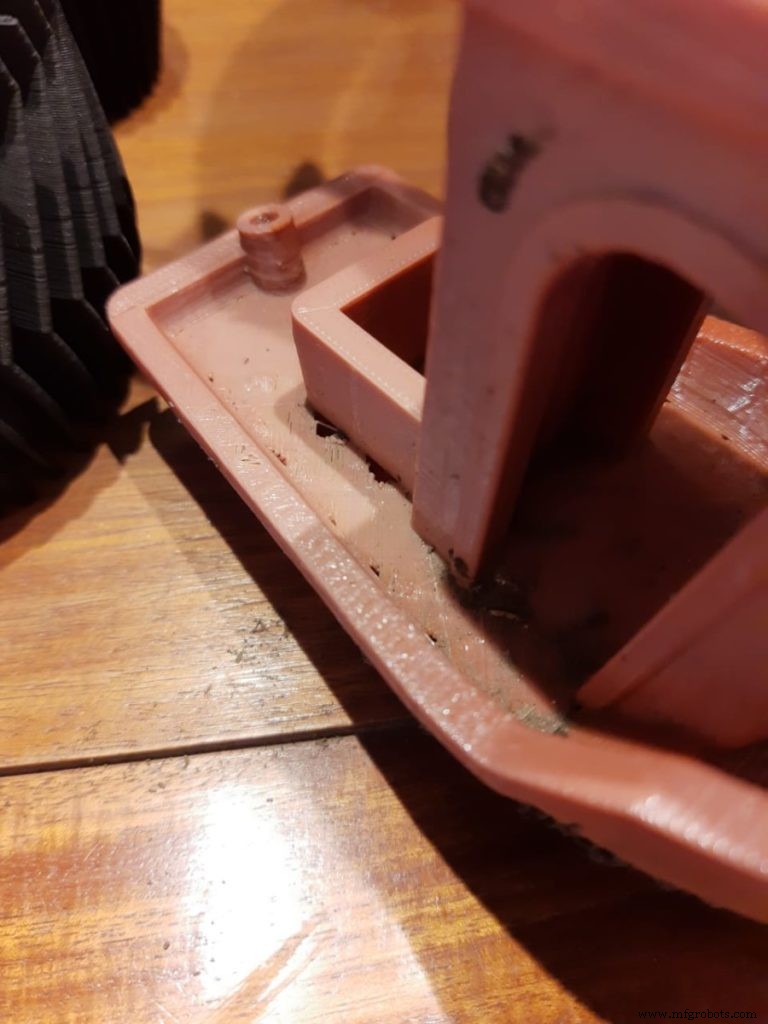
탑 레이어 두께 늘리기
가장 흔한 해결책. 대부분 부분적으로 비어 있는 인필 위에 솔리드 탑 레이어 출력하다 보니 탑 레이어가 공기 틈 사이로 처져 구멍/틈 생깁니다. 보통 3D 오브젝트 탑에 최소 0.5mm 두께 솔리드 구간 원함. 0.3mm 레이어 높이면 2레이어, 0.1mm면 5레이어 필요.
탑 레이어 늘려도 오브젝트 크기 안 변함 주의. 오브젝트 치수 내에 추가하는 거니까요.
인필 밀도 높이기
낮은 인필 밀도 = 인필 내 큰 공기 틈 = 탑 레이어 받침 부족 = 구멍/틈. 최소 12% 인필 권장. 인필 밀도 10%씩 올려가며 개선되는지 확인. 개선 없으면 더 올려 문제 해결될 때까지 반복.
저압출(Under-extrusion) 확인
그래도 문제면 저압출 의심. 프린터 펌웨어가 실제보다 더 많이 압출한다고 생각해 품질 나빠지고 구멍/틈 생김.
프린터가 정확한 플라스틱량 압출하는지 간단 확인: 20mm 높이 큐브 만들고 탑/바텀에 최소 3개 솔리드 레이어 주기. 그 3레이어 사이 틈 있으면 프린터가 플라스틱 충분히 압출 안 함. 저압출 고치려면:
- 노즐 상태 확인: 마모됐거나 그냥 더러우면 교체/청소. 이전 출력 잔여물로 노즐 잼 가능성도.
- 사용 중 필라멘트 직경이 슬라이서 설정과 일치하는지 확인.
- 압출 배율(Extrusion multiplier) 높이기: 플로우율이라고도 함. 익스트루더 들어가는 필라멘트 양 결정. 높이면 플로우 커짐. PLA 보통 0.9, ABS 1.0. 5%씩 올려보세요. 경험칙: 0.9~1.1 배율 내 유지.
- 필라멘트 적정 출력 온도 쓰기: 너무 낮으면 안 녹아 결국 익스트루더 잼, 너무 높으면 굳는 시간 더 필요해 모델링 문제. 필라멘트 롤 권장 온도 확인.
필로잉(Pillowing)
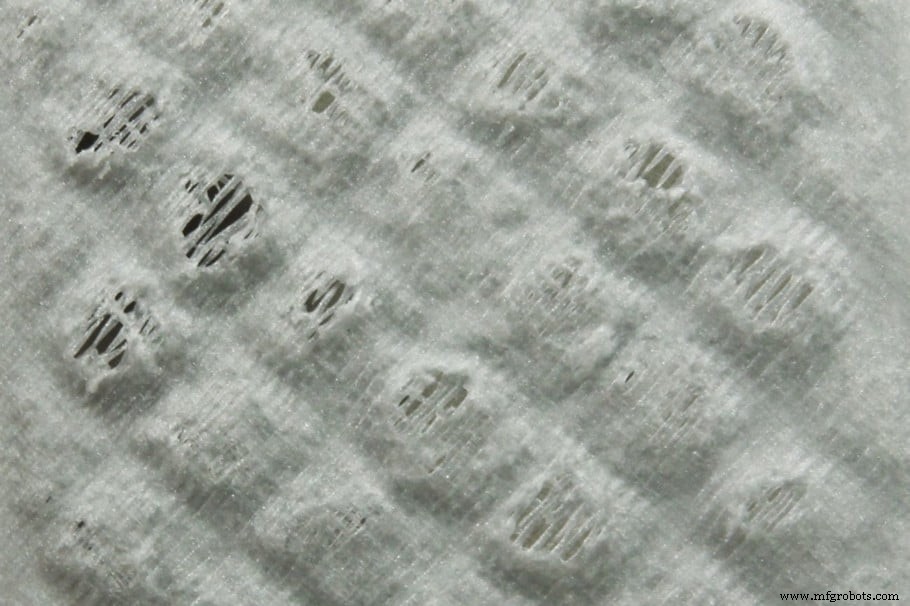
필로잉 효과는 나쁜 설정의 또 다른 원치 않는 결과로 3D 프린팅에서 매우 흔한 이슈. 고르지 못하고 울퉁불퉁하고 거친 탑 레이어 뜻함. 필로잉 고치려면:
- 탑 레이어 두께 늘리기: 매끄러운 탑 레이어 위해 최소 0.5mm 두께 솔리드 구간 권장. 얇은 레이어일수록 필로잉 취약. 레이어 높이 보고 필요 레이어 수만큼 출력. 예: 0.25mm 레이어 높이면 최소 2레이어.
- 인필 밀도 높이기: 인필 밀도 크면 탑 레이어 아래 공기 틈 적어 필로잉 가능성 낮음. 인필이 탑 레이어 출력 기반 역할. 10%씩 올려보세요.
- 천천히 하기: 출력 온도와 속도 낮추면 필로잉 피함. 플라스틱 식고 굳을 시간 더 줘 더 강해지고 말림 적어짐.
- 쿨링 시스템 확인: 탑 레이어 출력 중 레이어 팬 최대 속도 작동 확인. 팬 풀 속도 안 돌면 표면 식을 시간 부족해 필로잉 유발. 팬 돌긴 하는데 약하면 표면 급속 냉각 못해 필로잉 못 막음. 쿨링 시스템 개선하는 멋진 모드들 온라인에 많음. 책상 선풍기 프린터 쪽으로 틀어도 시도 가능.
아이로닝(Ironing)으로 탑 레이어 품질 높이기
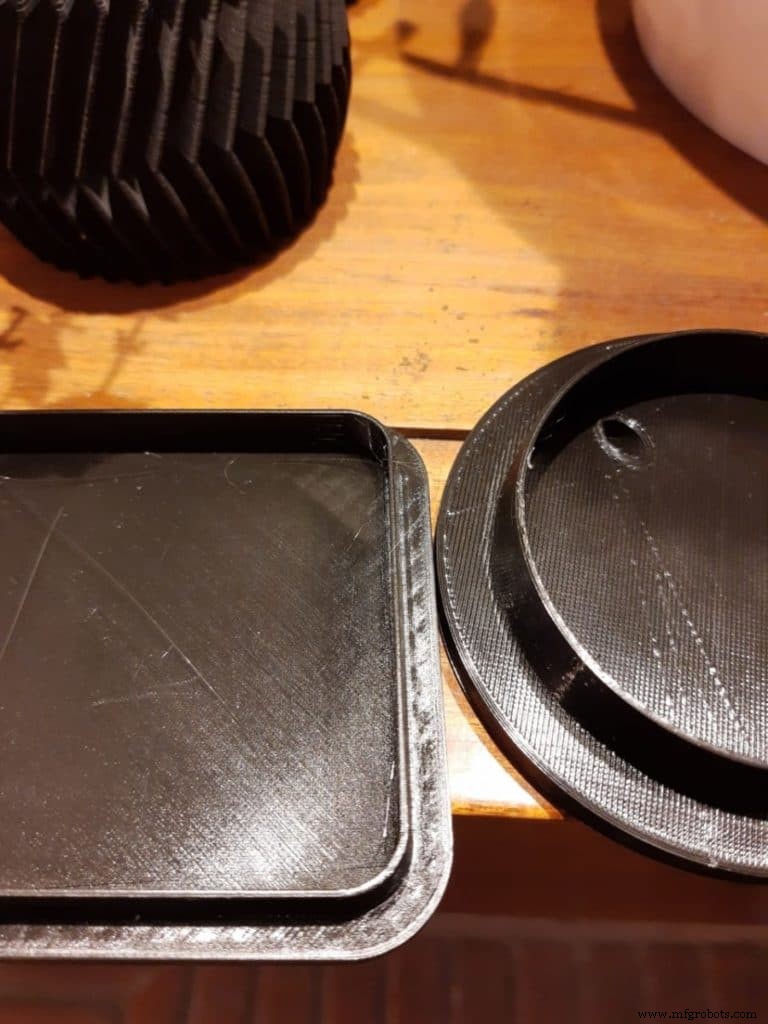
3D 프린팅에서 아이로닝이란?
아이로닝은 큐라(Cura)에서 처음 도입됐지만 요즘 시판 주요 슬라이서 대부분 구현. 오브젝트 각 파트의 최상단 레이어 출력 완료 후 노즐 열 유지한 채 탑 레이어 전체 이동하며 다시 가열·용융. 소량 필라멘트 압출 설정도 가능해 구멍 메움. 이 효과로 레이어 라인 평평해져 훨씬 매끄러운 탑 레이어 생성.
빌드플레이트와 평행한 평평한 탑 표면 매끄럽게 하고 싶을 때 언제든 아이로닝 사용 가능. 두 조각 접촉 면적 최대화해 더 잘 붙이려 할 때도 유용. 빌드플레이트와 평행한 평평한 탑 표면 외 형상(피규어 등)에선 눈에 띄는 긍정 효과 없음.
넓은 면적 아이로닝 시 일부 프린터는 아이로닝 중 느리고 적은 압출로 필라멘트 잼 걸릴 수 있음. 대부분 경우 아이로닝이 3D 프로젝트에 유의미한 부작용 없으나, 출력 시간 10~50% 더 걸린단 점 고려해야 함(프로젝트 따라 다름).
큐라(Cura)에서 아이로닝 켜기
큐라 처음 설치하면 아이로닝 안 보임. 보이게 하려면:
- 출력 설정 패널 열기.
- 햄버거 메뉴 클릭 → "설정 가시성 관리(Manage Settings Visibility)" 이동.
- 검색창에 "ironing" 입력 후 "아이로닝 활성화(enable ironing)" 체크, 창 닫기. 거기서 아이로닝 세부 설정도 켤 수 있음.
- 이제 설정 메뉴 "쉘(Shell)" 서브메뉴 아래 "아이로닝 활성화(Enable Ironing)" 보임. 체크하세요.
자, 아이로닝 켜졌습니다!
아이로닝 설정 항목들
- "최상단 레이어만 아이로닝(Iron Only Highest Layer)": 최상단 평평한 표면이 탑 레이어보다 낮을 때 최상단만 아이로닝할지 결정. 모든 탑 레이어 아이로닝하려면 체크 해제.
- "아이로닝 패턴(Ironing Pattern)": 노즐이 탑 레이어 위 이동 방식 제어. "지그재그(Zigzag)"(기본, 노즐 지그재그 왕복), "동심원(Concentric)"(바깥에서 중심으로).
- "아이로닝 라인 간격(Ironing Line Spacing)": 아이로닝 라인 사이 거리 관리. 0.1mm 기본값, 매우 매끄러운 마감. 단점: 시간 더 걸림. 원하는 매끄러움 정도에 따라 조절. 간격 넓으면 과정 빨라짐.
- "아이로닝 플로우(Ironing Flow)": 아이로닝 중 압출 필라멘트 양 제어. 10% 기본값. 표면 여전히 거칠면 낮추세요. 아이로닝 중 과압출일 수 있음.
- "아이로닝 인셋(Ironing Inset)": 가장자리에서 얼마나 떨어뜨릴지 결정. 아이로닝이 약간 압출하니 가장자리까지 가면 탑 파트 림(테두리) 생길 수 있음.
- "아이로닝 속도, 가속도, 저크(Ironing Speed, Acceleration, and Jerk)": 아이로닝 프로세스 중 노즐 이동 속도 미세 조정 3옵션. 가속도·저크 설정 더 깊이 알고 싶음 최근 쓴 글 참고.
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하는 시간을 덜어드리고자 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터들을 엄선했고, 필라멘트와 업그레이드 파츠도 직접 테스트하고 신중히 골랐습니다. 어떤 걸 선택하든 제 성능을 발휘할 것입니다.



