3D 프린팅 인필-월 분리 현상 해결: 빠르고 확실한 솔루션
3D 프린팅 애호가라면 인필(infill)이 출력물의 품질, 강도, 출력 시간에 얼마나 중요한지 잘 아실 겁니다. 수시간을 들여 출력했더니 인필이 쉘(벽면)과 맞닿지 않아 인필 구조가 무용지물이 된 경험, 누구나 한 번쯤 있으실 겁니다.
이 글에서는 인필이 벽면에 닿지 않는 원인과 해결 방법을 단계별로 안내합니다. 요약하자면, 벽면과 인필이 분리되는 주원인은 언더 익스트루전(under-extrusion)이며, 이는 낮은 노즐 온도, 과도한 이동 속도, 프린터 캘리브레이션 불량 등이 원인입니다. 또한 인필 오버랩(Infill Overlap) 설정 조정으로도 해결할 수 있습니다. 이 설정은 1% 단위로 올려가며 테스트하는 것이 좋습니다.
| 해결 방법 |
설명 |
적용 지침 |
| 인필 오버랩 (Infill Overlap) |
인필이 가장 가까운 퍼리미터(벽면)와 겹치는 비율 |
2%씩 증가시켜 최대 14%까지 테스트 |
| 노즐 온도 (Nozzle Temperature) |
낮은 온도는 언더 익스트루전 유발 |
필라멘트 제조사 권장 최대 온도로 설정 |
| 이동 속도 (Movement Speed) |
너무 빠르면 익스트루더가 필라멘트를 제때 밀어내지 못해 언더 익스트루전 발생 |
이동 속도를 25mm/s로 낮춤 |
| 피더 문제 (Feeder Problems) |
보우덴 튜브 내 마찰로 인한 언더 익스트루전 |
공급 시스템 전체 청소 및 피더 텐션 조정 |
| 캘리브레이션 문제 (Calibration Issues) |
잘못된 캘리브레이션으로 슬라이서 지시량보다 적은 필라멘트 소모 |
익스트루더 스텝 캘리브레이션 또는 플로우 레이트 증가 |
벽면과 인필이 맞닿지 않는 이유
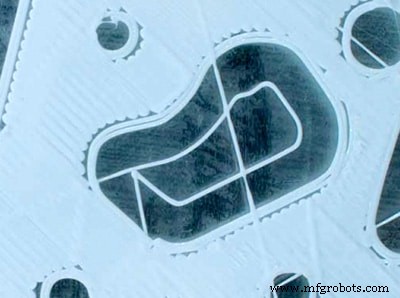
벽면이 인필과 닿지 않는 데는 여러 원인이 있습니다. 문제를 해결하려면 소거법을 통해 하나씩 확인해야 합니다.
우선 출력 모델 설계 오류가 아님을 확인한 후, 다음 순서로 체계적으로 진단하세요.
슬라이서 설정 (프린터 프로필별 상이)
가장 먼저 확인해야 할 것은 슬라이서 설정입니다. 가장 쉽고 빠르게 해결할 수 있는 부분이기 때문입니다.
인필 오버랩(Infill Overlap) 비율을 확인하세요. Cura 설명에 따르면 이 설정은 "인필 라인 너비 대비 인필과 벽면 사이의 겹침 비율로, 약간의 겹침이 벽면과 인필을 단단히 연결해 줍니다."
Cura는 프린터 프로필마다 기본 인필 오버랩 값이 다릅니다. 제 엔더 3(Ender 3)에서는 30%지만, 다른 프린터에서는 10% 또는 0%인 경우도 있습니다. 본인의 기본값을 확인하세요.
기본값이 10%(Cura 기본값)라면, 2%씩 올려가며 테스트해 보세요. 해결되지 않으면 이 파라미터는 원인이 아니므로 기본값으로 되돌리고 다음 진단으로 넘어가세요.
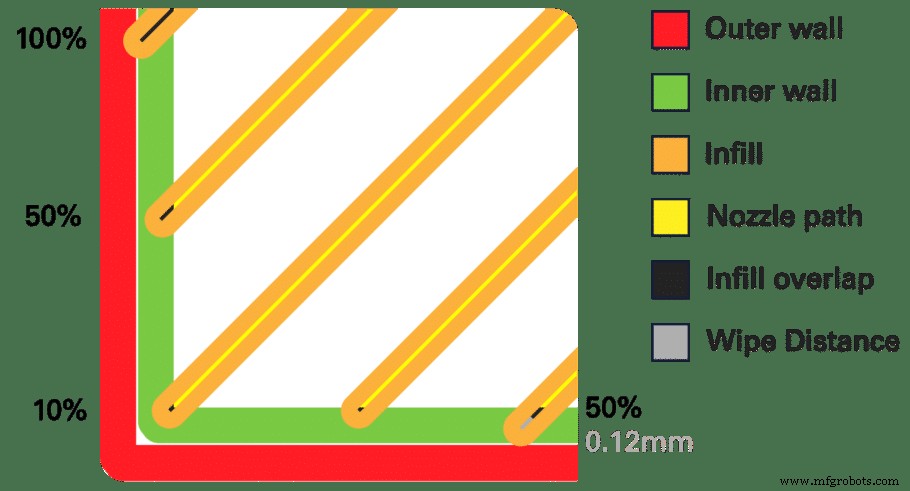
위 그림처럼 인필 오버랩 100%는 노즐 경로가 레이어 너비 전체(일반적인 0.4mm 노즐 기준 0.4mm)를 덮는 것을 의미합니다.
압출 온도 (Extrusion Temperature)
다음으로 압출 온도를 확인하세요. 온도가 너무 낮으면 녹은 필라멘트 점도가 높아져 노즐에서 원하는 유량이 나오지 않습니다. 더 높은 압력이 필요해지며, 이는 결국 언더 익스트루전으로 이어져 벽면과 인필이 분리됩니다.
압출 온도가 낮으면 동일 평면상 벽면과 인필 사이 필라멘트 접착 불량, 레이어 간 접착 불량 등 다른 문제도 동반됩니다.
반면 온도가 너무 높으면 녹은 필라멘트 상태 변화로 노즐 내부에서 장시간 머무르며 막힘(clogging)을 유발합니다.
사용 중인 필라멘트 스풀에 표기된 제조사 권장 온도 범위의 최댓값으로 설정하세요. 이렇게 하면 노즐에서 적절한 유량을 확보할 수 있습니다.
예: PLA 권장 온도가 190~215°C라면 215°C로 설정한 뒤 결과를 보며 조금씩 낮춰 최적점(sweet spot)을 찾으세요.
이동 속도 (Movement Speed)
유량(flow rate)은 온도뿐 아니라 노즐 크기, 출력 속도, 레이어 높이가 함께 결정합니다. 이 모든 설정이 초당 노즐에서 압출되는 필라멘트 양을 정의합니다.
유량이 허용하는 양보다 더 많은 재료를 밀어내려 하면 언더 익스트루전이 발생합니다. 온도와 필라멘트 공급 속도의 균형은 극단으로 치우치지 않아야 합니다.
높은 온도에서는 더 빠르게 출력할 수 있고, 낮은 온도에서는 이동 속도를 낮춰야 최적 압출이 가능합니다.
프린터 모델별로 최적 이동 속도는 다르지만, 이 요소를 배제하려면 이동 속도를 25mm/s 또는 최소 50mm/s 이하로 낮춰 테스트하세요. 이 정도 속도에서도 문제가 지속되면 다른 원인입니다.
언더 익스트루전 (Under-extrusion) 심층 분석
앞서 노즐 온도와 이동 속도에서 언더 익스트루전을 언급했지만, 더 까다로운 다른 원인들도 있습니다. 앞선 원인들은 해결이 명확하므로 먼저 배제했습니다.
언더 익스트루전은 프린터가 출력에 필요한 적정량의 재료를 공급하지 못할 때 발생합니다. 명백한 징후로는 레이어 누락, 정상보다 얇은 레이어, 구멍이나 점이 있는 끊긴 레이어 등이 있습니다.
노즐 온도와 이동 속도를 배제했다면, 이제 변수가 많은 더 어려운 문제 해결 단계로 들어갑니다. 쉬운 것부터 어려운 순으로 점검하며 진짜 원인을 찾아 해결하세요.
피더 문제 (Feeder Problems)
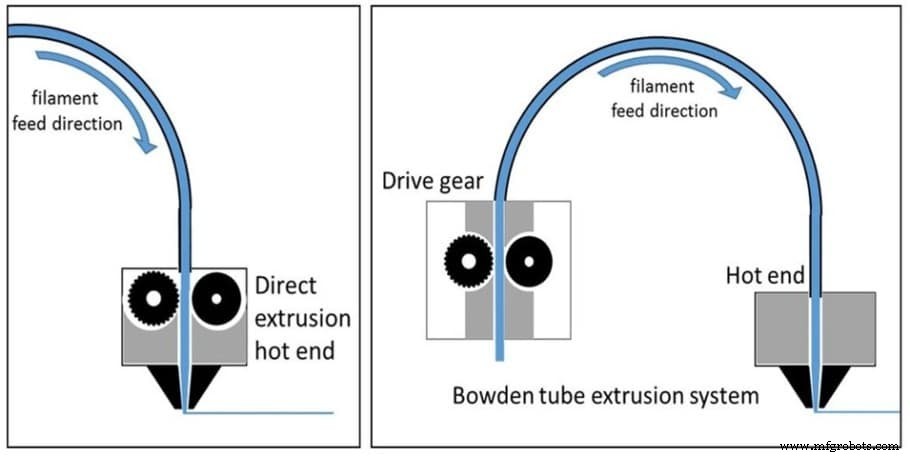
보우덴 튜브 급식 시스템을 사용하는 프린터라면, 보우덴 튜브의 급식 공정(핫엔드 포함) 문제일 가능성이 큽니다.
원인은 튜브와 핫엔드 내 마찰로 인한 공급 방해, 또는 필라멘트 그립력이 부족해 정확한 속도로 공급되지 않는 것일 수 있습니다.
피더 텐션 확인 방법: 보우덴 튜브에서 필라멘트를 빼내어 공급 흔적이 있는지 확인하세요. 스풀의 필라멘트처럼 매끄럽다면 텐션이 너무 낮은 것(그립력 부족)입니다.
텐션도 균형이 중요합니다. 너무 낮거나 높으면 언더 익스트루전이 발생합니다. 텐션이 너무 높으면 필라멘트가 납작해져 움직임이 제한되고, 피더 기어가 필라멘트를 갈아먹는 '그라인딩(grinding)' 현상이 생깁니다. 틱틱 소리가 나며 피더가 물러나는데, 이는 핫엔드 막힘 신호이기도 합니다.
해결: 필라멘트를 피더에서 빼내고 전체 공급 시스템을 청소하며 피더 텐션을 재조정하세요. 하드웨어 문제라 프린터마다 다를 수 있으니, Ultimaker 피더 텐션 조정 영상 등을 참고해 접근하세요.
캘리브레이션 불량으로 인한 언더 익스트루전
압출 캘리브레이션은 슬라이서가 프린터에 지시한 필라멘트 소모량(정해진 이동 거리당 mm)을 결정합니다. 제대로 캘리브레이션되면 프린터는 지시량과 정확히 같은 양을 소모합니다.
측정값이 일치하지 않고 실제 소모량이 지시량보다 적으면 캘리브레이션이 틀린 것으로, 언더 익스트루전 결과로 나타납니다. 이를 바로잡는 두 가지 방법이 있습니다. 하나는 쉽지만 임시방편이고, 다른 하나는 복잡하지만 영구적 해결책입니다.
영구적 해결: 익스트루더 스텝 캘리브레이션
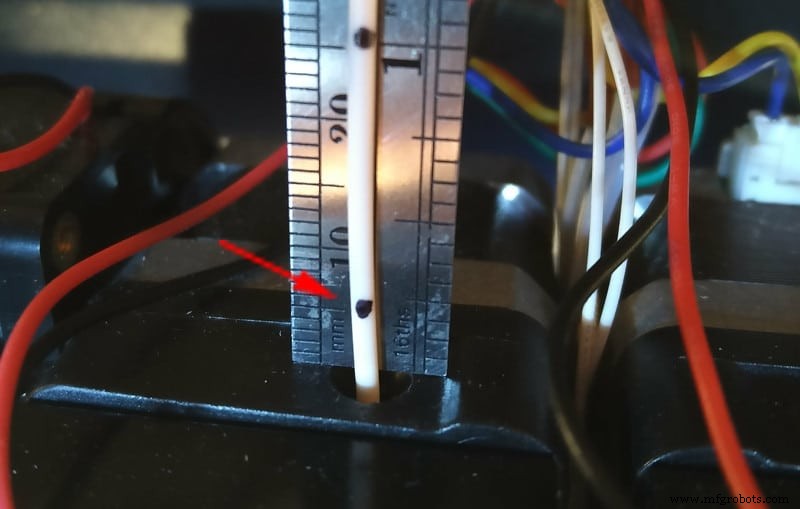
절차는 프린터마다 다르지만 기본 패턴은 같습니다. 슬라이서 지시가 정확히 이행되는지 확인하는 것이 목적입니다.
- 버니어 캘리퍼(디지털/아날로그 무관)와 영구 마커(샤피)를 준비하세요.
- 익스트루더 진입부로부터 정확히 100mm(10cm) 지점에 표시하고, 200mm, 300mm에도 동일하게 표시하세요(총 3개 표시).
- 필라멘트 권장 고온보다 5°C 높게 핫엔드를 가열해 유량을 안정시킵니다.
- 프린터에 100mm 압출을 지시하고, 첫 번째 표시가 익스트루더 입구에 정확히 맞는지 확인하세요.
표시가 익스트루더 안쪽에 있으면 과압출(over-extrusion)입니다. 압출된 여분 재료가 이전 레이어에 눌려 붙고 외벽 옆으로 흘러내려 출력물 마감이 나빠집니다. 잘못된 값을 파악해 프린터 콘솔에서 조정해야 합니다.
반면 표시가 바깥쪽에 있어 입구와 맞지 않으면 언더 익스트루전이며, 이것이 벽면-인필 분리 원인일 수 있습니다.
이를 해결하려면 익스트루더 스텝을 캘리브레이션하세요. 과정이 복잡하므로, 저는 플로우 레이트(Flow Rate) 조정을 대안으로 추천합니다.
간편 해결: 플로우 레이트(Flow Rate) 변경
익스트루더 스텝 외에 플로우 레이트도 확인해야 합니다. 이는 익스트루더로 공급되는 필라멘트 유량을 직접 제어합니다. 필라멘트 밀도가 다르다는 점도 염두에 두세요.
플로우 레이트는 사용 필라멘트 직경과 익스트루더 모터 기준 압출 직경에 영향을 받습니다. 테스트는 익스트루더로 공급되는 필라멘트 양을 측정하는 것과 같습니다.
캘리퍼와 마이크로미터로 변수를 정확히 측정해 플로우 레이트를 산출하세요. 테스트 전 노즐 상태가 양호하고 잔여물이 없으며, 필라멘트 권장 압출 온도를 준수하고, 베드 레벨링과 Z축 캘리브레이션이 완료되었는지 확인하세요.
샤피로 필라멘트마다 100mm 간격 표시 후 프린터에 100mm 압출 지시. 100mm 미만 소모 시 언더 익스트루전 확정.
플로우 레이트를 102%로 올리고 재테스트. 여전히 부족하면 더 올리세요. 다음 표시가 안 보이면(10cm 초과 압출) 플로우 레이트를 낮추세요. 프린터가 정확히 10cm를 소모할 때까지 반복하세요.
결론
이제 인필-월 분리 원인을 해결하셨길 바랍니다. 운 좋게 인필 오버랩 조정만으로 해결되셨기를 바라지만, 플로우 레이트까지 오셨다면 트러블슈팅에 꽤 익숙해지신 겁니다. 유용한 정보였기를 바랍니다.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선정의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터 몇 가지와, 직접 테스트하고 엄선한 필라멘트 및 업그레이드 파츠를 소개합니다. 어떤 제품을 선택하든 의도한 대로 작동할 것입니다.



