3D 프린팅 저크(Jerk)와 가속도(Acceleration) 이해하기: 실전 가이드
3D 프린팅 입문 땐 출력물 품질과 프린터 이동 속도 역관계부터 배웁니다. 익스트루더 이동 속도 낮을수록 일반적으로 더 예쁜 출력물 나온단 단순 사실.
시간 지나며 원하는 결과 위해 조정 가능한 더 많은 파라미터들 배웁니다. 이동 속도 관련 중요 설정 두 가지: 저크(Jerk)와 가속도(Acceleration). 더 미묘하고 직관적이지 않지만 놀랍게도 중요해 프로젝트 성패 가를 수 있습니다.
저크는 프린터가 가속도 파라미터를 완전히 무시하고 저크 설정값 속도로 직행하는 속도 범위(0mm/s ~ 지정된 속도)를 결정. 반면 가속도는 이동 속도의 시간 대비 변화율 결정. 이 변화율은 mm/s² 단위이며 최대 이동 속도 도달까지 출력 속도에 영향.
3D 프린팅에서 저크와 가속도 정의
3D 프린터는 계산 능력 강한 제어 보드 사용. 이 보드로 G-코드(SD 카드 저장 또는 USB 전송) 해석·실행. 코드는 이동 방향·속도 정보 담고, 프린터가 줄 단위 읽고 실행. 하지만 G-코드에 안 적히고 기계 펌웨어에 정해진 값들이 움직임을 더 자세히 정의. 그중 저크와 가속도가 적절한 치수 정밀도와 허용 가능한 출력 시간 달성 위해 중요.
아이러니하게도 저크는 기술 배경 가진 분들 더 헷갈리게 함. 물리학에서 정의된 용어지만 3D 프린팅에선 다른 의미라서. 저처럼 무지한 사람은 이 모호성 모르니 혼란 피함(이 글 제대로 리서치 전까진).
궁금하시면: 물리학에서 가속도(acceleration)는 속도 시간 대비 변화율. 유사하게 저크(jerk)는 가속도 시간 대비 변화율. 수학적으로 속도의 시간 대비 1차, 2차 도함수.
이 (불)필요한 구분 정리했으니 3D 프린팅용 저크와 가속도 정의합시다!
3D 프린팅에서 저크(Jerk)란?
저크는 한 축에서 가속도 필요하게 하는 최소 속도 변화량 측정 파라미터. 복잡해 보이지만 코너에서 속도 변화 일어날 때 더 쉽게 보임: 끝 도달 시 익스트루더 방향 바꾸기 전 '브레이크' 밟음. 저크 값 너무 낮으면 코너 도달 시 움직임 더 매끄럽고 핫엔드 방향 바꿀 때 속도 변화 덜 급격.
예: 출력 저크 20mm/s 설정 = 프린터에게 0mm/s에서 20mm/s로 가속도 파라미터 무시하고 즉시 가속하라고 지시. 가속도는 20mm/s에서 최대 속도까지 추가 증가에만 영향.
반면 저크 값 너무 높으면 최대 속도 도달 시간 단축돼 출력 시간 단축. 3D 프린팅 모든 파라미터처럼 속도와 출력 품질 사이 균형점 찾아야. 이 값 너무 올리면 진동 증가, 고스팅(ghosting) 또는 모터 스텝 손실 같은 이슈 발생.
3D 프린팅에서 가속도(Acceleration)란?
가속도는 각 축에서 운동 속도 증가 빠르기 나타냄. 자동차 운전처럼 최대 속도 도달하려면 충분한 거리 필요. 정의상 프린터는 0mm/s(완전 정지)~슬라이서 설정 최대 속도 사이에서 작동. 특히 코너 많은 복잡한 파트에서.
가속도 높이면 이동 거리 충분할 때 프린터 더 빨라짐. 저크는 순간적 속도 증가 담당. 둘이 함께 프린터 부드럽게 하면서 출력 시간 단축.
각 축별 다른 가속도·저크 값 설정 가능하지만 X축·Y축엔 같은 값 쓰는 게 권장. 이렇게 하면 출력물 방향과 무관하게 똑같이 보임.
저크와 가속도가 전체 품질에 미치는 영향
익스트루더 방향(또는 속도) 바꿀 때 한 축 속도 줄이고 다른 축 속도 높여야 함. 저크 너무 높으면 이 변화 급격·갑작스러워 원치 않는 진동 파츠에 전달. 마찬가지로 설정 가속도 너무 높으면 프린터가 핫엔드 캐리지 멈추기 충분한 거리/시간 없어 오버슈트(overshoot) 발생, 핫엔드 원하는 위치 넘어감.
반면 저크·가속도 값 낮게 잡으면 프린터가 보수적 운동 범위서 작동. 마감 좋아질 수 있지만 출력 시간 더 걸려 경제적 비현실적. 일반적으로 출력물 외관 허용 가능한 범위 내 최대 저크·가속도 지향.
저크 설정이 출력 품질에 미치는 결과
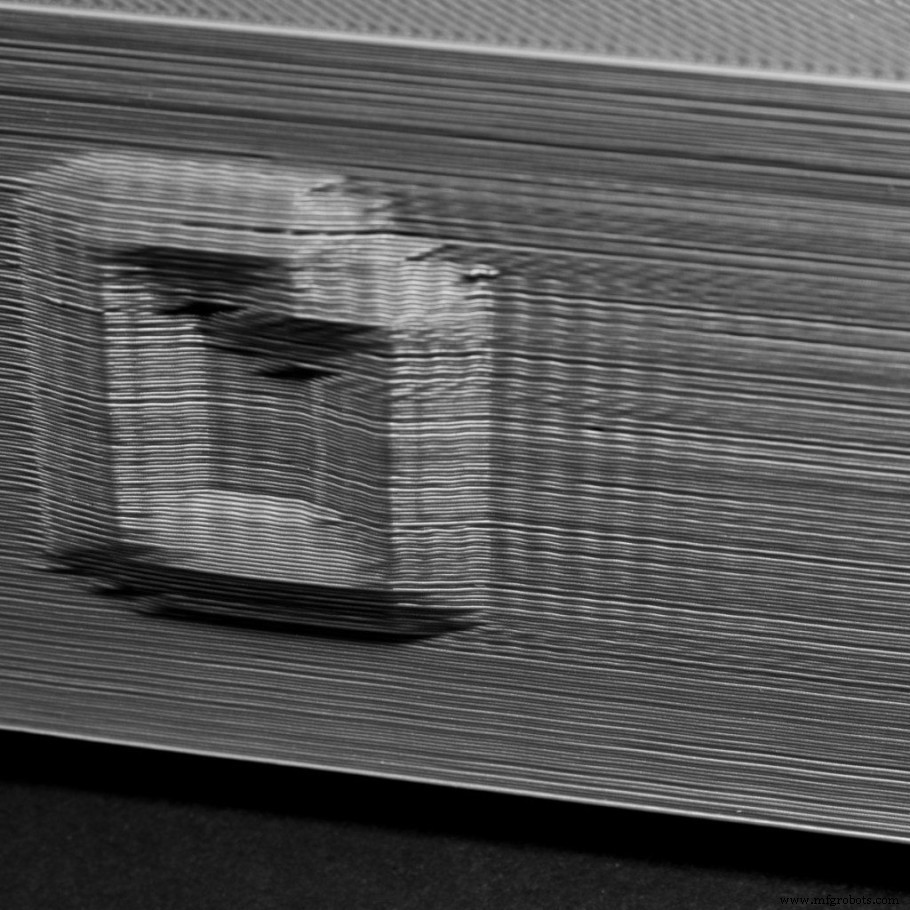
- 너무 긴 출력 시간: 저크 값 올바르면 출력 시간 단축. G-코드 최대 속도 더 빨리 도달해 더 적은 거리 필요.
- 과도한 진동: 프린터가 90도 근접 각도에서 방향 바꿀 때 핫엔드 원치 않는 진동 발생. 이 진동 파츠에 전달돼 파츠 외부에 '에코(echo)' 생성. 고스팅(ghosting) 또는 링잉(ringing) 불리는 이 문제는 (벨트 텐션 등 다른 것들 외에) 프린터가 움직이는 부품 속도 올리는 방식에 달림.
- 3D 프린터 구조 약화: 다이렉트 익스트루전 시스템 프린터서 더 자주 봄. 익스트루더와 핫엔드 같이 움직여 가속 질량 프린터 구조 계속 흔들고 너트·볼트 풀리게 해 원문제 더 악화.
- 둥근 코너(Rounded corners): 파츠 날카로운 코너가 둥글게 나옴. 부적절한 저크 조정 탓. 핫엔드 올바른 방향 전환 위해 수정 필요.
가속도 설정이 출력 품질에 미치는 결과
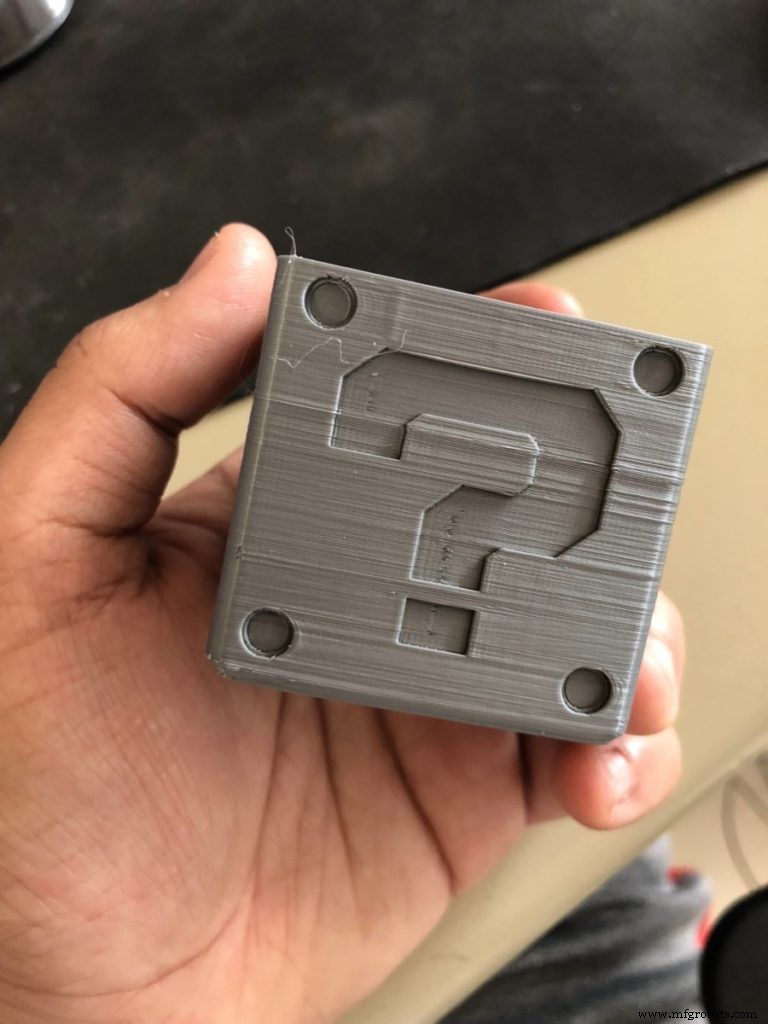
- 과도한 소음: 가속도 너무 높으면 프린터 매우 큰 소음 발생. 올바른 설정으로 프린터 소음 줄일 수 있음.
- Z-워블(Z-wobble): Z축 방향 파츠 치수 변동으로 나타남. 수직 로드 안 휘었는데 이 문제면 가속도 너무 높을 확률 높음.
- 레이어 라인 스킵(Layer line skips): 핫엔드 압출 전 너무 빨리 움직이면 라인 작은 구간 비어있음.
최적 저크·가속도 설정 찾기
최적 저크 설정
저크 값은 프린터 메뉴서 직접 변경 가능. Control 명령 → "motion" 선택. 다음 값들 보임:
- Vx-jerk
- Vy-jerk
- Vz-jerk
- Ve-jerk
Z축 저크 값은 출력에 보통 영향 미미하니 기존 값 유지. 익스트루더 저크 값도 안 바꾸는 게 권장.
X·Y축 움직임 최대한 비슷해야 하니 두 설정에 항상 같은 저크 값 사용. 최대 20mm/s까지 바꿔가며 테스트.
가장 쉬운 올바른 저크 값 찾기: 이 값 5mm/s씩 수정해가며 동일한 테스트 출력 여러 번 하기.
최적 가속도 설정
가속도 값도 프린터 메뉴서 직접 변경 가능. Control → "motion". 다음 값들:
- A-travel
- Amax X
- Amax Y
- Amax Z
- Amax E
저크 때처럼 X축·Y축 가속도만 수정 권장.
이번엔 테스트당 100 단위씩 점프. 일반적으로 합의된 보수적 시작점: 400mm/s² 근처.
PrusaPrinters 계산기로 다른 가속도 값에서 원하는 속도 도달 필요 거리 그래프로 확인 유용.
이 계산기로 이동 질량 등 알려진 파라미터로 프린터 지원 최대 가속도 알고, 현재 가속도 값이 프린터 불안정하게 만드는지 확인 가능. 공학·교육적 관점서 흥미롭지만, 여러 값 반복 테스트해 출력 속도·품질 스위트 스팟 찾는 거 이길 수 없음.
큐라(Cura) 같은 일부 슬라이서는 G-코드 명령으로 이 설정 수정 가능. 예: M205 명령이 저크 제어. 3D 프린터에서 저크·가속도 제어 후 최적 값 EEPROM 메모리에 저장 권장.
이진 탐색(Binary Search)으로 최적 저크·가속도 찾기

이진 탐색은 컴퓨터 프로그램 흔한 방법. 하한값(A), 상한값(B) 정하고 평균값 C = (A+B)/2 계산.
출력 파라미터에 C값 설정 후 테스트 출력해 결과 확인.
- 너무 높으면 C를 B로 교체 → (A+C)/2
- 너무 낮으면 A를 C로 교체 → (C+B)/2
각 추가 반복마다 구간 반으로 잘라지니 값 조금씩 올리며 테스트할 필요 없음.
이 방법 프린터 다른 설정(속도, 온도 등) 튜닝에도 적용 가능. 어디서 시작할지 모르면 시도해보세요.
저크·가속도 설정 테스트용 모델들
프린터 저크·가속도 설정 확인·캘리브레이션 가능한 모델 여러 개. 일부는 이 설정에 특화, 다수는 모든 출력 파라미터 종합 개요 제공.
가속도 설정 최적 테스트 모델: 여기(Thingiverse). 완전 커스터마이징 가능, 단일 벽 두께 피스가 Z축 상승하며 가속도 값 변화. 끝에서 파츠 진동 유발 가속도 값들 명확 확인 가능.
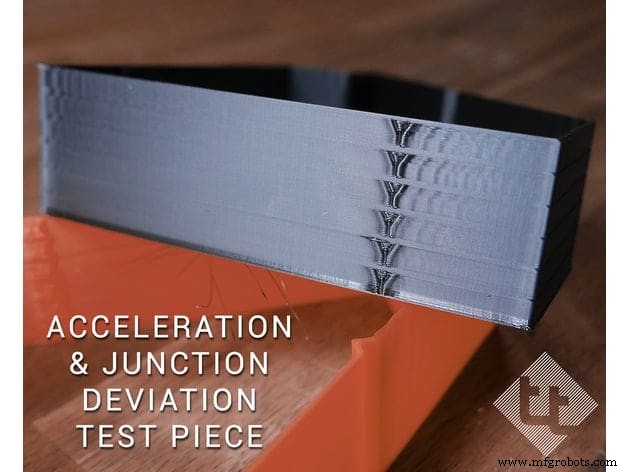
최적 저크 설정 테스트엔 다음 오브젝트 유용: 빠른 출력 파트에 방향 변화 많이 보여줌. 출력 시 코너 올바르게 형성되고 근처 진동 징후 없는지 확인.
마지막으로 모든 출력 파라미터 한 번에 테스트하는 오브젝트. 소개 필요 없는 벤치(Benchy)가 프린터 캘리브레이션 문제 전부 하이라이트. 외부 벽 표면 매끄러워야 진동 흔적 없음. 지붕 코너 수직·90도 각도 끝나야 함. 온도·리트랙션 제대로 캘리브레이션 후 벤치 출력 권장.
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하는 시간을 덜어드리고자 추천 제품 섹션을 마련했습니다. 이 작업이 얼마나 막막하고 혼란스러운지 잘 알기 때문입니다.
초보자부터 중급자, 전문가까지 두루 추천할 만한 3D 프린터들을 엄선했고, 필라멘트와 업그레이드 파츠도 직접 테스트하고 신중히 골랐습니다. 어떤 걸 선택하든 제 성능을 발휘할 것입니다.



