


자동화 제어 시스템

산업 제조
쿨런트는 깊은 구멍 드릴링 공정에 매우 중요해 오늘날 최첨단 깊은 구멍 드릴링 시스템은 기계의 스핀들이나 축처럼 쿨런트를 제어합니다. 쿨런트 압력, 여과, 온도, 유량의 세심한 관리가 깊은 구멍 드릴링 공정 최적화의 열쇠입니다. 이는 깊은 구멍 드릴링 기계 자체에 통합된 프로그래밍 가능하고 무한 가변적인 유량 기반 제어 기능을 요구합니다. 그 결과 효과적인 칩 배출과 정밀 드릴링에 필요한 것보다 쿨런트 시스템에 더 높은 압력이 결코 없는 조정 가능한 시스템이 됩니다.
수년간 플러드 타입을 넘어선 가장 진보된 쿨런트 공급 시스템은 스핀들/툴 내부 쿨런트 시스템이었습니다. 그런 다음 약 1,000psi 이상에서 작동하는 고압 쿨런트 시스템의 등장으로 특히 효과적인 공구 냉각과 대부분의 일반 가공 작업에 효율적인 칩 배출로 쿨런트 기술 지형이 바뀌었습니다. 드릴링 애플리케이션, 주로 트위스트 드릴 사용 경우가 고압 쿨런트 시스템 개발의 주요 동력이었으며, 특히 깊이-직경 비율이 일반적으로 10:1 이상인 깊은 구멍 드릴링 애플리케이션에서 그러했습니다.
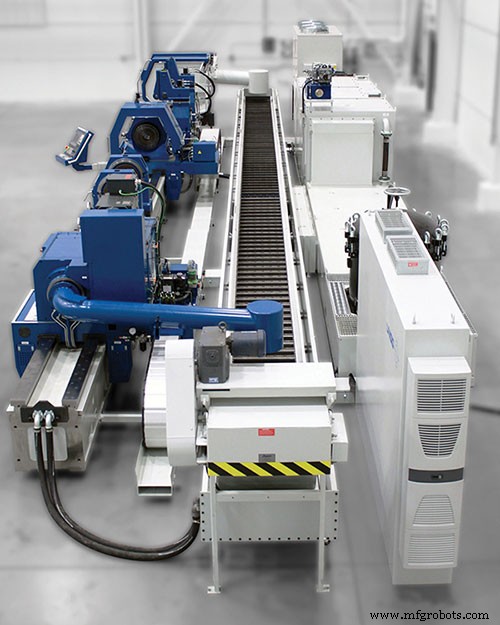
그러나 쿨런트 압력이 증가함에 따라 적절한 여과와 온도 제어의 필요성도 커집니다. 1,000psi 이상 시스템을 고려할 때 펌프 고장 방지를 위해 20~50단계 여과가 필요하며, 대부분의 경우 고압 쿨런트 시스템은 쿨런트 온도 조절을 위한 칠러가 필요합니다. 대부분의 숍은 요구되는 드릴링 애플리케이션에도 이 시스템에서 멈추지만, 여과와 쿨런트만으로는 고압 쿨런트 사용에서 가장 중요한 변수 중 하나인 유량을 다루지 못합니다.
숍들은 종종 자신의 시스템이 얼마나 많은 쿨런트를 공급하는지, 공급해야 하는지 모릅니다. 일반적인 플러드 쿨런트 시스템은 시스템에 따라 약 10~40gpm 유량을 제공합니다. 하지만 구멍 직경이 커지고/또는 깊어질수록 드릴링 작업에서 칩을 배출하려면 훨씬 더 많은 양이 필요합니다. 더 큰 건드릴이나 BTA 툴링 사용 시, 예를 들어 10~12인치(25.4~30.5cm) 직경 구멍의 경우 필요 쿨런트 유량이 50gpm에서 75~350gpm까지 범위가 될 수 있습니다. 반대로 소구경 깊은 구멍은 유량이 2gpm만 필요할 수 있지만 훨씬 더 높은 압력 수준이 필요합니다. 예를 들어 0.040인치(1.016mm) 직경 구멍은 3,000psi까지 쿨런트 압력이 필요할 수 있습니다.
지수적 요소가 개입돼 있어 구멍 직경이 약간 증가하면 면적/금속 제거량이 크게 증가합니다. 1인치(25.4mm) 직경 구멍과 1.5인치(38.1mm) 직경 구멍의 차이를 고려해 보세요. 직경 50% 증가입니다. 결과 면적은 1인치 구멍 0.79인치³(12.95cm³) 대 1.5인치 구멍 1.77인치³(29.01cm³)로 100% 증가합니다. 구멍 직경을 1에서 2인치로 두 배로 하면 면적이 4배, 구멍에서 배출해야 할 재료도 4배가 됩니다. 즉, 구멍 직경이 약간만 늘어도 쿨런트 파라미터 변경이 필요하다고 가정해야 합니다.
그럼에도 대부분의 쿨런트 시스템은 유연성이 거의 없습니다. 플러드 쿨런트 시스템은 전혀 유연성이 없습니다. 쿨런트는 켜지거나 꺼지거나 둘 중 하나입니다. 스핀들 내부 쿨런트 시스템은 릴리프 설정이나 M코드로 저/중/고압 설정을 제공할 수 있지만, 진정한 최적 쿨런트 공급이 필요한 숍에는 불충분합니다.
무한 가변 쿨런트 제어 기술이 등장합니다. 이 기술로 숍은 구멍 시작 시 400psi로 시작했다가 드릴이 깊어짐에 따라 칩을 효과적으로 배출하기 위해 유량을 유지하는 데 필요한 수준으로 압력을 높일 수 있습니다. 하지만 이 과정을 수동으로 다이얼링하기는 어렵습니다. 유량이 너무 낮으면 칩이 구멍에 남아 결국 드릴을 부러뜨릴 수 있습니다. 너무 많은 유량은 과도한 압력을 만들어 드릴링 정밀도를 해치는 원치 않는 힘을 생성할 수 있습니다.
성공적이고 일관된 성능을 위해 유니시그(UNISIG) 같은 깊은 구멍 드릴링 기계 OEM은 쿨런트 시스템과 컨트롤을 기계 실제 설계 초기부터 엔지니어링해 완전한 통합을 보장합니다. 이는 컨트롤이 극도로 세밀한 쿨런트 조정성을 위한 즉각적인 인공정 피드백을 제공해 정확히 적절한 양의 쿨런트가 항상 절삭 날에 공급되게 합니다.
시스템은 공정 피드백을 제어 시스템에 구현해 즉각적인 쿨런트 조정으로 공구 파손을 방지합니다. 제어 시스템의 피드백은 운영자가 깊은 구멍 드릴링 쿨런트 유량과 압력을 최적화하도록 안내하며, 이 파라미터가 결정되면 공정을 반복적으로 재현하는 데 사용할 수 있습니다.
또한 공정 자체의 쿨런트 압력과 유량 피드백은 공구 파손 감지에 사용됩니다. 예를 들어 애플리케이션 쿨런트 압력이 갑자기 떨어지면 공구 파손을 나타낼 수 있습니다. 그 순간 공정을 멈추고 공구를 교체할 수 있습니다. 이는 매우 작은 직경 구멍 드릴링에서 가벼운 드릴 하중으로 힘의 미세한 변화조차 감지하기 어려울 때 특히 유용합니다. 하지만 쿨런트를 모니터링하면 공구 건강 상태와 칩 배출 여부를 판단할 수 있습니다. 그리고 그런 경우 피드와 속도 같은 파라미터를 추가 최적화해 더 나은 칩 제어를 도울 수 있습니다.
쿨런트 시스템과 컨트롤 외에도 쿨런트 저장소도 유니시그 같은 OEM이 깊은 구멍 드릴링 기계용으로 특별히 엔지니어링합니다. 머시닝 센터용 플러드와 스핀들 내부 쿨런트 시스템은 20~50갤런 쿨런트 저장소를 가질 수 있지만, 깊은 구멍 드릴링 시스템이 있는 기계는 쿨런트 속도와 유량을 수용하도록 다양합니다. 깊은 구멍 드릴링 기계 크기에 따라 쿨런트 저장소 용량은 최대 3,000갤런까지 올라가며 350gpm 용량 여과 장치와 짝을 이룹니다.
플러드, 스핀들 내부, 고압 쿨런트 시스템으로 기존 머시닝 센터에서 가끔 고성능 드릴링 작업이 가능합니다. 하지만 드릴링 작업이 매일 수행되고 10, 20, 심지어 40:1 비율 이상의 훨씬 더 깊은 구멍을 포함할 때는 전용 깊은 구멍 드릴링 기계가 필요합니다. 최고의 유형은 쿨런트 시스템이 스핀들이나 축처럼 기계의 연장선으로 엔지니어링된 것입니다. 유니시그 같은 OEM의 고도로 엔지니어링된 쿨런트 시스템과 컨트롤로 숍은 최소한의 운영자 개입으로, 깊이-직경 비율 100:1 이상에서 매일 수천 개의 구멍을 안정적이고 정확하게 드릴링할 수 있습니다.
자동화 제어 시스템
Fanuc 펙 드릴링 매크로 X축과 Z축을 따라 드릴링 사이클 시작 위치로 공구를 미리 이동시킵니다. 구멍 깊이는 Z(절대) 또는 W(상대)로, 절삭 깊이는 K로, 절삭 이송속도는 F로 지정하여 구멍을 가공합니다. 다음 커스텀 매크로는 Fanuc CNC 제어기(Series 30i/31i/32i-MODEL A)에서 작동합니다. 프로그래밍 G65 P9100 Z K F 또는 G65 P9100 W K F 파라미터설명 Z구멍 깊이 (절대 프로그래밍) W구멍 깊이 (증분 프로그래밍) K사이클당 절삭 깊이 F절삭 이송속도 커스텀 매크
Okuma G73 고속 깊은 구멍 드릴링 사이클 G73 고속 깊은 구멍 드릴링 사이클 프로그래밍 G73 X__ Y__ Z__ R__ P__ Q__ F__ 파라미터 파라미터설명 X,Y구멍 위치 좌표값 Z구멍 바닥 레벨G90 모드: 선택된 좌표계 내 위치G91 모드: R 포인트 레벨로부터 거리 RR 포인트 레벨 P구멍 바닥에서의 드웰 타임 Q펙량 (양수, 증분값) F이송속도 가공 시퀀스 X, Y축 급이송으로 구멍 위치 이동 R 포인트 레벨까지 급이송 이동 Q로 지정된 펙량만큼 절삭 이송속도로 정회전 스핀들로 드릴링 절삭