큐폴라 용해로: 구조, 작동 원리 및 용도 완벽 가이드
이 글에서는 주조 공장에서 가장 널리 사용되는 큐폴라 용해로(Cupola Furnace) 의 구조, 작동 구역, 운전 절차, 효율 계산법까지 체계적으로 정리합니다. 큐폴라는 선철과 스크랩을 연속적으로 용해해 원하는 성분·온도·특성을 가진 용탕을 경제적으로 공급하는 수직 원통형 용해로입니다.
1. 큐폴라 용해로의 주요 부품
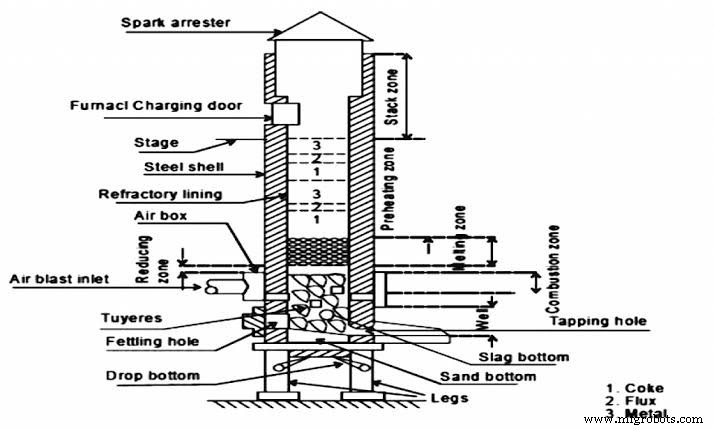
로체(Shell) 및 내화물 라이닝
두께 6~12 mm 강판 원통 내부에 산성 내화벽돌 또는 산성 다짐 점토(주성분: SiO₂, Al₂O₃)를 시공합니다. 고온부인 하부 라이닝을 두껍게 해 내구성을 확보합니다.
하부 구조 및 탭 구멍/슬래그 구멍
드롭 바텀(Drop-bottom): 강철 컬럼 위에 설치되며, 운전 종료 후 코크·슬래그 등 잔재를 배출합니다.작업 바닥(Working bottom): 주형사로 드롭 도어를 덮고 탭 구멍(Tapping hole) 쪽으로 경사지게 다집니다.슬래그 구멍(Slag hole): 탭 구멍 맞은편 상부에 위치해 슬래그만 별도 배출합니다.
풍구(Tuyere) 및 송풍 시스템
작업 바닥 위 450~500 mm 높이에 4~8개(직경 50×150 mm 또는 100×300 mm) 설치.
풍량: 철 1톤 용해 시 약 800~900 m³(철:코크=10:1 기준).
풍압: 중소형 250~400 mmH₂O, 대형 400~850 mmH₂O.
투입구(Charging door) 및 굴뚝(Stack)
투입구는 풍구 위 3~6 m 위치, 주변에 작업 플랫폼 설치.
투입구 위 4.5~6 m 연장해 굴뚝 형성, 상단에 스파크 어레스터(Spark arrester) 장착.
2. 큐폴라 내부 반응 구역(Zones)
연소 반응 특성에 따라 6개 구역으로 구분됩니다.
구역명 위치 주요 현상 및 온도
도가니 구역(Crucible/Well) 모래 바닥 상단 ~ 풍구 하단 용탕 모임, 온도 유지 연소/산화 구역(Combustion/Oxidizing) 풍구 상단 150~300 mm C+O₂→CO₂, Si+O₂→SiO₂, Mn+O₂→MnO₂ 환원 구역(Reducing) 연소 구역 상단 ~ 코크층 상단 CO₂+C→2CO (흡열), ~1,200 ℃ 용해 구역(Melting) 첫 금속 투입층 ~ 상부 900 mm 철 용해, 탄소 흡수(3Fe+2CO→Fe₃C+CO₂) 예열/투입 구역(Preheating/Charging) 용해 구역 상단 ~ 투입구 하단 코크·플럭스·금속 교호 적층, ~1,100 ℃ 예열 스택 구역(Stack) 예열 구역 상단 ~ 로 상단 배가스 배출
3. 용량 및 주요 치수
생산 능력: 1~15 ton/h (단면적 및 코크 소비 강도에 따라 결정).코크 소비 강도: 단면적 14 cm²당 1 kg/h 연소.직경 1~2 m, 높이/직경 비 3~5. 내경 산출 예: 3 ton/h → 코크 300 kg/h → 단면적 4,200 cm² → 내경 약 73 cm.
4. 큐폴라 운전 절차(7단계)
준비: 슬래그 제거, 라이닝 보수, 모래 바닥 다짐(경사·탭 구멍 형성), 건조.점화(Firing): 착화목→코크 베드 적층→송풍 약풍으로 점화→적색점 확인 후 코크 추가(풍구 위 700~800 mm).투입(Charging): 선철·코크·플럭스(석회석) 교호 투입, 스크랩 25~50 %, 페로망간 2~4 % 첨가. 금속:코크 ≈ 10:1.침투(Soaking): 약풍 상태에서 45분간 예열.본풍(Full blast): 탭 구멍·풍구 닫고 전풍→10분 후 용탕 발생→투입 속도=용해 속도 유지.탕출·슬래그 제거: 전풍 40~50분 후 1차 탭출, 슬래그 홀 개방, 반복.종료(Closing): 송풍 정지, 바텀 도어 개방해 잔재 배출·소화.
일반적으로 4시간 이내 운전, 최대 10시간 이상 연속 운전도 가능.
5. 열효율 및 풍량 계산
열효율(%) = (예열·용해·과열에 이용된 열량) / (코크 발열량 + Fe·Si·Mn 산화열 + 풍풍 열량) × 100
이론 풍량: 코크 1 kg 완전 연소에 8.4 m³ 공기 필요 → 철 1톤당 840 m³, 누설 고려 900 m³ 공급.
6. 투입 재료 조성 변화(손실/획득)
원소 변화 비고
탄소(C) +0.15 % 코크에서 흡수, 산화 손실 일부 상쇄 규소(Si) -10 % 풍구 부근 산화 손실 망간(Mn) -15~20 % Si와 동반 산화 황(S) +0.03~0.05 % 코크·스크랩·플럭스에서 유입 인(P) 변화 거의 없음 철(Fe) -3~4 % 산화 손실
7. 요약
큐폴라 용해로는 구조가 단순하고 연속 조업이 가능하며 단위 시간당 생산성이 높아 주조 현장의 핵심 설비로 자리 잡고 있습니다. 올바른 풍량·코크 비율·베드 높이 관리와 구역별 온도 제어가 양질의 용탕 확보 관건입니다.