전기화학적 가공(ECM): 원리, 장비, 장단점, 실용 응용
전기화학적 가공(Electrochemical Machining, ECM)은 전기화학 공정으로 공작물에서 소재를 제거하는 가공 공정입니다. 공정에서 공작물은 양극(anode), 공구는 음극(cathode)으로 취급합니다. 두 전극(공작물, 공구)을 전해질(예: NaCl)에 담그고 전압을 가하면 공작물에서 소재 제거가 시작됩니다. 공작물과 공구는 접촉하지 않고 매우 가깝게 배치됩니다. ECM에서는 소재 제거가 원자 단위로 일어나 거울 면 수준의 표면 조도를 얻습니다.
작동 원리
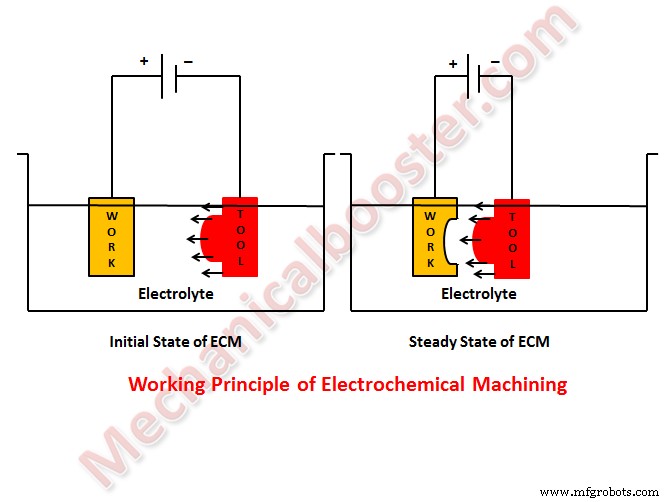
ECM 작동은 전기화학적/갈바닉 코팅 또는 증착 공정과 반대입니다.
전기화학적 가공 중 반응은 전극, 즉 양극(공작물)과 음극(공구) 및 전해질 내에서 일어납니다.
저탄소강(주로 철 합금 Fe) 가공 예로 들어보겠습니다. 철 합금 가공엔 보통 중성 염화나트륨(NaCl) 수용액을 전해질로 씁니다. 전해질 내 NaCl과 물의 이온 해리는 아래와 같습니다.
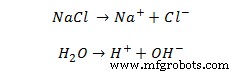
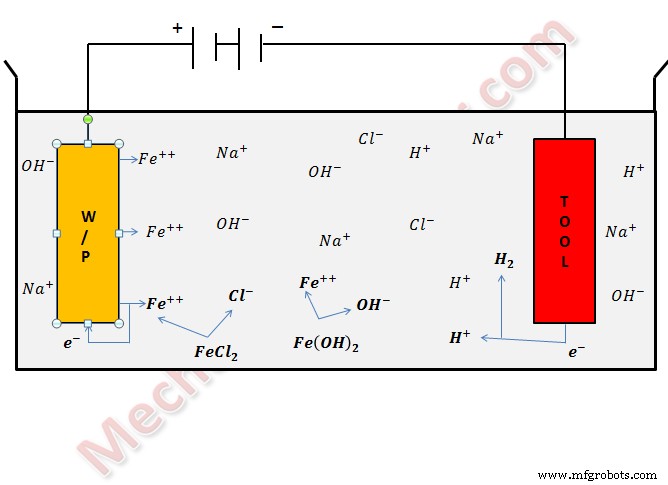
전극 간 전위차 인가 시 공구와 공작물 사이 이온 이동 시작. 양이온은 공구(음극)로, 음이온은 공작물(양극)로 이동.
참고 자료:
- 초음파 가공(USM) – 주요 부품, 작동 원리, 장단점, 응용
- 워터젯 가공 – 작동 원리, 장단점, 응용
- 레이저 빔 가공 – 주요 부품, 원리, 작동, 응용
음극에서 수소 이온이 전자를 받아 수소 기체로 변환.
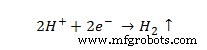
양극(공작물)에서 철 원자가 Fe²⁺ 이온으로 빠져나옴.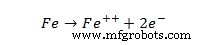
전해질 내에서 나트륨 이온이 수산기 이온과 결합해 수산화나트륨 생성, 제1철 이온이 염화 이온과 결합해 염화제1철 생성. 철 이온이 수산기 이온과 결합해 수산화제1철 생성.
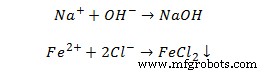
전해질 내 FeCl₂와 Fe(OH)₂ 생성·침전되어 슬러지 형태로 가라앉음. 이렇게 공작물에서 소재가 슬러지로 제거됨.
전기화학적 가공 공정에서 일어나는 다양한 반응은 아래 그림과 같습니다.
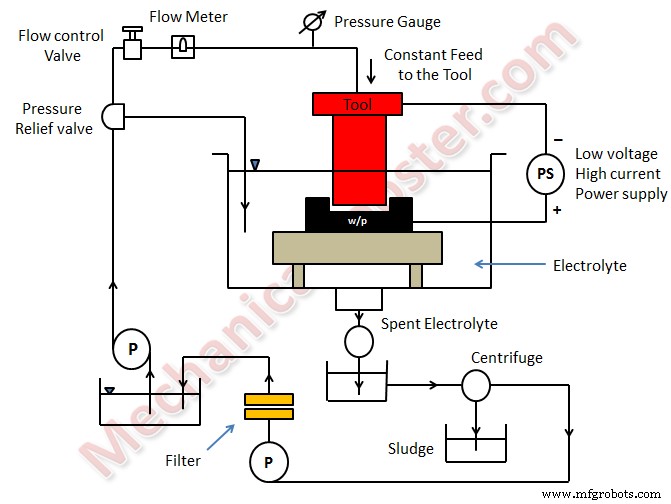
ECM 시스템의 모듈 또는 주요 장비
- 전원 공급장치
- 전해질 여과 및 공급 시스템
- 공구 이송 시스템
- 작업 탱크
전기화학적 가공 작동 순서
- 먼저 공작물을 고정구에 장착하고 공구를 공작물에 가깝게 위치시킴. 공구와 공작물을 적합한 전해질에 담금.
- 그 후 공작물(양극)과 공구(음극) 간 전위차 인가. 소재 제거 시작. 작동 원리에서 논한 것과 같은 방식으로 소재 제거.
- 공구 이송 시스템이 공구를 공작물 쪽으로 전진시키며 항상 필요 간극 유지. 공작물 소재가 양이온으로 나와 전해질 내 이온과 결합해 슬러지로 침전. 가공 중 음극에서 수소 기체 발생.
- 소재가 공작물에서 원자 단위로 분리되므로 우수한 표면 조도 구현.
- 탱크에서 슬러지 분리 후 전해질 여과해 다시 탱크로 순환시켜 ECM 공정 지속.
참고 자료:
- 플라즈마 아크 가공(PAM)이란 무엇이고 어떻게 작동하나?
- 방전 가공(EDM) 공정이란 무엇이고 어떻게 작동하나?
- 전자빔 가공 공정 작동 원리
응용 분야
- ECM 공정은 다이 싱킹(die sinking), 프로파일링/컨투어링, 드릴링, 연삭, 트레패닝(trepanning), 마이크로 가공에 사용.
- 증기 터빈 블레이드 가공에 엄격한 공차 내 사용.
장점
- 공구 마모 거의 없음.
- 볼록/오목 공구 활용으로 복잡한 오목/볼록 곡률 부품 쉽게 제작.
- 공구-공작물 직접 접촉 없어 힘과 잔류 응력 발생 안 함.
- 우수한 표면 조도 구현.
- 발열 적음.
단점
- 염기성/산성 전해질 사용 시 공구, 공작물, 장비 부식 위험 증가.
- 전기 전도성 소재만 가공 가능.
- 전력 소비량 많음.
- 초기 투자 비용 높음.
공정 파라미터
| 번호 |
파라미터 |
값 |
| 1. |
전원 공급 |
|
|
종류 |
직류(DC) |
|
전압 |
2~35 V |
|
전류 |
50~40,000 A |
|
전류 밀도 |
0.1 A/mm² ~ 5 A/mm² |
| 2. |
전해질 |
|
|
종류 |
NaCl, NaNO₃ |
|
온도 |
20°C ~ 50°C |
|
유량 |
20 lpm/100 A 전류 |
|
압력 |
0.5~20 bar |
|
농도 |
100~500 g/l |
| 3. |
작동 간극 |
0.1~2 mm |
| 4. |
오버컷 |
0.2~3 mm |
| 5. |
이송 속도 |
0.5~15 mm/min |
| 6. |
전극 소재 |
구리, 황동, 청동 |
| 7. |
표면 조도 (Ra) |
0.2~1.5 μm |



