콜드 메탈 트랜스퍼(CMT) 용접: 박판 시트 메탈 가공을 위한 스마트한 선택
맞춤형 시트 메탈 부품과 인클로저 제작에서 용접은 다양한 설계 과제를 해결합니다. 그래서 스팟 용접, 심 용접, 필렛 용접, 플러그 용접, 태크 용접 등 다양한 용접 공정을 맞춤 제조 서비스에 포함하고 있습니다. 하지만 올바른 용접 공법을 적용하지 않으면 박판 시트 메탈 용접은 문제가 많고 불량률이 높습니다. 이 글에서는 기존 MIG 용접(금속 불활성 가스)이나 TIG 용접(텅스텐 불활성 가스) 대신 콜드 메탈 트랜스퍼(CMT) 용접을 사용하는 이유를 설명합니다.
기타 용접 공법의 문제점
용접 공정에서 토치의 열이 워크피스와 토치 내 급선재를 가열해 녹여 융합시킵니다. 열이 너무 높으면 필러가 워크피스에 도달하기 전에 녹아 금속 방울이 튀어 부품에 붙습니다. 또한 용접부가 워크피스를 급격히 가열해 변형을 일으키거나, 최악의 경우 부품에 구멍이 뚫리기도 합니다.
가장 흔히 쓰이는 MIG와 TIG 용접은 CMT 용접보다 열 출력이 훨씬 높습니다.
당사 경험상 MIG와 TIG 용접은 박판 시트 메탈 접합에 적합하지 않습니다. 과도한 열로 인해 특히 스테인리스 스틸과 알루미늄에서 뒤틀림과 용융 후퇴(meltback)가 발생합니다. CMT 용접 도입 전에는 박판 시트 메탈 용접이 엔지니어링된 생산 공정이라기보다 일종의 예술에 가까웠습니다.
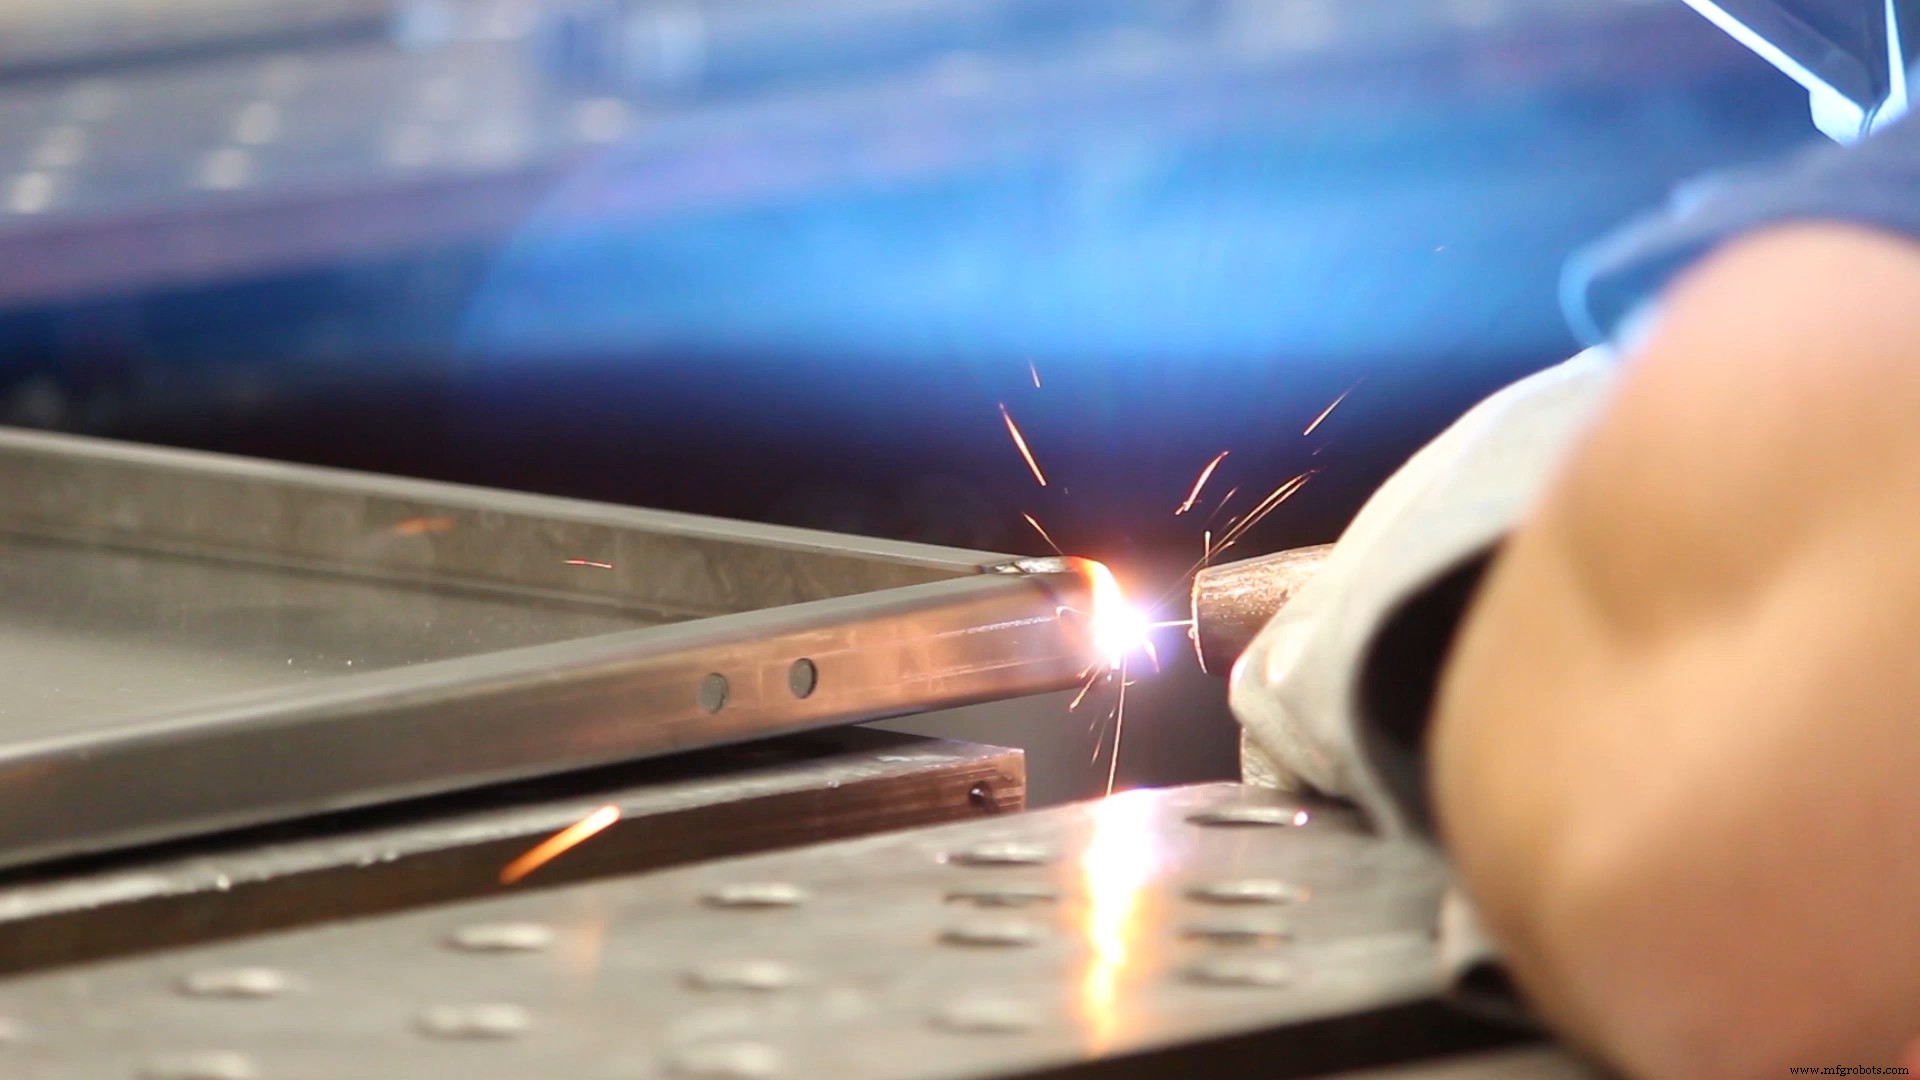
CMT 작동 원리
CMT 용접은 매우 안정된 아크를 가집니다. 펄스 아크는 저전력 베이스 전류 위상과 단락 없이 고전력 펄싱 전류 위상으로 구성됩니다. 이로 인해 스패터(용접 아크 부근에서 생성되는 용융 물질 방울)가 거의 발생하지 않습니다.
펄싱 전류 위상에서 용접 방울은 정밀하게 제어된 전류 펄스를 통해 표적 방식으로 분리됩니다. 이 공정 덕분에 아크는 아크 버닝 단계에서만 매우 짧은 시간 동안 열을 가합니다.
아크 길이가 감지되어 기계적으로 조정됩니다. 워크피스 표면 상태나 용접 속도에 관계없이 아크가 안정적으로 유지됩니다. 즉, CMT는 모든 위치와 환경에서 사용 가능합니다.
CMT 공정은 겉보기에 MIG 용접과 유사합니다. 하지만 큰 차이는 와이어 피드에 있습니다. MIG는 와이어가 용융 풀을 향해 지속적으로 전진하지만, CMT는 전류가 흐르는 순간 와이어가 후퇴합니다. 용접 와이어와 실드 가스가 토치를 통해 공급되고, 용접 와이어와 용접 표면 사이에 전기가 아크를 형성해 와이어 팁이 액화되어 용접 표면에 도포됩니다. CMT는 가열 아크의 자동 활성화/비활성화를 통해 용접 와이어를 체계적으로 가열 및 냉각하면서 초당 여러 번 용융 풀과 접촉 및 분리시킵니다. 연속적인 전력 스트림 대신 펄싱 작용을 사용하므로, CMT 용접은 MIG 용접 열의 10분의 1만 발생시킵니다. 이 열 감소야말로 CMT의 최대 장점이며 '콜드(Cold)' 메탈 트랜스퍼라 불리는 이유입니다.

재미있는 사실: CMT 용접 개발자는 이를 "뜨겁다, 차갑다, 뜨겁다, 차갑다, 뜨겁다, 차갑다"라고 표현합니다.
설계 구상이 있으신가요? 상담해 보세요
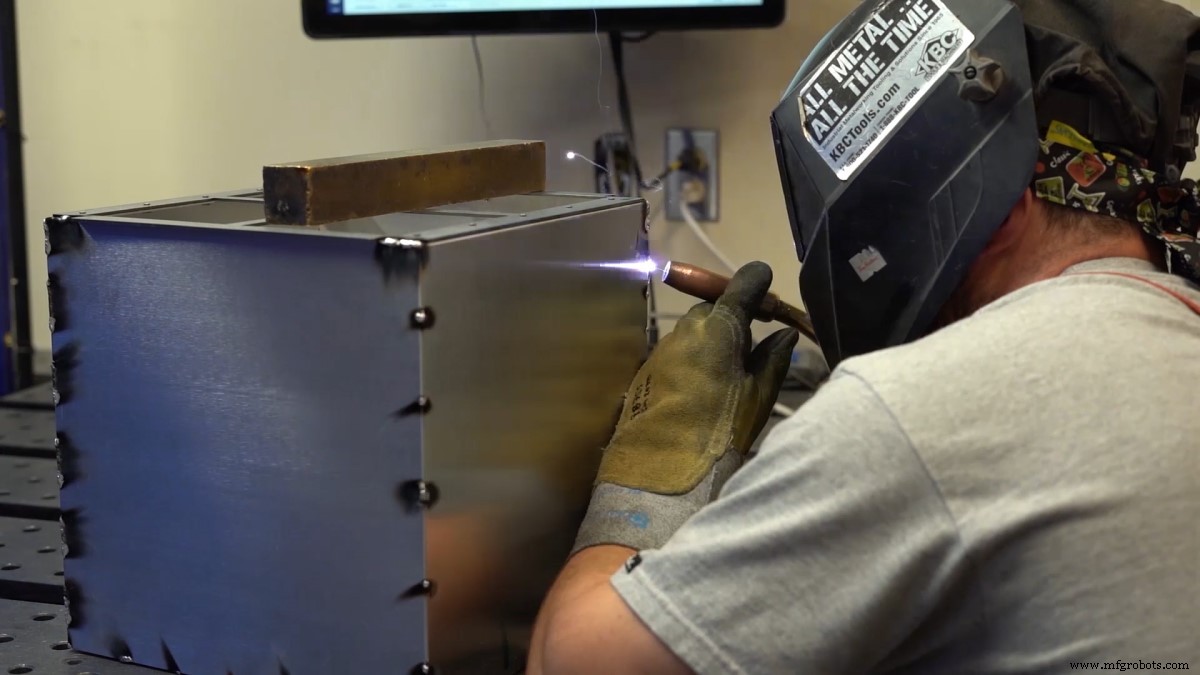
프로토케이스는 용접을 설계에 접목해 기존 방식으로는 불가능한 과제들을 해결합니다. 프로토케이스가 제공하는 용접 옵션이 궁금하시다면 웹사이트나 용접 관련 프로토 테크 팁(Proto Tech Tip) 영상을 확인해 보세요.
설계에 용접을 적용하는 데 궁금한 점이 있으시면 문의해 주세요. 프로토케이스는 맞춤 인클로저와 부품을 최소 주문 수량 없이 최단 2~3일 내 제작합니다. 전문가 수준의 원오프 프로토타입이나 소량 생산 설계를 제출하고 프로젝트를 바로 시작하세요.



