


산업기술

산업 제조
사형 주조 공정의 기본 개념은 주조 부품을 만들기 위해 금형을 사용하는 것입니다. 금형에는 부품의 네거티브 인상이 들어있으며 용융 금속이 그 안으로 부어집니다. 금형을 만들기 위해 패턴이 사용됩니다. 패턴은 금형의 외부 벽을 설계하는 데 도움을 줍니다. 하지만 많은 부품은 용융 금속이 들어가면 안 되는 공간이 있는 복잡한 내부로 설계됩니다.
예를 들어, 복잡한 어셈블리 시스템에 부품을 끼우기 위한 내부 구멍이 있는 부품이 있을 수 있습니다. 봉이 구멍을 통해 부품을 고정합니다. 이 영역을 만들기 위해 주조 공정 중 코어가 사용됩니다.
코어는 금형에 삽입되는 인서트입니다. 모래가 패턴 위로 부어지면서 다져지고 압축됩니다. 코어의 목적은 용융 금속이 금형의 공동을 채우러 갈 위치를 지시하는 것입니다. 일부 코어는 매우 정교할 수 있습니다. 내부 각도와 지오메트리를 가져 용융 금속을 위한 복잡한 구멍과 통로를 만듭니다. 내부 공동을 만들기 위해 솔리드일 수도 있고, 금속이 다른 섹션을 채우게 하는 중공일 수도 있습니다.
코어는 주조 공정에 사용되는 같은 레진 샌드로 만듭니다. 모래를 부품에 원하는 내부 패턴을 가진 코어 박스에 넣습니다. 제조업체의 역량과 장비에 따라 모래를 망치로 다지거나, 가열하거나, 불어넣어 코어 박스에 채웁니다. 이후 코어를 코어 박스에서 꺼내 금형에 위치시킵니다.
코어는 핫 박스와 콜드 박스 방식으로 만들 수 있습니다. 핫 박스 방식은 모래에 레진을 첨가하고 촉매를 사용하는 것으로, 촉매가 열로 활성화되어 코어가 경화됩니다. 콜드 박스 방식은 열이 필요 없는 촉매를 사용해 레진과 모래가 경화되어 코어를 만듭니다.
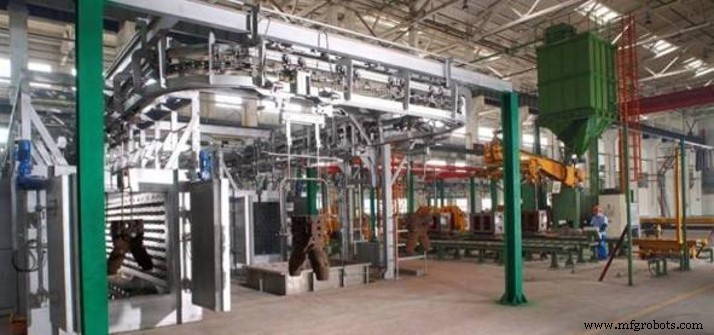
코어를 주조용 같은 레진 샌드로 만드는 이유는 모래가 용융 금속 온도를 손상 없이 견딜 수 있기 때문입니다. 금속이 식으면 금형이 부서집니다. 고체 금속 내부의 코어를 제거하기 위해 기계가 부품을 진동시키며 모래를 부수는 셰이크아웃 공정을 수행합니다. 일반적으로 모래가 흔들려 쏟아지도록 금형에 구멍을 냅니다. 이 구멍은 마감 공정 중 완제품에 원치 않으면 나중에 밀봉할 수 있습니다.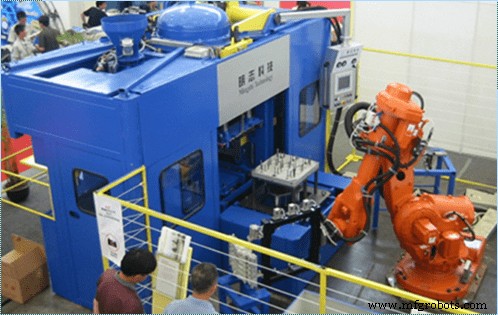
코어는 용융 금속이 금형에 부어지는 동안 내부에 있으므로, 지정된 위치에서 이동하거나 떠오를 수 있습니다. 채플릿(chaplets)은 주조 부품을 만드는 데 사용될 유사한 금속으로 만듭니다. 이 금속은 금속이 부어질 때까지 코어를 제자리에 고정합니다. 용융 금속에 닿는 채플릿은 금속이 식으면 실제 부품의 일부가 됩니다. 이후 코어가 흔들려 제거됩니다.
코어를 고정하는 또 다른 방법은 코어를 금형 자체보다 길게 만드는 것입니다. 금속으로 채워지지 않을 공간이 금형 외부 벽을 넘어설 때 사용됩니다. 모래 금형에 파인 홈(divots)이 코어를 제자리에 고정합니다.
귀사 사형 주조 부품용 코어 제작에 대해 더 알고 싶으시면 Impro에 문의하세요.
산업기술
샌드 주조는 다양한 금속으로 부품을 제작하려는 고객에게 비용 효율적인 제조 옵션입니다. 이 다재다능함으로 단순·복잡 부품을 다양한 크기와 중량으로 생산할 수 있습니다. 공정은 부품 형상의 몰드를 만들고 용융 금속이 몰드를 채워 응고시키는 방식입니다. 일부 애플리케이션은 내부 구성이 덜 복잡해 몰드 공동이 용융 소재로 완전히 채워집니다. 다른 애플리케이션은 얇은 외부 벽이나 복잡한 내부 설계로 보이드(void)가 필요합니다. 부품 제조사는 이러한 내부 설계를 위해 코어를 사용합니다. 샌드 주조용 코어 샌드 주조용 코어는 초기 몰드
샌드 주조는 다양한 금속으로 부품을 생산하는 비용 효율적 방식입니다. 그러나 공정과 제작 부품을 면밀히 살펴보면 비용 절감 기회를 발견할 수 있습니다. 핵심은 어떤 요인이 비용에 가장 크게 기여하는지 아는 것입니다. 반복 비용과 비반복 비용 샌드 주조는 금속 성형 공정입니다. 용융 금속을 모래 공동에 부어 응고시킵니다. 냉각 후 주조품을 모래에서 꺼내 러너와 라이저(금속 유출입 채널)를 제거합니다. 이후 가공 공정에서 홀, 나사산, 마운팅 면 등 엄격한 공차 피처를 만듭니다. 샌드 주조 부품 생산 비용 중 일부는 매 사이클·매