15세기 말, 레오나르도 다빈치는 판금 벤딩의 가능성을 보여주는 간단한 압연기 스케치를 남겼습니다. 하지만 이 스케치가 현실이 된 건 1590년, 금속 노동자들이 두 개의 무거운 실린더로 금속을 압착해 두께와 형태를 바꾸기 시작하면서부터였습니다.
다빈치의 환상적인 스케치 이후 판금 벤딩 공정은 발전해 왔으며, 오늘날 우리는 다양한 성능의 판금 벤딩 기술을 보유하고 있습니다. 하지만 세월이 흘러도 변하지 않은 한 가지가 있습니다. 판금 성형 프로젝트의 성공은 다양한 벤딩 공법과 각 설계 시나리오에 대한 적합성을 이해하는 것에서 시작된다는 사실입니다.
여기서 판금 벤딩 공정에 대해 알아야 할 모든 것을 다룹니다. 판금 성형 프로젝트를 단번에 성공시키고 싶다면 이 글을 꼭 읽어보세요!
판금 벤딩 공정
판금 벤딩 공정은 판금 부품에 힘을 가해 기하학적 형상을 변경하는 것입니다. 이 힘은 판금의 항복 강도를 넘어서는 응력을 일으켜, 파손이나 실패 없이 소재가 물리적으로 변형되게 합니다.
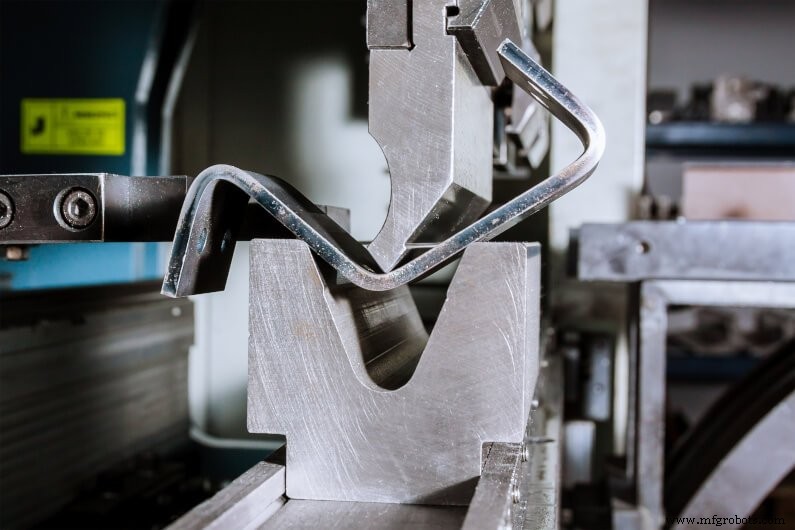
프레스 브레이크는 판금 벤딩에 흔히 쓰이는 도구입니다. 다이에 올려진 판금 위로 펀치를 내려 원하는 형상을 만듭니다.
(판금 벤딩 공정 애니메이션. Wikimedia Commons 퍼블릭 도메인)
이 공정은 꽤 직관적이지만, 판금 벤딩에는 눈에 보이는 것 이상이 있습니다. 예를 들어 여러 판금 벤딩 공법이 있는데, 기능은 비슷하지만 작동 방식이 다릅니다. 따라서 이상적인 공법을 선택하는 것이 판금 성형 프로젝트 성공의 첫걸음입니다.
판금 벤딩 6대 공법
공법 #1 V-벤딩
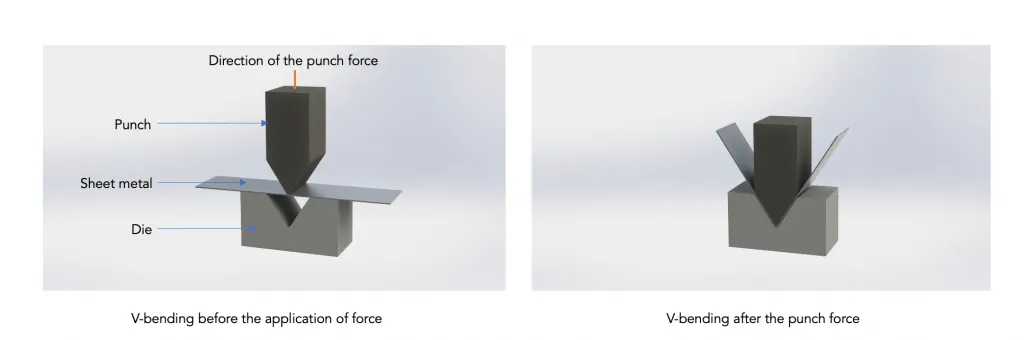
V-벤딩은 가장 일반적인 판금 벤딩 공법입니다. 이름 그대로 V자형 다이와 펀치를 사용해 금속을 원하는 각도로 굽힙니다. V자형 펀치가 판금 공작물을 다이의 'V자형' 홈에 밀어 넣어 다양한 벤드 각도의 판금을 만듭니다. 예를 들어 V자형 펀치와 다이 각도에 따라 예각, 둔각, 90° 벤드 각도를 구현할 수 있습니다.
그림 1: V-벤딩 공법
공법 #2 에어 벤딩
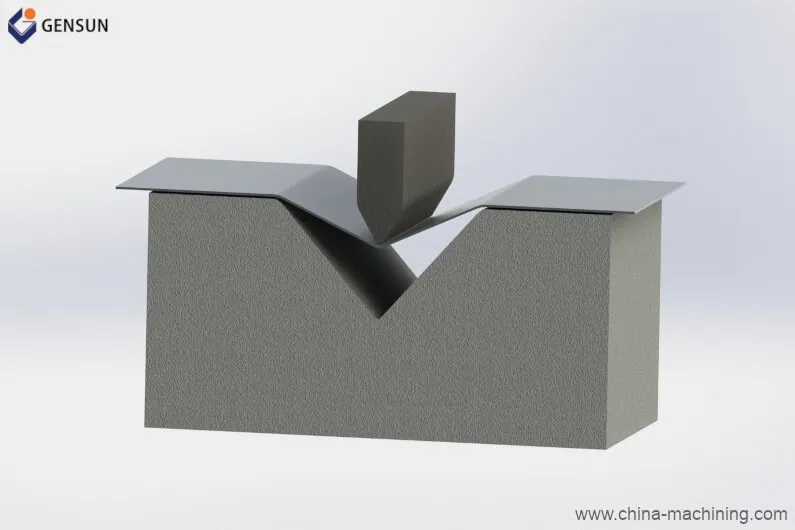
에어 벤딩은 V-벤딩과 꽤 유사합니다. V자형 펀치와 다이로 판금을 굽힙니다. 하지만 기존 V-벤딩과 달리, 에어 벤딩의 펀치는 판금을 캐비티 바닥까지 누르지 않습니다. 대신 판금 아래에 공간(공기)을 남겨두어 기존 V-벤딩보다 더 나은 벤드 각도 제어가 가능합니다.
그림 2: 에어 벤딩 공법
예를 들어 90° 다이와 펀치가 있다고 가정해 봅시다. 에어 벤딩으로는 90°에서 180° 사이의 벤드 각도를 구현할 수 있습니다. 이 공법은 스프링백(벤딩 힘이 가해지기 전 형상으로 부분적으로 회복되는 현상)이 적어 더 정확한 결과를 보장합니다. 스프링백은 부정확한 벤드를 유발하므로 바람직하지 않습니다.
공법 #3 보토밍
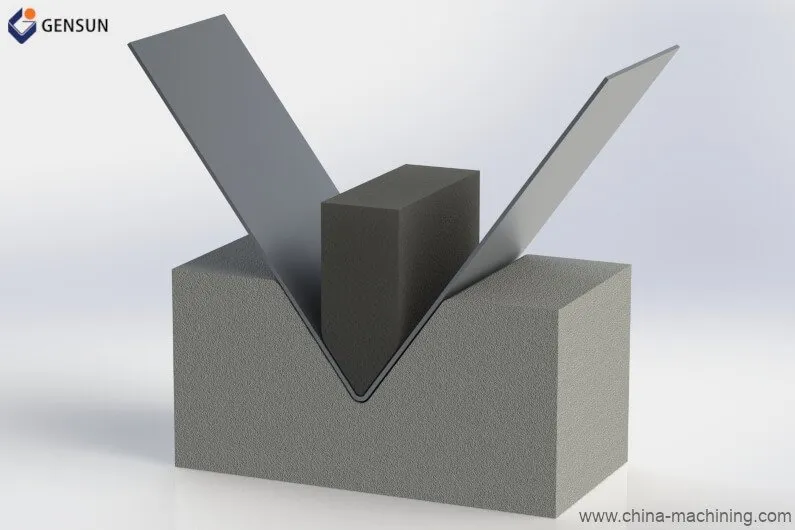
보토밍(또는 보텀 벤딩)은 스프링백 문제를 해결하는 또 다른 V-벤딩 유형입니다. 벤딩 완료 후 펀치 끝으로 추가 힘을 가해 벤드 영역의 판금을 변형시킵니다.
그림 3: 보텀 벤딩
에어 벤딩처럼 보토밍도 정밀한 벤드 각도 제어가 가능합니다. 하지만 에어 벤딩보다 더 높은 톤수의 프레스가 필요합니다.
공법 #4 와이프 벤딩
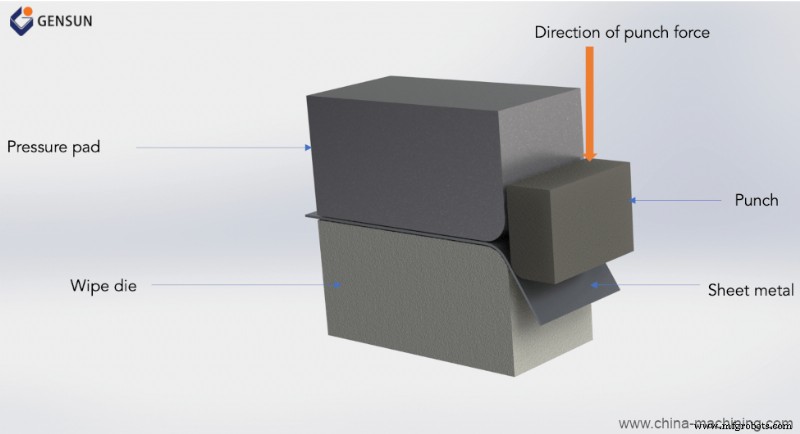
와이프 벤딩 공법에서는 판금을 압력 패드로 와이프 다이에 고정합니다. 펀치가 다이와 압력 패드를 넘어 연장된 판금 가장자리를 눌러 다이 끝으로 굽힙니다.
그림 4: 와이프 벤딩
이 공법은 좋은 기계적 이점을 제공합니다. 즉, 원하는 벤드(와 벤드 각도)를 만드는 데 더 적은 힘을 들일 수 있습니다. 하지만 둔각 벤드 각도 제작에는 적합하지 않을 수 있습니다. 수평 힘을 전달할 수 있는 더 복잡한 장비가 필요하기 때문입니다.
공법 #5 롤 벤딩
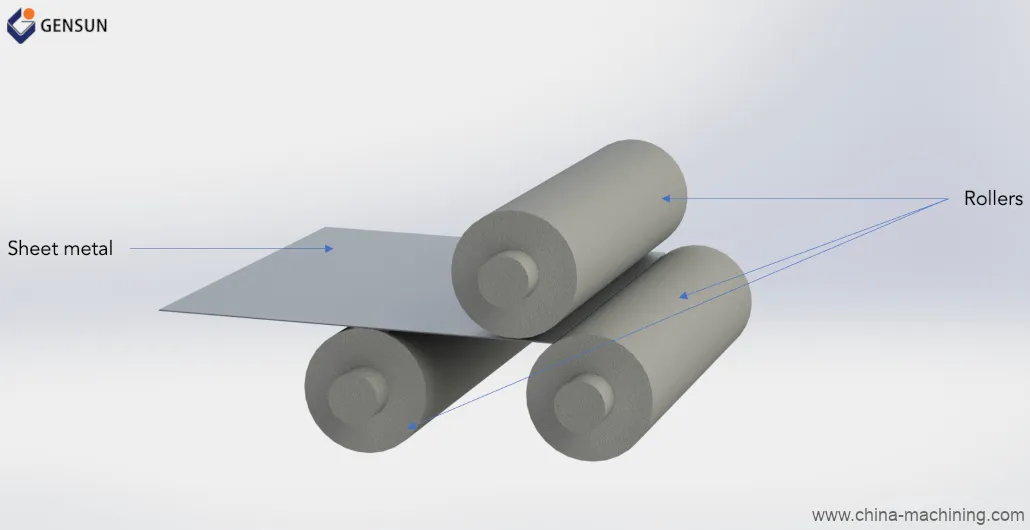
롤 벤딩 공법으로는 판금을 롤, 튜브, 콘, 곡선 형상으로 굽힐 수 있습니다. 이 독특한 판금 성형 공정은 롤러 세트를 사용해 금속 소재를 공급(및 굽힘)하여 원하는 곡률을 만듭니다.
그림 5: 롤 벤딩
롤 벤딩은 여러 벤딩 곡선으로 구성된 다양한 단면 프로파일로 금속 시트를 성형할 수 있습니다. 0.004인치~0.125인치 두께, 최대 20인치 폭의 매우 긴 판금 부품 제작에 특히 유용합니다. 예를 들어 패널, 트랙, 선반(조명, 지붕, HVAC 용도로 건물에 주로 사용) 같은 부품을 롤 벤딩기로 만들 수 있습니다.
공법 #6 로터리 드로 벤딩
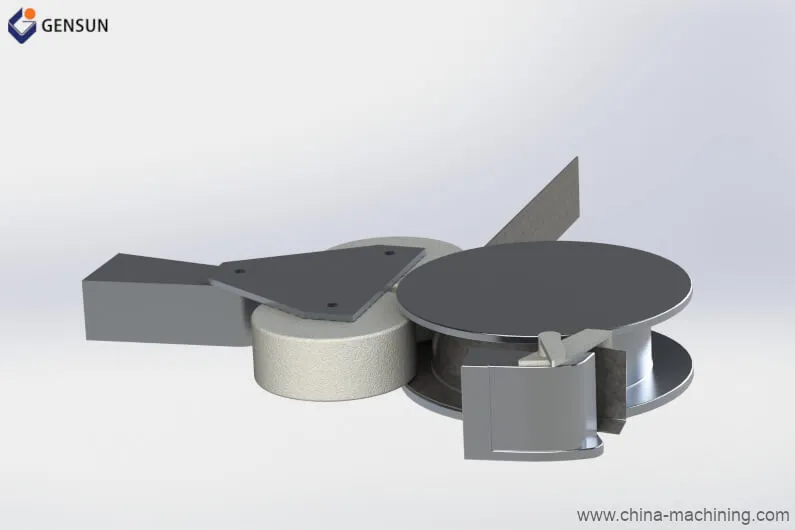
로터리 드로 벤딩에서는 판금을 회전하는 다이에 고정하고 다이 둘레로 당겨 원하는 벤드 반경과 일치하는 기하학적 형상을 만듭니다. 이 공법은 벤딩된 판금 벽면의 주름 방지를 위해 내부 지지 만드렐을 쓰는 경우가 많습니다.
그림 6: 로터리 드로 벤딩
로터리 드로 벤딩 공법은 다른 판금 벤딩 유형보다 몇 가지 이점이 있습니다. 예를 들어 와이프 벤딩과 V-벤딩 공정과 달리 금속 표면에 스크래치를 내지 않습니다. 또한 둔각 벤드 각도로 날카로운 모서리 벤딩이 가능합니다.
관련 글: 제품 설계자가 알아야 할 판금 프로토타이핑 5가지
판금 벤딩 5가지 팁
다음 팁들은 정확하고 신뢰할 수 있는 판금 부품 제작에 도움이 됩니다.
충분한 소재가 있는 영역에 벤드가 위치하도록 하세요.
모든 벤드에 단일 벤드 반경을 사용해 추가 툴링 필요성을 없애세요.
내측 벤드 반경이 판금 두께 이상이 되게 하세요.
단단한 소재는 압연 방향과 수직으로 벤딩해 파손을 방지하세요.
홀, 슬롯 같은 피처를 벤드 근처에 설계하지 마세요. 피처가 왜곡될 수 있습니다. 원칙적으로 모든 피처를 벤드에서 시트 두께의 최소 3배 거리 이상 떨어뜨리세요.
고품질 판금 성형 서비스 실적이 있는 기계 가공소와 협업하세요.
Gensun Precision Machining은 아시아 전역을 선도하는 판금 성형 서비스 제공업체입니다. 다양한 산업 분야 기업에 고품질 벤딩 서비스를 제공합니다. 또한 당사의 판금 벤딩 서비스는 3D 프린팅, CNC 가공 등 다른 제조 역량과 시너지를 내며 포괄적인 제조 솔루션을 제공합니다.