20세기 후반, 기존 고로(BF) 제철이 야금용 석탄(고로 코크스 제조용)에 의존하는 문제 해결 위해 용융 환원 기술 개발 다수 착수. 야금용 석탄은 고가일 뿐 아니라 코크스 오븐 배터리에서 BF 코크스 전환 시 환경 이슈 동반. 용융 환원 공정은 야금 코크스 없이 용선 생산하는 기술. 코렉스(Corex) 공정은 비코크스 석탄 기반 상업화 확립된 최초이자 유일한 용융 환원 공정으로 고로 대체 루트 제공.
개발 및 상업화 역사
오스트리아 기술 공급사 뵈스트(VOEST)가 1970년대 말 개발, 1980년대 타당성 확인.
1981년 독일 켈(Kehl) 파일럿 플랜트 설치.
남아공 철강사 이스코(ISCOR)와 상업화 공동 추진. C-1000(C-0.5M) 모듈 1989년 11월 프리토리아 공장 가동. 1세대 멜터-가스파이어: 허스 직경 5.5m, 용선 생산률 40~60 t/h, 정격 연산 30만 톤. 적용 범위 제한적, 기술적 과제 다수 해결 필요했으나 중요 실증 단계 극복.
성공 후 C-2000(C-0.8M) 모듈 출시: 허스 직경 7.3m, 생산률 80~100 t/h, 정격 연산 60~80만 톤. 1995년 포스코 포항제철소 첫 가동. 이후 아르셀로미탈 남아공 살다나웍스(1998년 12월), JSW 벨라리 인도(1999년 8월, 2000년 4월), 에사르 하자 인도 2기 가동.
C-2000 상업 성공 후 고용량 모듈 출시:
C-1.0M: 허스 7.8m, 100~125 t/h, 80만~100만 톤/년
C-1.3M: 허스 9.4m, 125~160 t/h, 100만~130만 톤/년
C-3000(C-1.5M): 허스 9.6m, 160~180 t/h, 130만~150만 톤/년 → 바오스틸 중국 루오징 2기 가동(2007년 11월, 2011년 3월)
C-2.0M: 허스 11.5m, 210~240 t/h, 170만~200만 톤/년
현재 코렉스 기술은 고로 생산 용선과 동일 품질 액체 용선 생산하는 검증된 공정. 코크스 오븐·부산물 플랜트 제거로 비용 효율적·환경 적합적 용선 직접 생산. 소결 플랜트·코크스 오븐·고로로 구성된 전통 고로 루트 유일한 대안.
고로 루트 대비 차별점
비코크스 석탄 직접 환원제·에너지원으로 사용
철광석 덩어리광·펠릿 직접 투입 가능 (대표적 부담: 덩어리광 30%, 펠릿 70%. 안정 운전에서 덩어리광 80%까지 가능)
질소 풍부 열풍 대신 고순도 산소 사용 → 질소 없는 톱 가스 생성. 고발열량으로 환원 재순환 또는 열·에너지 생산용 활용.
비코크스 석탄 직접 사용 가능 이유: 멜터-가스파이어 내부에서 석탄 차링(charring). 높은 돔 온도(1000°C 초과)로 비코크스 석탄 방출 탄화수소 완전 분해 → 타르 생성 방지.
코렉스 공정 매력 요소
제강 적합 용선 품질
코크스 오븐·부산물 플랜트 제거로 저투자비·저운영비
저공정 배출량
다양한 철광석·특히 비코크스 석탄 사용 가능
고부가가치 수출 가스 생성 → 발전, DRI 생산, 천연가스 대체 등 다용도 활용
공정 설명
혁신적 특징: 환원·용해 분리
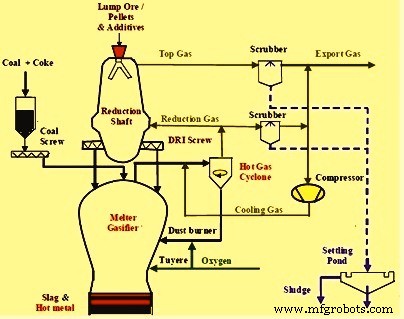
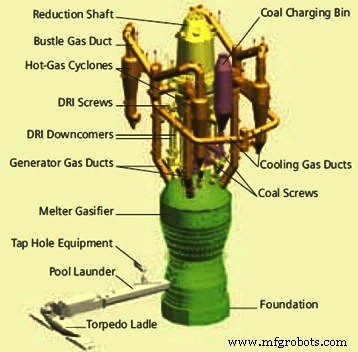
코렉스 공정 최대 혁신은 철 환원과 용해 조작을 두 개 별도 반응기(환원 샤프트, 멜터-가스파이어)로 분리. 2단계 조업: 샤프트로 생산 DRI를 멜터-가스파이어에 투입해 용해. 멜터-가스파이어에서 비코크스 석탄 산소 주입 가스화, 예비 환원 철광석/펠릿 용해. 배출 가스 상류 샤프트로 철광석/펠릿 환원용 재사용. 공정 흐름도 그림 1, 주요 플랜트 섹션 개략도 그림 2 참조.
그림 1 코렉스 공정 개략 흐름도그림 2 코렉스 주요 플랜트 섹션 개략도
환원 샤프트 조업
철광석(덩어리광, 펠릿, 혼합) 환원 샤프트 투입 → 대향류 환원 가스로 DRI 환원. 물질 중력 하강. 환원 가스 800~850°C, 3kg/cm² 이상 압력 대향류 상부 이동 → 샤프트 상단 250~300°C 배출. 철함유 물질 90% 이상 금속화되어 DRI로 배출. DRI 금속화도 및 첨가제 소성도는 4개 파라미터 의존: (1) 환원 가스 양·품질, (2) 환원 가스 온도, (3) 철함유 부담 환원성, (4) 투입 고체 평균 입도·분포. 고온 DRI(약 800°C)와 부분 소성된 석회석·돌로마이트 속도 제어 디스크류 컨베이어로 멜터-가스파이어 배출.
멜터-가스파이어 3개 반응 존
기체 프리보드 존(상부/돔)
차 베드 존(중부, 산소 튜이어 상부)
허스 존(하부, 산소 튜이어 하부)
차 베드 연속 가스 흐름으로 차 베드-프리보드 전이 영역에 유동층 존재. 멜터-가스파이어 3~5kg/cm² 압력 운전. 상부 유동층 약 1500°C, 하부 용해·액체 집적 약 1550°C. 비코크스 석탄, 석회석, 석영암을 록호퍼 시스템으로 프리보드 상부 유동층 위에 투입 → 급속 가열 1000~1200°C. 샤프트 내 부담 클러스터링 방지·투과성 유지를 위해 일부 코크스 추가 투입.
휘발분 방출·파쇄 고정탄소 입자 가스화 존 낙하 → 산소 튜이어로 주입되어 탄소 연소 → CO 생성. 주입 산소 석탄 차 가스화 → CO 생성. 고온 가스 현열 차 베드 전달 → 철·슬래그 용해 및 야금 반응 이용. 발열 연소로 예비 환원 DRI 환원 완성·슬래그 및 철 용해 에너지 공급. 최종 환원·용해 외 모든 야금 반응도 멜터-가스파이어에서 발생. 용선·슬래그 고로 관행대로 탭핑.
환원 가스 생성 및 수출 가스
샤프트로 환원 가스: 멜터-가스파이어 유동층 석탄-산소 부분 연소로 생성. 1050~1100°C 가스 냉각가스 첨가로 800~850°C 환원 가스 온도 조정. 고온 사이클론 정제 → 미분 재순환. 정제 가스 일부 샤프트로 환원 가스(CO+H₂ 94% 이상 건조 기준) 공급. 잔여 가스 샤프트로 청정 오프가스와 혼합 → 수출 연료 가스(코렉스 가스) 활용.
코렉스 가스 발열량 약 2000 kcal/Nm³. 주성분(부피 기준): CO 44%, CO₂ 30%, H₂ 21%, 수분 1%, N₂ 2%, CH₄ 1.5%, 분진 <5 mg/Nm³. 공급 압력 통상 700mm 수주.
열·물질 수지 및 가스 재순환
열·물질 수지 계산은 코렉스 조업 핵심. 압축기 스테이션·CO₂ 제거로 구성된 재순환 시스템으로 수출 가스 야금적 활용도 제고 → 전체 경제성·환경성 개선. 가스 재순환 기반 이용률 증대로 멜터-가스파이어 가스 생산량 대폭 저감 → 연료·산소 소비 직접 저감. 슬래그 생산량 20% 이상 감축.
공정 화학
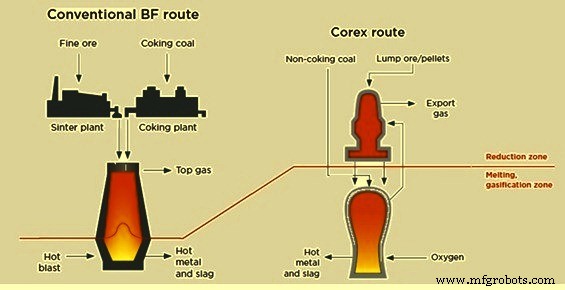
코렉스 공정은 고로 개념 활용하나 응집대 인터페이스에서 고로 실질적 양분(그림 3). 3단계 공정:
1단계(환원 샤프트): 철광석 부담이 멜터-가스파이어 발생 가스로 환원 → 고온 DRI 전환.
2단계(멜터-가스파이어): 고온 DRI 기계적 이송 → 석탄·산소 첨가로 용해·탄소화.
3단계(멜터-가스파이어 상부): 석탄 차 유동층 유지. CO₂·수분(H₂O) → CO·H₂ 전환. 멜터-가스파이어 배출 가스에 CO₂·H₂O 실질적 없음 → 후연소도 0, 화학 에너지 풍부 가스 생성.
그림 3 고로 루트와 코렉스 루트 컨셉 비교
환원 샤프트 내 반응
CO·H₂에 의한 철 부담 다단계 환원·금속화: Fe₂O₃ → Fe₃O₄ → FeO → Fe
위 반응 중 수소 환원·소성 반응 흡열, CO 환원·탄소 석출 발열. 환원 가스 소성 석회·돌로마이트 존재로 샤프트 내 거의 완전 탈황: CaO+H₂S=CaS+H₂O, MgO+H₂S=MgS+H₂O. 톱 가스 저황화수소 함량은 코렉스 가스 후속 활용 위해 중요.
멜터-가스파이어 내 반응
석탄 건조(100°C)
석탄 탈휘발(200~950°C): 메탄(CH₄), 고급 탄화수소(CₙHₘ) 방출
휘발분 분해(프리보드 존 고온): 탄화수소 크래킹 → 수소+원소 탄소(CₙHₘ = nC + m/2 H₂). 고급 탄화수소 프리보드 존 완전 크래킹 위해 돔 온도 1050~1100°C 유지 필수. 프리보드 존 타 반응: (1) CO₂+C=2CO(부두아르), (2) H₂O+C=CO+H₂(수성가스), (3) CO+H₂O=CO₂+H₂(시프트)
미소성 석회석·돌로마이트 소성
스펀지 철 잔류 산화철 환원
차 베드 탄소에 의한 DRI 내 FeO 직접 환원
튜이어 근처 석탄 차 산소 연소(멜터-가스파이어 내 최대 온도 존). 탄소 가스화 반응: (1) 2C+O₂=2CO, (2) 2CO+O₂=2CO₂, (3) C+CO₂=2CO
철·슬래그 용해·용선·액체 슬래그 분리
제품 특성 및 단위 소비량
용선 분석 (대표값)
C 4.5%, Si 0.5%, Mn 0.08%, S 0.03%, P 0.1%
용선 온도: 1470~1500°C
슬래그 분석 (대표값)
CaO 35%, MgO 13%, SiO₂ 31%, Al₂O₃ 15%, FeO 0.4%, TiO₂ 0.5%, S 1.2%
액체 슬래그 온도: 1520~1580°C
가스 분석 (대표값)
톱 가스: CO 42%, H₂ 19%, CO₂ 31%, CH₄ 1.9%
환원 가스: CO 62%, H₂ 23%, CO₂ 9%, CH₄ 2%
수출 가스: CO 44%, H₂ 21%, CO₂ 30%, 수분 1%, N₂ 2%, CH₄ 1.5%, 분진 <5 mg/Nm³
단위 소비량 (톤당 용선)
항목
일반
수출 가스 재순환 시
건조 비코크스 석탄
940 kg
770 kg
첨가제
265 kg
185 kg
산소
520 Nm³
455 Nm³
단위 발생량 (톤당 용선)
항목
일반
수출 가스 재순환 시
액체 슬래그
340 kg
265 kg
수출 가스
16,500 천 Nm³ (발열량 ~1910 kcal/Nm³)
14,100 천 Nm³ (발열량 ~1790 kcal/Nm³)
코렉스 공정 총 에너지 입력 약 45% 제철용 사용, 나머지 수출 연료 가스. 생산 용선 탄소·규소 함량 고로 용선 유사. 단, 비코크스 석탄 황 거의 전부 슬래그·용선 유입. 유기황 가스화→DRI 흡수→황화철로 멜터-가스파이어 환원.
환경 측면
코렉스 공정: 오염물질 대부분 슬래그 내 불활성 상태로 포집, 방출 탄화수소 멜터-가스파이어 돔에서 파괴. 석탄 인코킹으로 황 상당 부분 슬래그 포집 → 기체 SO₂/H₂S 배출 대폭 감소. 순수 산소 사용으로 고로 열풍 대비 질소 배출(NOx 형태) 대폭 감소, 분진 배출 이점. 배출 수준 고로 루트(고로+소결+코크스 오븐) 대비 현저히 낮음.
CO₂ 배출: 고로 대비 최소 15% 저감 (~1420 kg/tHM vs ~1900 kg/tHM)
SO₂ 배출: 고로 루트 ~1400 kg/tHM 대비 ~55 kg/tHM
분진·NOx: 고로 루트 대비 약 10%
페놀 배출: 0.04 g/tHM (고로: 100 g/tHM)
황화물 배출: 0.01 g/tHM (고로: 180 g/tHM)
암모니아 배출: 60 g/tHM (고로: 900 g/tHM)
시안화물 폐수 배출: 코렉스 루트서 완전 제거
장점과 한계
장점
기존 고로 루트 대비 단위 투자비 절감
생산비 절감
저배출·저배수로 우수한 환경 성능
고발열량 수출 가스 → 폭넓은 용도 활용
원료 사용 유연성(다양한 철광석·석탄)
생산 능력·정지·원료 변경 운용 유연성 양호
한계
멜터-가스파이어 내 석탄·DRI 최적 분포 필요(주변부 고온 가스 흐름 방지)
후연소 부재로 수출 가스 화학 에너지 손실 → 고석탄 소비
냉각가스 압축기 등 다수 설비 유지보수 지향적
고온 DRI 이송·고온 가스 재순환 위험(특히 정비 기간)
멜터-가스파이어 압력 피크 빈발(불량 차 베드 조건 시 원료탄 사용→더스트 재순환·가스 정제 시스템 잼)