브레이징 vs 용접 vs 납땜: 최적의 금속 접합 기술 선택 가이드
용접(Welding), 납땜(Soldering), 브레이징(Brazing)은 산업 현장에서 가장 널리 쓰이는 3대 금속 접합 공정입니다. 모두 '접합'이란 목적은 같지만, 온도, 강도, 용도, 필러 등에서 명확히 구분됩니다.
각 공정 개요
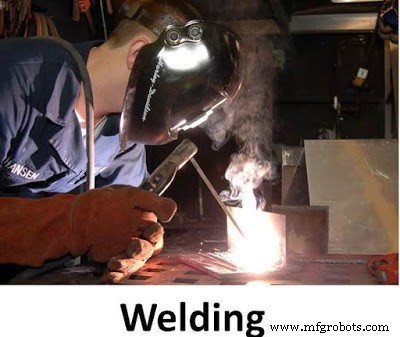
용접 (Welding) - 기계 산업의 주력
모재를 용융점 이상(~3,000℃)으로 가열해 필러 유무와 상관없이 융합 접합. 영구 체결, 최대 기계적 강도 확보가 목적. 가스 용접, 아크 용접, 압력/마찰 용접 등으로 세분화.
- 장점: 고강도 영구 접합, 홀 불필요(응력집중 적음), 경량화, 고효율, 고속, 저인력
- 단점: 취성 파단 우려(피로 약함), 불균일 가열로 잔류 응력 발생, 고숙련 필요, 검사 어려움
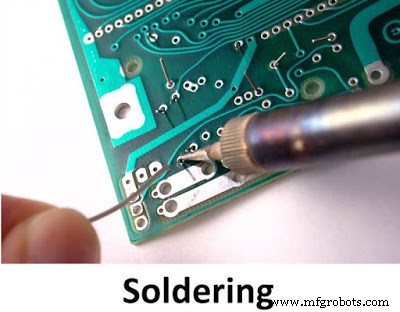
납땜 (Soldering) - 전기·전자 산업의 핵심
납-주석 합금(납땜납, ~450℃ 이하)을 필러로 써서 전기적 도통 확보가 주목적. 기계적 강도는 약하나 전기 전도성 우수. 인두로 납땜납 녹여 접합.
- 장점: 저온 공정, 양호한 전기적 접합, 비숙련자도 가능
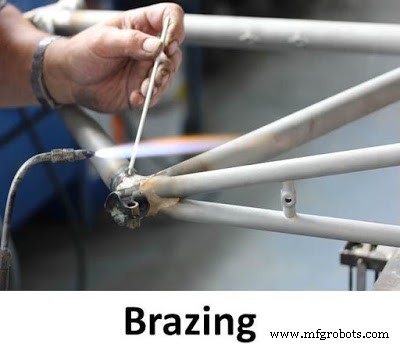
브레이징 (Brazing) - 이종 금속 접합의 강자
모재 용융점 미만(~800℃, 필러 융점 450℃ 이상)에서 은계 합금 등 필러를 모세관 현상으로 유입시켜 접합. 동종/이종 금속 동일 강도 구현, 내부 응력 미발생, 양산 적합, 깨끗한 외관.
- 장점: 모재 비융해, 이종 금속 접합 우수, 잔류 응력 없음, 양산성, 청결한 접합면
- 플럭스(Flux)로 산화 방지 필수 (개방 분위기에서 산화물 생성 방지)
3대 공정 종합 비교표 (6가지 핵심 지표)
| 지표 | 용접 | 브레이징 | 납땜 |
|---|
| 1. 필요 온도 | 모재 융점 이상 (~3,000℃+) | 모재 융점 미만 (~800℃) | 450℃ 이하 (저온) |
| 2. 기계적 강도 | 최강 (고응력 견딤) | 중간 (납땜>용접<) | 최약 (기계적) but 전기적 강도 최강 |
| 3. 숙련도 요구 | 고숙련 필수 | 중간 숙련 | 저숙련 가능 |
| 4. 예열 필요성 | 불필요 | 필요 | 필수 |
| 5. 모재 물성 변화 | 변경 가능성 있음 (HAZ) | 변화 없음 | 변화 없음 |
| 6. 세정 필수성 | 필수 아님 (권장) | 필수 | 필수 |
용도별 최적 공정 선택
- 구조물, 압력용기, 파이프라인, 중장비 → 용접 (기계적 강도 필수)
- 자동차/항공 이종 금속, 열교환기, 정밀 부품, 양산품 → 브레이징 (저변형, 이종 금속, 청결)
- PCB 부품 실장, 전선 접속, 전자 기기 수리 → 납땜 (전기적 도통, 저온, 미세 작업)
세 공정은 상호 배타적이 아닌 보완 관계입니다. 제품 요구사항(기계적/전기적 강도, 온도, 소재, 양산성, 비용)에 맞춰 최적 공정을 선택하세요. 현장에서는 종종 용접+브레이징, 브레이징+납땜 혼용하기도 합니다.



