


제조공정

산업 제조
오늘은 단일 절삭 공구의 기하학과 지정 방법에 대해 논의하겠습니다. 단일 절삭 공구는 금속 절삭 산업에서 원하는 형상을 만들기 위해 널리 사용됩니다. 선반과 셰이퍼 가공에서 터닝, 페이싱, 챔퍼링, 보링, 셰이핑 등의 작업에 사용됩니다. 이 절삭 공구는 단일 절삭점을 가지고 있어 공작물 표면을 문질러 가공합니다. 오늘은 이 공구의 기하학과 지정 방법에 대해 알아보겠습니다.
단일 절삭 공구는 플랭크(flank), 페이스(face), 절삭날(cutting edge), 노즈(nose), 랙 앵글(rack angle), 클리어런스 앵글(clearance angle), 절삭날 앵글(cutting edge angle) 등으로 구성됩니다. 이러한 모든 부품은 절삭 조건, 공구 수명, 절삭 속도를 제어합니다. 각 부품은 다음과 같습니다.
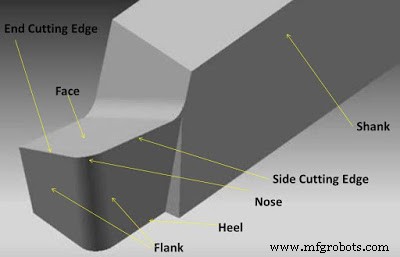
공구의 주체를 생크라고 합니다. 공구대의 후방 부분으로 공구 포스트에 의해 고정됩니다.
절삭 후 칩이 지나가는 공구의 상단 표면을 페이스라고 합니다. 절삭날에 인접한 수평면입니다.
플랭크는 절삭면(cutting face)이라고도 합니다. 절삭날에 인접한 수직면입니다. 절삭날에 따라 측면 플랭크(side flank)와 끝단 플랭크(end flank) 두 가지가 있습니다.
두 절삭날이 만나는 지점을 절삭점 또는 노즈라고 합니다. 공구의 전방에 위치합니다.
공구의 바닥면을 베이스라고 합니다. 페이스와 정반대 표면입니다.
페이스와 베이스의 교차선입니다.
생크 측면과 수직인 평면에 대한 끝단 절삭날(또는 플랭크)의 각도를 끝단 절삭 각도라고 합니다.
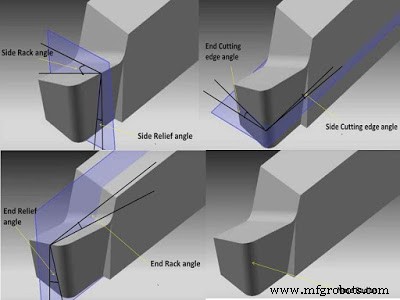
생크 측면과 평행한 평면에 대한 측면 절삭날(또는 플랭크)의 각도를 측면 절삭날 각도라고 합니다.
페이스에서 칩이 원활하게 흐르도록 형성된 각도를 랙 앵글이라고 합니다. 칩의 원활한 배출을 돕습니다. 백 랙 앵글은 페이스와 끝단 절삭날에 수직인 평면 사이의 각도입니다.
페이스와 측면 절삭날에 수직인 평면 사이의 각도를 사이드 랙 앵글이라고 합니다. 측면 절삭날로 재료를 절삭할 때 칩이 원활하게 흐르도록 합니다.
클리어런스 앵글(clearance angle)이라고도 합니다. 공구 마모를 방지하는 각도입니다. 플랭크가 공작물과 마찰하는 것을 방지합니다. 베이스에 수직인 평면에 대한 끝단 플랭크의 각도로 형성됩니다.
베이스에 수직인 평면에 대한 측면 플랭크의 각도입니다. 측면 플랭크가 공작물과 마찰하는 것을 방지합니다.
두 절삭날의 교차 영역을 공구의 노즈라고 합니다. 날카로운 프로파일을 가지지 않습니다. 날카로운 프로파일은 공작물에 스크래치를 일으켜 표면 조도를 나쁘게 만듭니다. 이를 방지하고 양호한 표면 조도를 얻기 위해 이 영역에 일정한 반경을 두는데, 이를 노즈 반경이라고 합니다. 반경이 너무 작으면 표면 조도가 나쁘고, 너무 크면... (원문 중단)
미국 표준에 따르면 공구는 특정 방식으로 배열된 7개 매개변수로 지정할 수 있습니다. 이를 공구 시그니처라고도 합니다. 이 매개변수들은 모두 각도와 노즈 반경입니다. 예를 들어 공구가 2, 9, 5, 5, 9, 11, 3으로 표시되어 있다면 이는 다음과 같습니다.
이 매개변수들은 단일 절삭 공구의 시그니처로 국제적으로 통용됩니다.
오늘은 단일 절삭 공구의 명명법, 각도, 기하학, 시그니처에 대해 배웠습니다. 궁금한 점이 있으시면 댓글로 문의해 주세요. 유익했다면 소셜 네트워크에 공유하고, 더 많은 정보를 위해 구독해 주세요. 읽어주셔서 감사합니다.
제조공정
현재 많은 CAD/CAM 소프트웨어 패키지가 자동 프로그래밍 기능을 제공합니다. 이러한 소프트웨어는 일반적으로 프로그래밍 인터페이스에서 공구 선택, 가공 경로 계획, 절삭량 설정 등 공정 계획 관련 이슈를 안내합니다. 프로그래머는 관련 매개변수만 설정하면 NC 프로그램이 자동으로 생성되어 CNC 공작기계로 전송되어 가공을 완료합니다. 따라서 CNC 가공에서 공구 선택과 절삭량 결정은 인간-컴퓨터 상호작용 상태에서 완료되며, 이는 일반 공작기계 가공과 대조를 이룹니다. 동시에 프로그래머는 공구 선택과 절삭량 결정의 기본 원칙을 숙지해
캡스턴 선반(Capstan Lathe)이란? 캡스턴 선반은 엔진 선반과 센터 선반을 개량한 형태로, 테일스톡(Tailstock)이 6각형 터렛 공구 헤드(Turret Tool Head)로 대체된 것입니다. 1860년 미국에서 프랫 앤 휘트니(Pratt & Whitney)가 최초로 개발했습니다. 캡스턴 선반 개발이 필요했던 이유는 센터 선반에 공구 홀더가 하나뿐이고 테일스톡에 하나의 공구만 장착 가능했기 때문입니다. 그 결과 공작물 가공 시 매번 공구를 교체해야 해 시간이 많이 소요되었고, 센터 선반은 대량 생산에 부적합했습니다.