정밀 가공을 위한 CNC 공구 선정 및 절삭 매개변수 최적화
현재 많은 CAD/CAM 소프트웨어 패키지가 자동 프로그래밍 기능을 제공합니다. 이러한 소프트웨어는 일반적으로 프로그래밍 인터페이스에서 공구 선택, 가공 경로 계획, 절삭량 설정 등 공정 계획 관련 이슈를 안내합니다. 프로그래머는 관련 매개변수만 설정하면 NC 프로그램이 자동으로 생성되어 CNC 공작기계로 전송되어 가공을 완료합니다. 따라서 CNC 가공에서 공구 선택과 절삭량 결정은 인간-컴퓨터 상호작용 상태에서 완료되며, 이는 일반 공작기계 가공과 대조를 이룹니다. 동시에 프로그래머는 공구 선택과 절삭량 결정의 기본 원칙을 숙지해야 하며, 프로그래밍 시 CNC 가공 특성을 충분히 고려해야 합니다. 이 글에서는 NC 프로그래밍에서 직면해야 하는 공구 선택과 절삭량 결정 문제를 논의하고, 몇 가지 원칙과 제안을 제시하며, 주의해야 할 문제를 다룹니다.
CNC 가공용 일반적인 공구 유형과 특성
CNC 가공 공구는 CNC 공작기계의 고속, 고효율, 고자동화에 적응해야 하며, 일반적으로 일반 공구, 범용 연결 공구 홀더, 소량의 특수 공구 홀더를 포함합니다. 공구 홀더는 공구와 연결되어 공작기계 파워 헤드에 장착되므로 점차 표준화되고 계열화되었습니다. CNC 공구 분류에는 여러 방법이 있습니다.
공구 구조에 따른 분류:
- ① 일체형(Integral)
- ② 이접형(Inlaid type): 용접 또는 기계 클램프 연결, 기계 클램프형은 비인덱서블과 인덱서블 두 유형으로 나뉨
- ③ 특수형: 복합 공구, 충격 흡수 공구 등
공구 제조 소재에 따른 분류:
- ① 고속도강 공구
- ② 초경 공구
- ③ 다이아몬드 공구
- ④ 기타 소재 공구: 입방정질화붕소(CBN) 공구, 세라믹 공구 등
절삭 공정에 따른 분류:
- ① 선삭 공구: 외경, 내경, 나사산, 절단 공구 등
- ② 드릴링 공구: 드릴, 리머, 탭 등
- ③ 보링 공구
- ④ 밀링 공구 등
CNC 공작기계가 공구에 요구하는 내구성, 안정성, 쉬운 조정, 교체 가능성을 충족하기 위해 최근 기계 클램프 인덱서블 공구가 널리 사용되어 전체 CNC 공구의 30~40%를 차지하며, 사용량 기준으로는 80~90%를 차지합니다.
일반 공작기계용 공구와 비교할 때 CNC 공구는 많은 다른 요건을 가지며, 주로 다음 특성을 포함합니다:
- 좋은 강성(특히 황삭 공구), 고정밀, 작은 진동 저항 및 열변형
- 좋은 호환성, 빠른 공구 교체 용이
- 긴 수명, 안정적이고 신뢰성 있는 절삭 성능
- 공구 크기 조정 용이, 공구 교체 조정 시간 단축
- 칩을 확실하게 분쇄하거나 말아 배출 용이
- 계열화 및 표준화로 프로그래밍과 공구 관리 용이
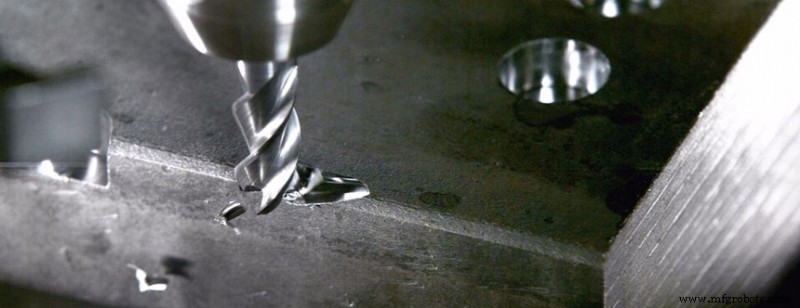
CNC 가공 공구 선택
공구 선택은 NC 프로그래밍의 인간-컴퓨터 상호작용 상태에서 수행됩니다. 공작기계 가공 능력, 작업물 소재 성능, 가공 공정, 절삭량 등 관련 요인에 따라 공구와 공구 홀더를 올바르게 선택해야 합니다.
공구 선택의 일반 원칙: 설치 및 조정 용이, 좋은 강성, 높은 내구성과 정밀도. 가공 요건 충족 전제 하에 더 짧은 공구 홀더를 선택하여 공구 가공 강성을 향상시킵니다.
공구 선택 시 공구 크기가 가공할 작업물 표면 크기에 적응해야 합니다.
- 생산에서 엔드밀은 평면 부품 주변 윤곽 가공에 자주 사용됩니다.
- 평면 밀링 시 초경 인서트 밀링 커터 선택.
- 보스와 홈 가공 시 고속도강 엔드밀 선택.
- 블랭크 표면 가공 또는 홀 황삭 시 초경 인서트 옥수수 밀링 커터 선택 가능.
- 일부 3D 프로파일과 가변 경사 프로파일 가공 시 볼엔드밀, 링밀, 테이퍼밀, 디스크밀 자주 사용.
자유곡면 가공 시 볼엔드밀 끝단 절삭 속도가 0이므로 가공 정밀도 보장을 위해 절삭 선간격을 일반적으로 매우 조밀하게 설정하며, 볼엔드밀은 주로 면 정삭에 사용됩니다. 평엔드 공구는 표면 가공 품질과 절삭 효율 면에서 볼엔드 공구보다 우수합니다. 따라서 간섭하지 않는 한, 황삭이든 정삭이든 평엔드 공구를 우선 선택해야 합니다. 또한 공구 내구성과 정밀도는 공구 가격과 밀접한 관련이 있습니다. 대부분의 경우 좋은 공구 선택이 공구 비용을 증가시키지만, 이로 인한 가공 품질과 효율 향상으로 전체 가공 비용을 크게 절감할 수 있음을 명심해야 합니다.
머시닝 센터에서는 다양한 공구가 공구 매거진에 장착되어 프로그램 규정에 따라 언제든 공구 선택과 교체가 가능합니다. 따라서 표준 공구 홀더를 사용하여 드릴링, 보링, 리밍, 밀링 등 공정용 표준 공구를 공작기계 스핀들이나 공구 매거진에 빠르고 정확하게 장착할 수 있어야 합니다. 프로그래머는 공작기계에 사용되는 공구 홀더의 구조 크기, 조정 방법, 조정 범위를 이해하여 프로그래밍 시 공구 반경 및 축방향 치수를 결정해야 합니다.
경제적 CNC 가공에서는 공구 연마, 측정, 교체가 대부분 수동으로 수행되어 보조 시간이 깁니다. 따라서 공구 배열 순서를 합리적으로 정해야 합니다. 일반적으로 다음 원칙을 따라야 합니다:
- 공구 수 최소화
- 한 번 클램핑된 공구로 가능한 모든 가공 부분 완료
- 황삭과 정삭 공구 별도 사용(동일 크기라도)
- 밀링 먼저, 드릴링 나중
- 면 정삭 먼저, 2D 윤곽 정삭 나중
- 가능한 경우 CNC 공작기계 자동 공구 교체 기능 최대한 활용하여 생산 효율 향상
CNC 가공에서 절삭량 결정
절삭량 합리적 선택 원칙은 황삭 시 생산성 향상이 주목적이지만 경제성과 가공 비용도 고려해야 한다는 것입니다. 구체적 값은 공작기계 매뉴얼, 절삭량 매뉴얼, 경험에 따라 결정해야 합니다.
(1) 절삭 깊이 t
공작기계, 작업물, 공구 강성이 허용하면 t를 가공 여유량과 같게 하여 생산성 향상의 효과적 조치로 삼습니다. 부품 가공 정밀도와 표면 거칠기 보장을 위해 일반적으로 정삭용 여유량을 남겨둡니다. CNC 공작기계 정삭 여유량은 일반 공작기계보다 약간 작게 할 수 있습니다.
(2) 절삭 폭 L
일반적으로 L은 공구 직경 d에 비례하고 절삭 깊이에 반비례합니다. 경제적 CNC 가공에서 L 일반 값 범위: L=(0.6~0.9)d.
(3) 절삭 속도 v
v 증가는 생산성 향상 조치지만, v는 공구 내구성과 밀접한 관련이 있습니다. v 증가 시 공구 내구성이 급격히 떨어지므로 v 선택은 주로 공구 내구성에 의존합니다. 또한 절삭 속도는 가공 소재와도 밀접한 관련이 있습니다. 예: 엔드밀로 합금 30CrNi2MoVA 밀링 시 v 약 8m/min. 같은 엔드밀로 알루미늄 합금 밀링 시 v 200m/min 이상 선택 가능.
(4) 이송 속도 vF
vF는 부품 가공 정밀도와 표면 거칠기 요건, 공구와 작업물 소재에 따라 선택해야 합니다. vF 증가도 생산 효율 향상 가능. 표면 거칠기 요건 낮을 때 vF 크게 선택 가능. 가공 중 공작기계 제어판 트림 스위치로 vF 수동 조정 가능하지만, 최대 이송 속도는 장비 강성과 이송 시스템 성능에 의해 제한됩니다.



