비전통 가공법: 필요성, 종류, 장단점 완벽 가이드
비전통 가공 공정 (Non-Traditional Machining Process)
오늘은 비전통 가공 공정의 필요성, 종류, 장단점에 대해 알아보겠습니다. 가공은 금속 성형 및 형상 가공에서 가장 중요한 공정 중 하나입니다. 거의 모든 제조 공정에 사용됩니다. 전통적 가공 공정에서는 공구가 공작물과 직접 접촉합니다. 공구 마모, 복잡한 형상 가공 비효율, 낮은 표면 조도 등 전통적 가공의 많은 단점과 한계가 있습니다. 전통적 가공은 공작물 경도에 의해 제한됩니다. 전통적 가공으로 경질 표면을 가공하려면 더 단단한 공구 재료가 필요한데, 이는 때로 비경제적이거나 구할 수 없습니다. 이러한 전통적 가공의 한계는 비전통 가공 공정으로 극복할 수 있습니다. 이 가공 공정에서는 레이저, 화학, 전자, 유압 에너지 등 비전통적 에너지원을 사용합니다.
비전통 가공 공정 개발의 주요 요구사항
- 너무 단단한 재료 가공
- 복잡한 부품 형상 제작
- 더 나은 표면 조도와 무시할 만한 공차 요구
- 공작물이 열에 민감하거나 온도가 공작물 내부 물성 변경 우려
- 공작물이 너무 가늘고 유연하여 클램핑 곤란
종류 (Types)
주요 비전통 가공 공정 종류입니다.
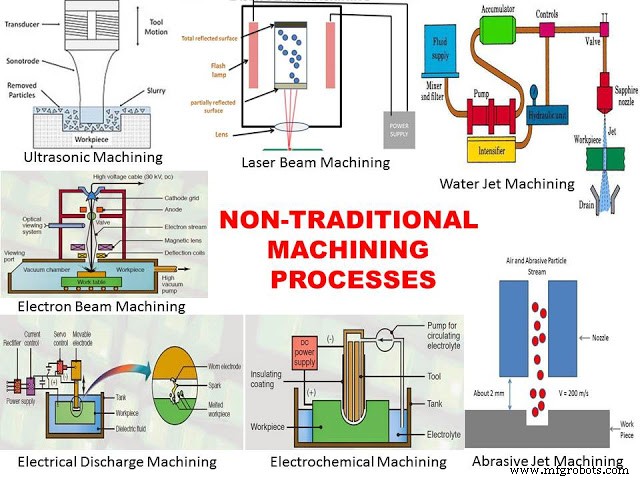
방전 가공 (Electrical Discharge Machining - EDM)
전기 스파크를 공구로 사용하는 가공 공정입니다. 전기 스파크 존재 하에서 금속 표면의 버(burr) 제거와 유사합니다. 공작물과 공구 사이에 전기 스파크를 생성하고, 이 스파크를 절삭 공구로 사용하여 금속 공작물을 원하는 형상으로 절삭합니다. 공구와 공작물 모두 유전체 유체(dielectric fluid)에 담가 스파크를 가속하고 칩 입자를 제거합니다. 금속 제거는 스파크 침식과 기화로 이루어집니다.
전기화학 가공 (Electrochemical Machining - ECM)
금속이 전기화학적 용해로 제거되는 비전통 가공 공정입니다. 도금의 역공정입니다. 공구와 공작물을 전해질 용액에 담급니다. 일반적으로 물에 녹인 NaCl을 전해질로 사용. 공구는 음극(cathode), 공작물은 양극(anode) 역할을 합니다. 고전압 직류를 인가하면 양극에서 금속이 고갈되어 음극에 도금됩니다. 일반적으로 음극에는 수소가 도금되고, 양극에서 제거된 금속은 Cl⁻ 이온과 결합해 슬래그를 형성합니다. 이 슬래그는 세정 시스템으로 전해질에서 제거됩니다.
초음파 가공 (Ultrasonic Machining - USM)
이름 그대로 초음파 진동 에너지를 가공에 사용합니다. 초음파를 사용하여 진폭이 작은 고주파 진동을 생성합니다. 이 진동이 공작물과 공구 사이에 위치한 연마 입자의 구동력이 됩니다. 연마 입자를 물과 혼합하여 수계 슬러리(slurry)를 만듭니다. 고주파 초음파 진동이 이 슬러리에 에너지를 전달하여 연마 입자를 가속, 이들이 취성 공작물 표면에 충돌하여 재료를 제거합니다. 고주파 전원으로 고주파 초음파를 발생시킵니다.
연마제 분사 가공 (Abrasive Jet Machining - AJM)
고속 연마 입자 흐름을 공작물에 강제로 충돌시켜 충돌 표면에서 침식으로 금속을 제거합니다. 금속 제거는 연마 입자의 취성 파쇄와 미세 절삭 작용으로 일어납니다. 연마 입자는 고속 가스에 의해 운반되며 이는 연마 입자의 수송 매체 역할을 합니다. 주로 경질 재료 가공에 사용됩니다.
레이저 빔 가공 (Laser Beam Machining - LBM)
레이저 또는 빛 에너지를 금속 제거에 사용합니다. 고집중 레이저 빔이 공작물에 조사되어 충돌 표면에서 열에너지를 생성. 이 열에너지로 금속 입자를 용융 및 기화시켜 제거합니다. 금속/비금속 모두 가공 가능합니다.
전자 빔 가공 (Electron Beam Machining - EBM)
레이저 빔 가공과 유사하지만 레이저 대신 고집중 전자 빔을 사용합니다. 고집중 전자 빔이 작업 표면에 충돌하여 열에너지 생성. 접촉 표면에서 금속 입자 용융 및 기화로 금속 제거. 전자 빔은 전자총에서 생성되어 자기 렌즈, 전자기 렌즈, 편향 코일을 거쳐 작업 표면에 조사됩니다. 충돌점에서 전자 운동에너지가 열에너지로 변환되어 공작물 가공에 사용. 전자가 공기 입자와 충돌하여 에너지를 잃지 않도록 진공 상태에서 수행됩니다.
워터 제트 및 연마제 워터 제트 가공 (Water Jet and Abrasive Water Jet Machining)
워터 제트 가공은 환경 친화적 비전통 가공 공정입니다. 고속 워터 제트를 공작물 가공에 사용. 고속 워터 제트가 작업 표면에 충돌하여 물 입자 침식으로 금속 제거. 주로 연질 재료 가공에 사용. 경질 재료 가공 시 물 흐름에 연마 입자 첨가. 이 연마 입자가 물의 절삭 능력을 높여 경질 재료 절단 가능.
장점과 단점
장점 (Advantages)
- 높은 정밀도와 표면 조도 제공
- 물리적 공구 미사용 → 공구 마모 없음
- 칩 미생성 또는 미세 칩만 생성
- 조용한 작동
- 자동화 용이
- 모든 복잡한 형상 가공 가능
단점 (Disadvantages)
- 초기/셋업 비용 높음
- 고숙련 노동력 필요
- 금속 제거율 낮음
- 가공에 더 많은 전력 필요
- 대량 생산에 비경제적
이상으로 비전통 가공 공정의 필요성, 종류, 장단점에 대해 알아보았습니다. 궁금한 점이 있으시면 댓글로 문의해 주세요. 유익했다면 소셜 네트워크에 공유하고, 더 많은 흥미로운 기사 구독을 위해 채널 구독해 주세요.



