마찰 용접은 상대 운동(회전/직선) 마찰열로 계면을 가열·소성화한 뒤 가압해 접합하는 고상 용접법입니다. 1950년대 소련 개발, 60년대 서방 도입. 원형 봉재·관재 접합에 강하며, 이종 금속(알루미늄/강, 구리/알루미늄, 티타늄/강 등) 접합에 탁월합니다. 마찰 교반 용접(FSW)은 이의 파생 기술입니다.
작동 원리
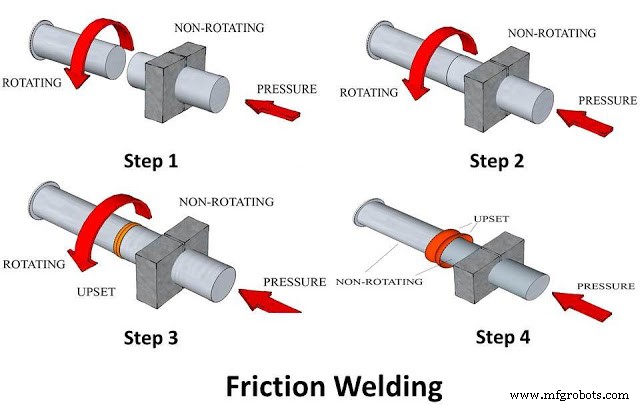
1단계 - 마찰 가열: 회전체(또는 왕복체)와 정지체 사이 마찰로 계면 온도 상승 (강철 기준 900~1,300°C, 소성 변형 온도 도달) 2단계 - 단조 접합: 회전 정지 + 가압력 증대 → 소성화된 계면 재료가 플래시(flash)로 배출되며 청정 금속면 노출·확산 결합
연속 구동 마찰 용접 공정 시퀀스
작동 순서 (연속 구동식 기준)
양 모재 단면 정삭·세척 → 척/고정구 체결
회전체 고속 회전(수천~수만 rpm), 정지체에 저압 접촉(버니싱)
고압 가압 → 마찰열 발생, 계면 소성화
설정 온도/시간/변위 도달 시 회전 정지 (브레이크/플라이휠 분리)
단조 압력 증대 유지 → 플래시 배출, 접합 완성
냉각 후 플래시 제거, 기계 가공
주요 종류
연속 구동 마찰 용접 (Continuous Drive Friction Welding)
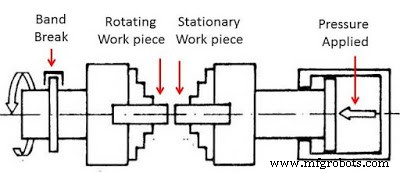
모터-스핀들 직결, 밴드 브레이크로 급정지. 가장 일반적, 소~중경 봉재·관재에 적합.
연속 구동식: 모터-브레이크 시스템
관성 마찰 용접 (Inertia Friction Welding)
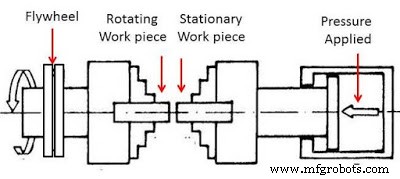
엔진 플라이휠+샤프트 플라이휠 조합. 회전 에너지 저장→방출로 가열. 대경·대단면적, 고강도강에 유리. 브레이크 불필요.
관성식: 플라이휠 에너지 이용
기타 변형
선형 마찰 용접(Linear FW): 왕복 운동, 블레이드-디스크 접합 등 비원형 부품
마찰 교반 용접(FSW): 비소모성 툴 교반, 판재 접합
마찰 서페이싱/필렛: 표면 개질, 필렛 용접 대체
주요 적용 분야
자동차: 액슬 샤프트, 드라이브라인, 밸브 스템, 기어, 피스톤 로드, 쇼크 업소버
항공우주: 엔진 블레이드-디스크(블리스크), 랜딩 기어, 티타늄 구조물
석유/가스: 드릴 파이프, 서브시 파이프라인 커넥터
전기/전자: 구리-알루미늄 전이 조인트, 버스바
일반 기계: 유압 피스톤 로드, 펌프 샤프트, 트럭 롤러 부시
단조/주조 대체: 복합 소재 부품 일체화 (예: 강+알루미늄)
장점
용융 없음 → 기공, 열균열, 편석 없음, 이종 금속 접합 우수
열영향부 좁음 → 모재 특성 유지, 변형 최소
필러·플럭스·실드 가스 불필요, 친환경
전자동화 용이, 고반복성, 비숙련자 조작 가능
고속 사이클(수 초~수십 초), 고생산성
넓은 재료 범위 (철강, 비철, 초합금, 이종 조합)
단점
주로 원형 단면 동일 형상 부품에 한정 (비원형은 LFW/FSW 필요)
비단조성 재료(주철, 고탄소강, 일부 주강) 접합 곤란
단면 가공 정밀도·청정도 요구 높음
전용 머신 고가, 지그·고정구 전용 설계 필요
조인트 설계 유연성 낮음 (버트 조인트 위주)
플래시 제거 후가공 필요
마찰 용접은 '회전 대칭 부품 이종 접합의 왕'으로, 자동차 파워트레인, 항공 엔진, 오일&가스 분야에서 수십 년간 검증된 양산 기술입니다. 최근에는 하이브리드(레이저+마찰), 초음파 보조 마찰 용접 등으로 공정 윈도우 확대와 품질 고도화가 진행 중입니다.