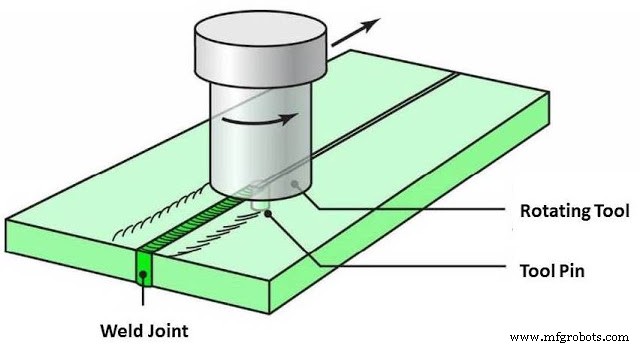
1991년 영국 TWI에서 개발된 혁신적 고상 용접법으로, 회전하는 비소모성 툴(핀+숄더)이 접합선을 따라 이동하며 마찰열과 소성 교반으로 접합부를 형성합니다. 용융 없이 '교반·단조'로 접합하므로 알루미늄 합금 등 용융 용접 시 결함(기공, 열균열, 변형) 발생 재료에 최적입니다.
작동 원리
열원: 툴 숄더-공작물 마찰열 + 핀-공작물 소성 변형열 (용융점 이하, 약 0.7~0.9Tm) 재료 흐름: 핀 회전으로 용융 직전 연화된 금속이 핀 후방으로 이송되며 강제 교반·단조됨 접합 메커니즘: 열기계적 처리(thermomechanical processing)에 의한 미세 동정립 조직 형성 → 모재 대비 동등 이상 강도·인성 확보
FSW 툴 구조(핀, 숄더) 및 재료 흐름 모식도
작동 순서
두 판재를 맞대기 이음(버트 조인트) 상태로 지그에 강고 고정
회전하는 툴 핀을 접합선 시작점에 삽입, 숄더가 표면 접촉할 때까지 하강
소정 시간 드웰(dwell) → 계면 가열·연화
툴이 접합선을 따라 전진 → 핀 후방에서 재료 교반·단조로 접합부 형성
종점에서 툴 상승 분리 → 핀 자국(키홀) 남음 (후처리 또는 설계로 대응)
주요 적용 분야
항공우주: 연료 탱크(아폴로, 스페이스X 팰컨9, SLS), 날개 패널, 동체 패널 (알루미늄 리튬 합금 등)
자동차: 알루미늄 차체 패널, 휠 림, 섀시, 배터리 트레이 (전기차 경량화 핵심)
해양/조선: 알루미늄 상부 구조물, LNG 탱크, 데크 패널
철도: 고속열차 알루미늄 차체, 패널
전자/전기: 구리-알루미늄 버스바, 히트싱크, 배터리 모듈
기타: 압력 용기, 열교환기, 군수 장비
장점
용융 없음 → 기공, 열균열, 응고 수축 결함 원천 차단
알루미늄 합금(2xxx, 6xxx, 7xxx 계열) 고품질 접합 독보적
이종 금속(Al/Steel, Al/Cu, Al/Ti 등) 접합 가능
저변형, 저잔류응력 → 치수 정밀도 우수
필러·실드 가스·플럭스 불필요 → 친환경, 저운영비
전자동/로봇화 용이, 고반복성
전자세(모든 방향) 용접 가능
단점
종점 핀 홀(keyhole) 불가피 → 설계 고려 또는 후처리 필요
고강성 지그·고정구 필수 (반력 큰 소성 변형 저항)
초기 장비 투자비 고가 (전용 머신 또는 고강성 로봇+스핀들)
아크 용접 대비 조인트 설계 유연성 낮음 (버트, 랩 주로)
비단조성 재료(주철, 고탄소강 등) 적용 곤란
툴 마모 관리 필요 (특히 고강도 강철 용접 시 PCBN 툴 필요)
두께 방향 온도 구배로 인한 미세조직 불균일 가능
FSW는 '알루미늄 합금 용접의 게임 체인저'로 불립니다. 우주 발사체 연료 탱크에서 전기차 배터리 케이스까지, 경량화·고신뢰성·자동화가 요구되는 분야에서 표준 공정으로 자리 잡았습니다. 최근에는 고강도강, 티타늄, 마그네슘 합금용 고내마모 툴(PCBN, W-Re 등) 개발로 적용 범위가 확대 중입니다.