폭발 용접(Explosion Welding): 원리, 공정, 종류, 적용, 장단점 완벽 해설
폭발 용접(Explosion Welding)이란?
폭발 용접은 화약 폭발 에너지를 이용해 두 금속판을 초고속 충돌시켜 계면에 파동형 금속 결합을 형성하는 고상 용접법입니다. 열원 없이 충격압만으로 접합하므로 열영향부가 극히 얇고(수 μm), 이종 금속 간 금속간 화합물 생성을 억제할 수 있습니다. 대면적 클래딩, 튜브-튜브시트 접합, 이종 소재 구조물에 독보적입니다.
작동 원리
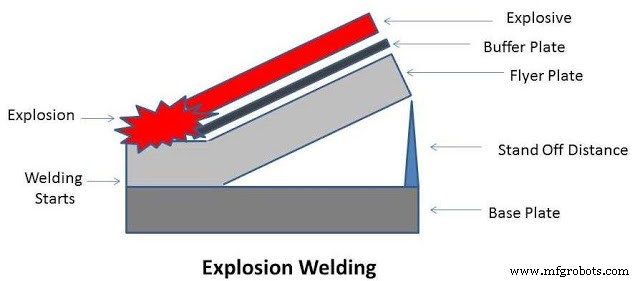
제어된 폭발로 플라이어 플레이트(flyer plate)를 베이스 플레이트(base plate)를 향해 초음속(수백 m/s)으로 가속 충돌시킵니다. 충돌점에서는 제트(jetting) 현상으로 산화막·오염층이 분사 제거되고, 청정 금속 표면이 극한 압력(수 GPa)·고온(순간적)에서 원자 결합합니다. 계면은 특징적인 파동형(wavy) 구조를 가지며, 이 기계적 맞물림이 접합 강도를 높입니다.
폭발 용접 공정: 폭발 → 충돌 → 제트 → 파동형 계면 형성
핵심 용어
베이스 플레이트: 고정측 두꺼운 모재, 백커(backer)로 지지
플라이어 플레이트: 충돌측 얇은 클래딩재, 밀도·항복강도 낮음
버퍼 플레이트: 플라이어 상부 보호판, 폭발 충격 완화
스탠드오프 거리: 두 판 사이 간격. 박판 2×두께, 후판 1×두께 기준
<기폭약: RDX, TNT, PETN, 아지드납 등. 뇌관으로 기폭
기폭 속도: 음속 120% 이하 유지 (계면 안정성 위해)
공정 종류
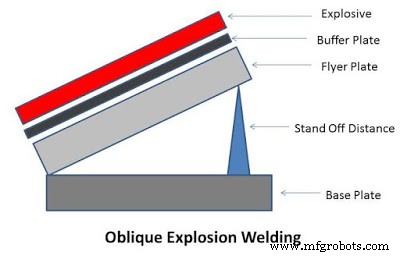
경사형 폭발 용접 (Oblique/Oblique Impact)
플라이어 플레이트를 각도(보통 5~15°) 기울여 배치. 충돌점이 한 끝에서 다른 끝으로 전파되며 순차적 접합. 박판·소형품에 적합.
경사형 구성: 순차적 충돌로 공기 배출 용이
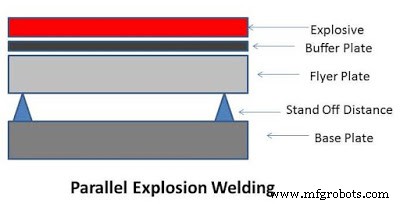
평행형 폭발 용접 (Parallel)
두 판 평행 배치, 일정 스탠드오프 유지. 전면 동시 충돌. 후판·대면적에 적합. 공기 포집 방지 위해 진공 또는 가스 치환 필요 시 있음.
평행형 구성: 대면적 동시 접합
작동 순서
양 모재 계면 연마·세척 (Ra < 3μm, 무산화·무오염)
베이스 플레이트 앤빌 고정, 플라이어 플레이트 스탠드오프 거리 유지 배치
버퍼 플레이트, 화약 박스(폭발물+뇌관) 순차 적재
안전 구역 설정, 인원 대피, 뇌관 기폭
충격파 전파 → 충돌·제트 → 파동형 계면 형성 (수 ms 내 완료)
잔류 응력 완화 열처리, 평탄도 교정, 비파괴 검사
주요 적용 분야
금속 클래딩: 스테인리스/탄소강, 티타늄/강, 니켈합금/강, 알루미늄/강 (내식·내마모층)
열교환기: 튜브-튜브시트 접합 (누설 제로, 이종 금속)
파이프/압력용기: 이종 금속 이음부, 라이닝
전기/전자: 구리-알루미늄 버스바, 전극 소재
방산/항공: 장갑판 복합재, 엔진 부품
화학/해양: 부식 환경용 이중관, 라이닝 파이프
장점
거의 모든 금속 조합 접합 가능 (이종 금속 강점)
대면적(수 m²) 단일 패스 접합, 속도 극히 빠름
열영향부 최소 → 모재 특성 보존, 변형 적음
필러·플럭스·실드 가스 불필요
접합 강도 모재 이상 (파동형 계면 기계적 맞물림)
장비 단순 (폭발물, 앤빌, 지그) → 이동식 현장 시공 가능
단점
연성·인성 좋은 금속만 가능 (취성 재료 파손)
폭발 소음·진동·파편 비산 → 안전 대책·허가 필수
파라미터(스탠드오프, 화약량, 기폭속도, 표면상태) 극히 민감
조인트 형상 제한적 (평판, 원통, 단순 곡면)
두께 비율 제한 (플라이어/베이스 두께비 통상 1:3~1:10)
박판 버클링, 후판 관통 위험 등 설계 난이도 높음
폭발 용접은 '에너지 밀도 최고, 열영향부 최소'라는 독보적 특성으로 이종 금속 클래딩의 표준 공정입니다. 최근에는 자폭형(자기 추진) 폭발 용접, 레이저 보조 폭발 용접 등 정밀 제어 기술과 융합돼 적용 범위가 정밀 부품, 마이크로 클래딩으로 확대되고 있습니다.