MIG 용접은 소모성 와이어 전극과 불활성 가스(아르곤, 헬륨 등) 실드를 사용하는 반자동/자동 아크 용접법입니다. 1940년대 알루미늄 용접 위해 개발됐으며, 현재는 강철, 스테인리스, 비철금속 등 거의 모든 금속에 적용되는 가장 대중적인 산업 용접 공정입니다. GMAW(Gas Metal Arc Welding)가 정식 명칭.
작동 원리
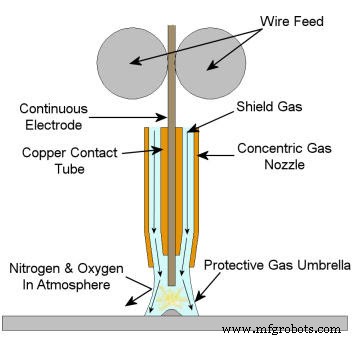
직류 역극성(DCEN: 와이어 +, 공작물 -)으로 아크 발생. 아크 열로 와이어 팁과 모재가 동시 용융, 와이어가 연속 공급되며 용융 풀 형성. 실드 가스가 용융 풀을 대기(산소, 질소)로부터 보호. 와이어 공급 속도 = 용융 속도 = 전류량으로 자동 평형 유지 (자기 조절 아크 특성).
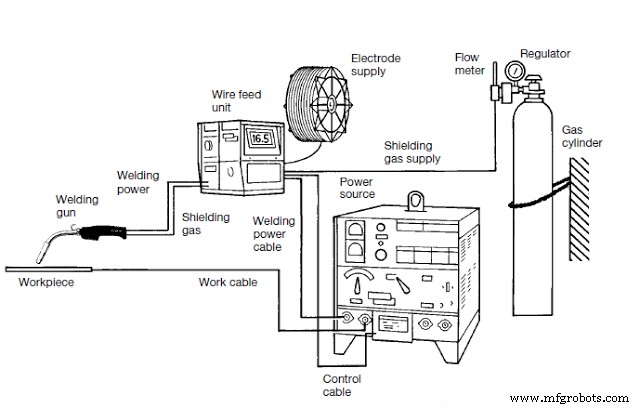
MIG 용접 장비: 전원, 와이어 피더, 토치, 가스 시스템
주요 장비
전원 장치 (DC 정전압/정전류)
역극성(와이어 +) 필수. 양극성 70% 열 집중으로 와이어 안정 용융. 정전압 특성으로 아크 길이 자동 보정. 트랜스포머/인버터, 정류기, 전자 제어부 구성.
와이어 피더 시스템
드라이브 롤(2롤/4롤)로 와이어 정밀 이송. 속도 가변 제어(0.5~25 m/min). 푸시-풀, 스풀 건 등 변형으로 알루미늄 등 연질 와이어 대응.
용접 토치
와이어 가이드 팁(컨택트 팁), 가스 노즐, 수냉/공냉 재킷. 컨택트 팁 마모로 아크 불안정 → 정기 교체 필수.
실드 가스 & 레귤레이터
강철: Ar+CO₂(80/20), 스테인리스: Ar+CO₂(98/2) 또는 Ar+He+CO₂, 알루미늄: 순수 Ar/Ar-He. 레귤레이터로 15~25 L/min 공급.
MIG 용접 작동: 와이어 공급, 아크, 실드 가스, 용융 풀
작동 순서
모재 그라인딩/세척, 지그 고정
와이어 직경·재질 선택, 피더 장착, 가스 연결
전압(V), 와이어 속도(m/min) 설정 (두께·자세·재료별 레시피)
토치 각도(푸시 10~15°, 필렛 45°) 유지하며 용접 진행
층간 온도 관리, 다층 시 슬래그 없으므로 인터패스 세척 생략 가능
주요 적용 분야
자동차 차체·프레임 로봇 용접 (최대 용도)
조선: 선체 블록, 패널 (플럭스 코어드 와이어 병용)
압력 용기, 파이프라인, 구조물 제작
시트메탈 가공: 캐비닛, 덕트, 인클로저
일반 제조: 프레임, 브래킷, 기계 부품
장점
고속, 고착용률 (TIG 대비 3~5배, 피복 아크 대비 2배)
연속 와이어 공급으로 중단 없는 장시간 용접
슬래그 없음 → 인터패스 세척 불필요, 자동화 최적
전자세 용접 가능 (단, 오버헤드 고난도)
박판~후판(0.8~20mm+) 광범위 대응
스패터 적음 (펄스 MIG 시 거의 제로)
조작 난이도 낮음 (반자동 입문 용이)
단점
실드 가스 필수 → 야외/강풍 작업 부적합 (플럭스 코어드 와이어 대안)
토치 접근성 제약 → 복잡 형상, 깊은 홈 용접 곤란
장비비: 전원+피더+토치+가스 시스템 = TIG 대비 고가
고숙련자 필요 (자동화 시 티칭/파라미터 최적화)
알루미늄 와이어 공급 트러블 빈발 (푸시-풀/스풀 건 필요)
용입 깊이 TIG/레이저 대비 얕음 (단일 패스 후판 한계)
MIG 용접은 '산업 용접의 주력마'로, 로봇 자동화 라인의 70% 이상을 차지합니다. 펄스 MIG, 듀얼 와이어, 콜드 메탈 트랜스퍼(CMT) 등 파생 기술로 박판, 알루미늄, 이종 금속, 저열입력 용접까지 커버하며 진화 중입니다.