딥 드로잉(Deep Drawing) 공정: 박판 성형 원리, 파라미터, 결함 방지 가이드
딥 드로잉(Deep Drawing)이란?
딥 드로잉은 평판 블랭크를 다이를 통해 펀치로 눌러 원통형/박스형 중공 제품으로 성형하는 판금 성형 공정입니다. 길이·두께 변화 없이(이상적) 형상만 변환되며, 캔, 냄비, 싱크, 연료 탱크, 자동차 패널 등 일상·산업 전반에 쓰입니다. 성형 한계(주름, 파단) 제어가 핵심 기술입니다.
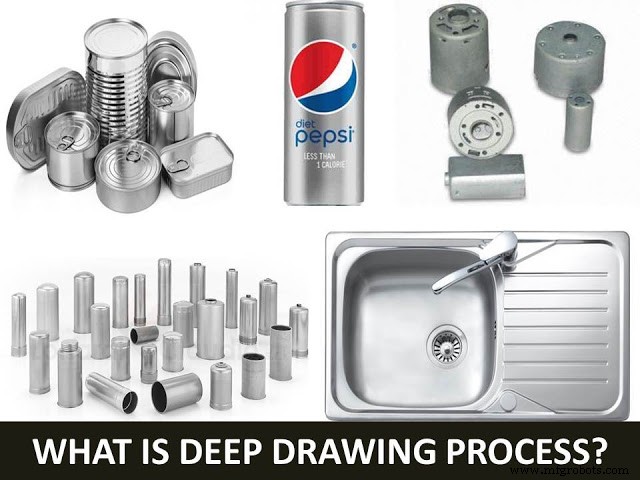 딥 드로잉 제품: 캔, 싱크, 연료탱크, 자동차 패널
주요 구성 요소
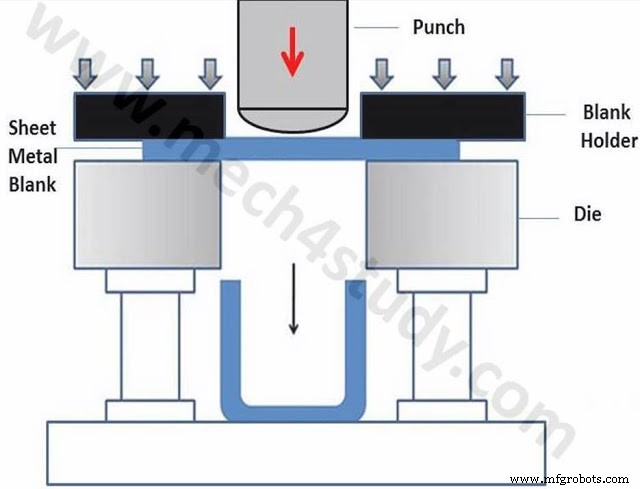 딥 드로잉 금형: 펀치, 다이, 블랭크 홀더, 블랭크
- 다이(Die): 블랭크가 들어가는 공동. 공구강, 주철, 초경, 플라스틱 등.
- 블랭크 홀더(Blank Holder): 블랭크 주변 누르기 힘 제어. 주름 방지 vs 파단 방지 트레이드오프.
- 펀치(Punch): 블랭크 중심 누름. 직경 Dp.
- 블랭크(Blank): 원형 판재. 직경 Do.
- 한계 드로잉 비(LDR = Do/Dp): 무파단 최대 성형 비율. 재료·조건별 상한 존재.
작동 원리
블랭크 홀더 힘(F_h) 하에서 펀치 하강 → 블랭크 플랜지부 방사 방향 압축 응력 → 원주 방향 인장 응력(후핑 응력) 발생 → 플랜지 재료가 다이 코너 라운딩을 거쳐 펀치 벽면으로 유입 → 컵 벽 형성. 벽부는 인장·얇아짐, 플랜지는 압축·주름 위험, 펀치 코너는 전단/파단 위험.
핵심 공정 파라미터 및 제어
블랭크 홀더 압력 (BHF)
낮음 → 주름(wrinkling), 높음 → 벽부 얇아짐/파단(tearing). 적정: (항복강도+인장강도) 합의 0.7~1.0%. 드로비드(drawbead)로 국부 유동 제어 병용.
펀치-다이 클리어런스 (Clearance)
판두께 t 기준 1.07~1.14t 권장. 너무 작으면 전단/피어싱, 크면 주름 유발.
코너 반경 (Corner Radius)
펀치/다이 진입부 R. 크면 주름, 작으면 파단. 최적 범위: 펀치 R_p = 4~10t, 다이 R_d = 5~15t.
윤활 (Lubrication)
마찰 저감 → 힘↓, 성형성↑, 결함↓, 금형 수명↑. 펀치면 윤활 피함(마찰로 인장응력 완화). 광유, 비누액, 에멀전, 건식 필름(박판) 사용.
재료 성형성 지표
- 수직 이방성 계수 r값 (r̄ > 1 유리, Δr 작을수록 귀이닝 적음)
- 가공 경화 지수 n값 (n ↑ → 국부 넥킹 지연, 성형성↑)
- LDR = f(r̄, n, μ, BHF, R/t, 윤활)
주요 결함 및 대책
| 결함 | 원인 | 대책 |
|---|
| 주름 (Wrinkling) | 플랜지 압축 응력 과대, BHF 부족 | BHF 증대, 드로비드 추가, 다이 R 증대 |
| 파단/균열 (Tearing) | 펀치 코너/벽부 인장 응력 한계 초과 | BHF 감량, 펀치/다이 R 증대, 윤활 개선, 재료 변경 |
| 귀이닝 (Earing) | 면내 이방성(r값 변동) → 컵 상단 파상 | 이방성 낮은 재료, 멀티액션 프레스, 트리밍 |
| 표면 스크래치/갤링 | 윤활 불량, 금형 표면 조도 불량 | 윤활제/공급 개선, 금형 연마/코팅(PVD/CVD) |
| 스프링백 (Springback) | 탄성 회복 → 형상 치수 편차 | 오버벤딩, 스티프너, 후가공 보정 |
심화 공정 변형
- 레드로잉(Redrawing): 단일 공정 LDR 초과 시 다단 드로잉(어닐링 병행)
- 리버스 드로잉(Reverse Drawing): 펀치/다이 역전으로 벽부 두께 균일화
- 하이드로포밍/하이드로드로잉: 유체 압력으로 블랭크 홀더 대체, 복잡 형상 성형
- 핫 스탬핑/핫 드로잉: 고온 성형으로 초고강도강(1.5GPa+) 성형
딥 드로잉은 '판금 성형의 꽃'으로, 재료 과학(이방성, 가공경화), 트라이볼로지(마찰/윤활), 금형 설계(유동 제어), 공정 제어(BHF 프로파일, 서보 프레스)가 총체적으로 융합된 고난도 기술입니다. 디지털 트윈(시뮬레이션-실물 동기화)과 AI 기반 공정 최적화로 초도품 성공률 제고와 양산 안정화가 실현되고 있습니다.



