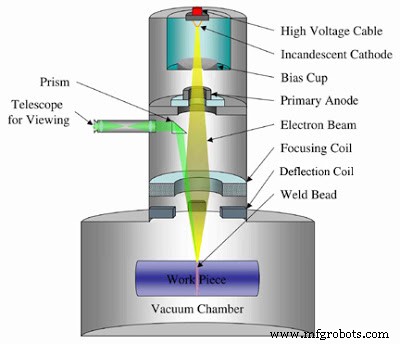
전자빔 용접은 고진공(10⁻³~10⁻⁵ Pa) 환경에서 가속된 고에너지 전자빔(5~150 keV)을 공작물에 조사해 운동에너지를 열에너지로 변환, 극소 영역을 순간 용융·접합하는 고에너지 빔 용접법입니다. 1958년 독일 K.H. 슈타인발 개발. 극심한 깊이/폭비(10:1~30:1), 최소 열영향부, 초고순도 용접부로 항공우주, 원자력, 의료, 반도체 핵심 부품에 필수적입니다.
작동 원리
열전자 방출(텅스텐/탄탈럼 음극, 2,500°C) → 전계 가속(5~150 kV) → 전자빔 형성 → 전자렌즈(자기장)로 집속(스팟 지름 0.1~1mm) → 편향 코일로 빔 제어 → 공작물 충돌 → 운동에너지→열에너지 변환 → 키홀 형성 → 깊은 관입 용접.
오일 확산 펌프/터보 분자 펌프 + 로터리 베인 펌프. 압력 10⁻³~10⁻⁵ Pa 유지. 대형 챔버(수 m³) 펌프다운 시간 수십 분.
작동 순서
공작물 세척(아세톤/초음파) → 지그 체결 → 챔버 로드
챔버 도어 밀폐 → 펌프다운 고진공 도달
전자총 필라멘트 예열 → 고전압 인가 → 빔 발생 확인
빔 집속·정렬(테스트 플레이트 연소 패턴 확인)
용접 프로그램 로드(CNC 경로, 전압/전류/속도/펄스 파라미터)
용접 실행 → 실시간 모니터링(빔 전류, 챔버 압력, X-ray 검사)
냉각 → 챔버 벤트 → 공작물 언로드
주요 적용 분야
항공우주: 터빈 블레이드/디스크(티타늄, 인코넬), 로켓 노즐, 연료 탱크, 랜딩 기어
자동차: 기어, 트랜스미션 부품, 터보차저, 고강도강 테일러드 블랭크 (EV 배터리 케이스 확대 중)
전자/반도체: 헤르메틱 패키지, 커넥터, 센서 하우징, 파워 모듈
의료: 임플란트(티타늄), 수술 기구, 진공 밀봉 장치
원자력: 제어봉, 연료 피복관, 열교환기 튜브 (지르코늄, 스테인리스)
과학/방산: 가속기 부품, 초전도 자석 구조물, 미사일 케이스
장점
극대 깊이/폭비 (10:1~30:1) → 단일 패스 후판(200mm+) 완전 관통
최소 열영향부 → 변형·잔류응력·조직 변화 최소
고진공 → 기공/산화/질화 제로, 초고순도 용접부
이종 금속(Al/Fe, Cu/Steel, Ti/Steel 등) 우수 접합
필러/플럭스 불필요, 저운영비 (소모품: 필라멘트, 필터)
빔 편향으로 복잡 궤적, 다중 스팟 동시 용접 가능
고정밀 자동화, 비접촉 공정
단점
장비비 최고가 (수억~수십억 원, 전원+진공+제어+안전)
고진공 필수 → 챔버 크기 제한, 펌프다운 시간, 현장 작업 불가
고숙련 운영/유지보수 필요 (전자광학, 진공, 고전압 전문성)
빈번한 유지보수 (필라멘트 교체, 진공 씰, 펌프 오일)
X선 차폐 필수 (방사선 안전 규정 준수)
고반사율 재료(Al, Cu) 초기 흡수율 낮아 개시 난이도 높음
플라즈마 발생 시 빔 산란 → 키홀 불안정 (고전류/후판 시)
EBW는 '진공 속의 레이저'라 불릴 만큼 극한 정밀도와 관입력을 자랑합니다. 레이저 용접과 함께 고에너지 빔 용접 양대 산맥을 이루며, 진공 환경이 허용되는 고부가가치 정밀 접합에서 대체 불가능한 위치를 지킵니다. 최근에는 로컬 진공(노즐식), 저진공(10~100 Pa) EBW, 레이저 하이브리드 등으로 진공 제약 완화 및 장비 소형화 연구가 활발합니다.