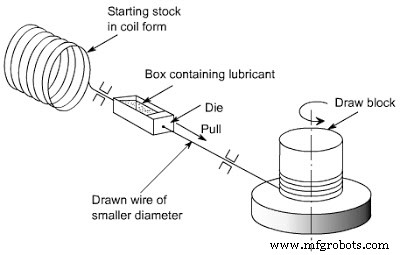
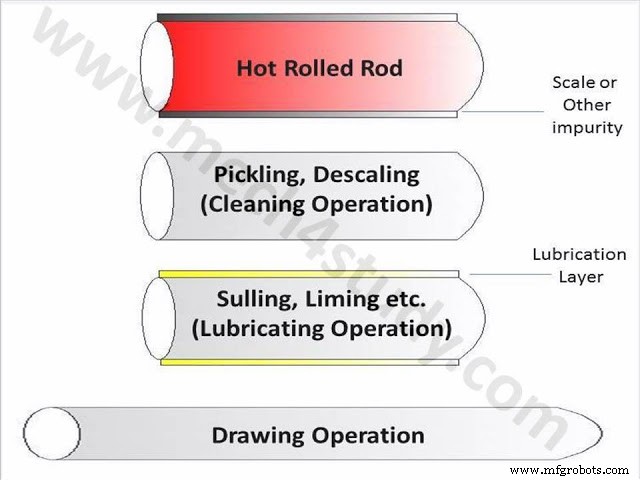
인발은 인장력으로 다이를 통과시켜 단면적 감소·길이 증가시키는 금속 성형 공정입니다. 압출(압축)과 대조적으로 인장 응력 주체. 와이어(유연, 코일 가능), 로드(강성, 직선), 튜브(맨드렐 필요) 3대 분야로 나뉩니다. 전기 와이어, 스프링, 정밀 샤프트, 유압 튜브, 의료 니들 등 필수 부품 양산 공정.
인발 공정: 다이 통과 인장 변형
인발 공정 필수 조건
충분한 연성 (인장 변형 견딜 연신율)
높은 인장 강도 (인발 하중 버팀)
표면 청정 (산화피막/스케일 제거: 산세/쇼트 블라스팅)
적정 윤활 (마찰 저감, 다이 수명, 표면 품질)
종류별 특징
1. 와이어 인발 (Wire Drawing) - 냉간 주류
직경 0.02~10mm. 다단 다이(점차 소경) 연속 통과. 단패스 면적 감소율 < 45%. 다이: 칠드 주철, 텅스텐 카바이드, 다이아몬드(PCD). 코일 투입·코일 취출 연속 라인.
다단 와이어 인발 라인
2. 로드 인발 (Rod Drawing / Bar Drawing)
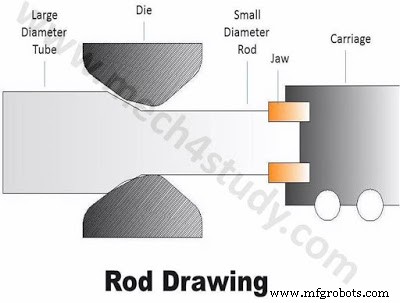
직경 5~50mm, 강성체. 코일 불가 → 직선 공급. 캐리지 인발 방식. 중량 장비 필요. 단면적 감소율 와이어보다 낮음 (15~35%). 절단 후 직선도 교정 필요 시 있음.
로드 인발: 캐리지 인발 시스템
3. 튜브 인발 (Tube Drawing)
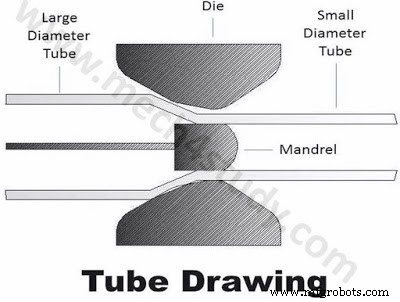
맨드렐(플러그/플로팅/고정)로 내경·육두께 동시 제어. 원형/사각/이형 튜브. 맨드렐 종류별 특성:
- 고정 맨드렐: 최고 정밀도, 긴 튜브 곤란
- 플로팅 맨드렐: 긴 튜브 가능, 정밀도 중간
- 플러그 맨드렐: 단순, 짧은 튜브
다중 패스 필수.