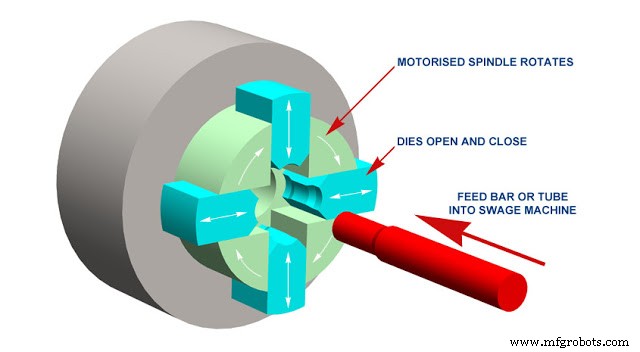
스웨이지는 봉재/관재를 회전하는 다중 다이가 반복 타격(초당 10~20회)해 지름 축소·형상 변형시키는 냉간 단조 공정입니다. 단조와 유사하지만 회전 다이의 고속 반복 타격으로 재료 흐름 제어가 용이하고, 칩 없는 넷셰이프(near-net-shape) 가공이 가능합니다. 드라이버 팁, 납땜 인두 팁, 중공 드라이브 샤프트, 쇼크 업소버 로드 등 제작에 쓰입니다.
2단계 - 로터리 스웨이징: 소재 고정, 2~4개 분할 다이가 회전하며 방사향 왕복 운동(캠/편심구동). 다이가 소재 타격 → 방사 압축 변형 → 다이 공동 형상으로 성형. 스트로크당 변위 미세 → 누적 변형으로 대변형 달성.
주요 적용 제품
공구 팁: 드라이버 비트, 납땜 인두 팁, 펀치 팁, 센터 드릴
자동차: 중공 드라이브 샤프트, 쇼크 업소버 로드, 스티어링 컬럼
항공/방산: 랜딩 기어 스트럿, 미사일 바디, 컨트롤 로드
의료: 카테터 팁, 수술 기구 샤프트, 임플란트 스템
전자: 커넥터 핀, 단자, 안테나 엘리먼트
배관: 피팅, 밸브 스템, 플레어 튜브 단부
장점
대량 생산 고속 사이클 (분당 수백~수천 개)
비숙련자 조작 가능, 자동화 라인 용이
저제조비 (소재 이용률 ~100%, 칩 없음, 공구 수명 길음)
고표면 품질 (Ra 0.4~0.8μm 달성 가능)
고치수 정밀도 (직경 공차 ±0.01~0.025mm)
전재료 적용 가능 (강, 비철, 초합금, 티타늄 등)
중공품 내부 형상 동시 성형 가능 (맨드렐 내장 시)
단점
고소음 (반복 타격음) → 방음 대책 필수
소재 직경·길이 범위 기계 용량에 제한 (일반 1~100mm)
비원형 단면/비대칭 형상 곤란 (회전 대칭 전제)
맨드렐 사용 시 내부 표면 결함/마모 관리 필요
재료 가공 경화 심하면 중간 어닐링 필요
끝단 형상(테이퍼, 스텝) 전환 구간 품질 관리 난이도
스웨이지는 '칩 없는 정밀 축소 성형'의 대명사로, 고정밀 축류 부품 양산에 독보적입니다. 최근에는 서보 구동 스웨이지(캠리스, 타격 프로파일 프로그램 가능), 하이브리드(인발+스웨이지), 인공지능 공정 모니터링(음향/진동/힘 신호 분석)으로 품질 안정성과 형상 자유도 확장이 진행 중입니다.