분말 야금(P/M) 공정: 원리, 4단계 공정, 장단점 및 응용 총정리
분말 야금(Powder Metallurgy, P/M) 은 금속 분말을 금형에 충전·압축(Compacting)하고 소결(Sintering)하여 최종 형상에 가까운 부품을 제조하는 근소성(Net-shape) 제조 기술입니다. 절삭 가공 최소화, 복잡한 형상 구현, 대량 생산성, 합금 설계 자유도 등에서 독보적 강점을 가집니다.
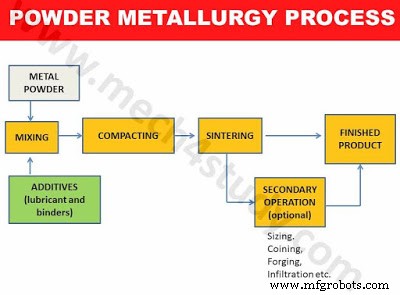
분말 야금 4대 기본 공정 (+ 2차 가공)
1. 분말 제조 (Powder Preparation)
원료 금속을 분말화하는 단계입니다. 주요 제조법:
아토마이제이션(Atomization): 용융 금속을 고압 수/가스로 분무하여 구형 분말 제조(가장 일반적)기계적 분쇄(Grinding): 취성 재료나 합금 분말 제조화학 반응(Chemical reduction/Electrolysis): 고순도, 미세 분말 제조(전해철분 등)카르보닐 분해: 니켈, 철 등 초미세 구형 분말
2. 혼합 및 블렌딩 (Mixing and Blending)
두 종류 이상의 분말과 합금 원소, 윤활제, 바인더 등을 균일 혼합합니다. 윤활제(아연 스테아레이트 등)는 분말 유동성과 압축성을 높이고 금형 마모를 줄입니다.
3. 압축 성형 (Compacting)
혼합 분말을 금형(Die)에 충전하고 상하 펀치로 가압하여 '그린 컴팩트(Green compact)'를 만듭니다. 기공률 감소, 밀도 증가가 목적입니다.
연질 분말(알루미늄 등): 100~350 MPa
강/철 분말: 400~700 MPa
초고압(등방성 압축 등): ~1600 MPa
4. 소결 (Sintering)
그린 컴팩트를 용융점 이하(보통 용융점의 70~90%)에서 가열하여 입자 간 확산 결합으로 강도를 부여합니다. 분위기 가스(수소, 질소, 진공 등)로 산화 방지 및 탈지 수행.
고상 소결(Solid state sintering): 주류
액상 소결(Liquid phase sintering): 바인더 상 용융으로 치밀화 촉진(WC-Co 등)
5. 2차 가공 (Secondary Operations) - 선택적
소결품은 다공질(이론 밀도 85~95%)이므로, 고밀도·고정밀 요구 시 추가 가공:
사이징(Sizing/Re-pressing): 치수 정밀도·밀도 향상코이닝(Coining): 표면 치밀화·정밀 성형침투(Infiltration): 저융점 금속(구리 등) 침투로 기공 채움함침(Impregnation): 오일/수지 함침으로 자윤활/기밀성 부여열간 단조(Hot forging): 완전 치밀화(Full density) 달성
장단점 분석
장점 (Advantages)
대량 생산 시 단가 최저 수준(절삭 최소화, 금형 수명 길음)
비숙련자 조작 가능, 자동화 용이
용해/주조 불가한 합금(다공질 베어링, 텅스텐 중합금 등) 제조 가능
시간당 500~1,000개 이상 고속 생산
언더컷, 내부 기어, 다공질 구조 등 복잡 형상 일체 성형
이종 금속 적층/복합(이중 금속, 라미네이트) 용이
단점 (Disadvantages)
금형/프레스 등 초기 설비 투자비 고가
소량 다품종에는 비경제적(금형비 회수 곤란)
분말 유동성 한계로 극미세/깊은 리브 형상 곤란
완전 치밀 소재 제작 어려움(기공 잔존)
프레스 용량에 따른 제품 크기/중량 제한
폭발성 분말(마그네슘, 티타늄 미분 등) 취급 위험
주조/단조 대비 충격 인성·피로 특성 열세
저융점 금속(아연, 주석 등) 분말 야금 곤란
주요 응용 사례 (Applications)
절삭 공구: 초경 합금(WC-Co), 세라믹 공구전기/전자 부품: Cu-Ag-흑연 전기 브러시, 자성 소재(Fe-Si, 페라이트)자동차/기계: 연결봉, 기어, 베어링, 부싱, VVT 스프로킷, ABS 센서 링항공/우주: 로켓 노즐, 터빈 블레이드(초내열 합금)생활/기타: 다공질 필터, 자윤활 베어링, 자석, 다이아몬드 공구 매트릭스
분말 야금은 '만들기 어려운 소재를, 원하는 형상에 가깝게, 대량으로' 만들 수 있는 21세기 핵심 소재 제조 기술입니다. 특히 전기차 모터용 연자성 복합체(SMC), 적층 제조(AM)용 구형 분말 소재 등 신수요가 급증하고 있습니다.