브로칭 가공 완벽 해설: 원리, 공구, 유형, 장단점 및 응용
브로칭(Broaching) 은 다수의 점진적 치아(Progressive teeth)를 가진 전용 공구(브로치, Broach)를 공작물에 대해 직선 운동시켜 한 번의 스트로크로 원하는 형상을 깎아내는 정밀 가공법입니다. 자동차 산업(기어, 스플라인, 키웨이, 정밀 홀) 등 대량 생산 현장에서 고정밀·고능률로 널리 쓰입니다.
브로칭 공정 원리와 형상 가공 형제
원리 (Principle)
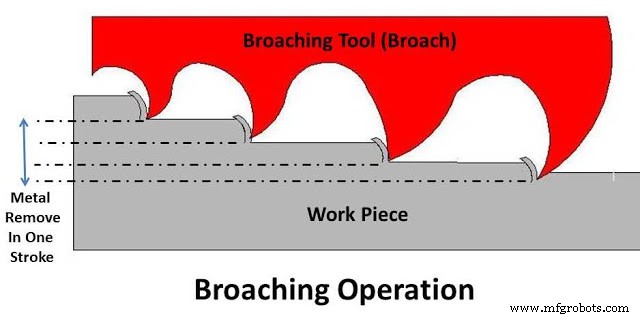
셰이핑(Shaping) 공정과 유사하나, 셰이핑이 단일 날로 다중 스트로크로 가공하는 데 반해, 브로치는 치아 높이가 점차 커지는 다단 치아 를 한 몸체에 배열해 한 번 통과로 전 깊이 절삭 을 완료합니다. 각 치아가 전 치아보다 깊게 깎으며(보통 치아당 0.05~0.15 mm), 마지막 치아(피니싱 치아)가 최종 치수/조도 보장.
브로치 공구 (Broach Tool)
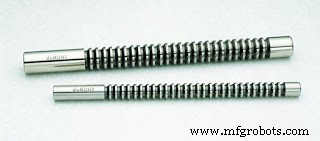
브로치 공구: 풀러(Puller), 프론트 파일럿, 러프/세미피니시/피니싱 치아, 리어 파일럿, 폴로워 순 구성
재료: HSS(주류), 초경 팁 브로치(고경도/대량용)
구조: 풀러(Puller) → 프론트 파일럿(Front pilot) → 러프 치아(Roughing) → 세미피니시 치아 → 피니싱 치아(Finishing) → 리어 파일럿 → 폴로워(Follower)
치아 설계: 피치(Pitch), 래이크 각, 랜드 폭, 칩 브레이커 등 소재/가공량에 맞춰 최적화
브로칭 머신 (Broaching Machine)
구조 단순: 브로치 직선 운동 구동 + 공작물 고정
분류:
수평형(Horizontal): 내부 브로칭(홀, 키웨이) 주력, 긴 스트로크 가능수직형(Vertical): 외부/평면 브로칭, 플로어 공간 절약, 중력 활용 칩 배출 용이
구동: 유압(주류), 기계식(랙&피니언), 최근 서보 모터 고속화 추세
브로칭 유형 분류 (Types of Broaching)
분류 기준
유형
특징 및 용도
가공 부위
내부 브로칭 (Internal)
홀 확대, 스플라인, 키웨이, 기어 내부 치형. 풀 타입 주류, 경량품은 푸시 타입도 사용
외부 브로칭 (External)
평면, 키웨이, 슬롯, 돌기, 기어 외부 치형. 푸시 타입 주류
힘의 방향
풀 타입 (Pull Broaching)
인장력 수신. 휨/좌굴 방지, 정렬 용이. 일체형 제작. 내부 가공 표준
푸시 타입 (Push Broaching)
압축력 수신. 단축 설계, 외부 가공용. 좌굴 방지 위해 길이 제한
치아 형상 진행
오디너리 컷 (Ordinary Cut)
치아 높이가 점진 증가. 표준형
프로그레시브 컷 (Progressive Cut)
치아 폭(두께)이 점진 증가. 얇은 벽/취성재 가공에 유리
공구 구조
솔리드 (Solid)
일체형. 내부 브로치 표준
섹셔널 (Sectional)
분할 조립. 대형/수리 용이
모듈러 (Modular)
모듈 단위 조립. 외부 브로치, 유연성 높음
장단점 분석
장점 (Advantages)
한 스트로크로 전 공정 완료 → 초고속 사이클 타임, 대량 생산 최적
치수 정밀도 IT7~IT9, 표면 조도 Ra 0.4~1.6 μm 달성
내부/외부/평면/치형 등 다양한 형상 대응
기계 구조 단순, 유지보수 용이
반숙련자 조작 가능(셋업 후 자동)
단점 (Disadvantages)
전용 공구(브로치) 제작비 고가(형상별 개별 설계/제작 필요)
소량 다품종·시제품 제작에 부적합(공구비 회수 곤란)
가공 형상 제한: 관통 홀/평면/단순 치형 위주, 중단 홀/깊은 홈/복잡 3D 형상 곤란
공구 마모 시 재연마/재제작 필요, 교체 시간 소요
대형 공작물은 기계 크기/스트로크 제약
응용 팁 및 최신 동향
자동차 변속기 기어, 스플라인 샤프트, 커넥팅로드 소단/대단 홀, 실린더 블록 메인 베어링 캡 보어 등
최근: 서보 구동 고속 브로칭 머신, 건식/최소량 윤활(MQL) 브로칭, 초경 팁 인서트 타입 브로치(교체 비용 절감), 공구 상태 모니터링(진동/전력 센서) 도입 확산