


제조공정

산업 제조
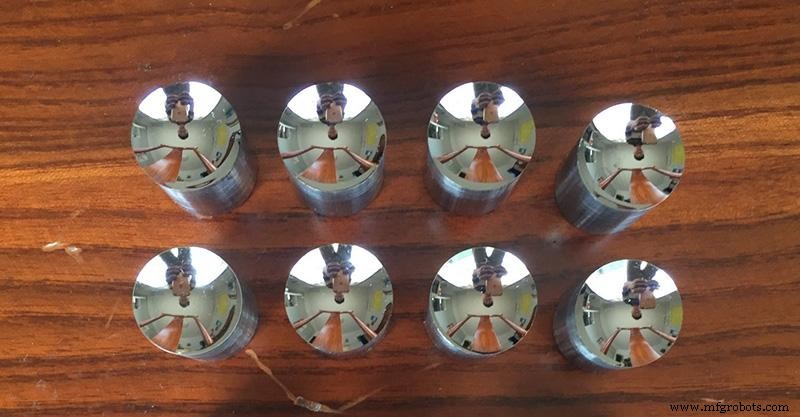
전해연마는 연마할 공작물을 양극으로, 불용성 금속을 음극으로 하여 전해조에 동시에 담근 후 직류 이온화 반응을 통해 선택적 양극 용해를 일으켜 공작물 표면의 미세한 버를 제거하고 광도를 높이는 공정입니다.
오늘은 도금 일상 가공 생산에서 전해연마 기초 지식에 대한 질문과 답변을 공유하여 도움이 필요한 분들께 도움을 드리고자 합니다.
원인 분석: 산화 피막이 완전히 제거되지 않았을 수 있습니다. 국부적으로 산화 스케일이 잔존합니다.
해결책: 산화 스케일 제거 강화
원인 분석: 모서리, 코너, 팁에서 과도한 전류로 인한 과도한 용해, 또는 전해액 온도 과다와 연마 시간 과다.
해결책: 전류 밀도 또는 용액 온도 조정, 시간 단축. 전극 위치 확인, 모서리와 코너에 차폐 설정.
분석 이유: 전해연마액의 효과가 없거나 효과가 미미할 수 있습니다.
해결책: 전해연마액이 너무 오래 사용되어 품질이 저하되었거나 용액 성분 비율이 맞지 않는지 확인.
원인 분석: 용액의 상대 밀도가 너무 크고 액체가 너무 걸쭉합니다. 상대 밀도가 1.82보다 큽니다.
해결책: 용액 교반 정도 증가. 용액 상대 밀도가 너무 크면 물로 1.72까지 희석. 90~100℃에서 1시간 가열.
원인 분석: 공작물 위치가 음극과 정렬되지 않았거나 공작물이 서로 차폐됨.
해결책: 공작물을 적절히 조정하여 공작물과 음극 사이의 위치를 적절히 하고 전력 분배를 합리적으로 만듦.
원인 분석: 후기 연마 기간에 공작물 표면에서 발생한 기포가 제때 분리되어 표면에 부착되거나 표면에 기류 라인이 있음.
해결책: 전류 밀도 증가, 가스 발생량 증가로 기포 탈착 유도, 또는 용액 교반 속도 증가로 용액 흐름 증가.
원인 분석: 부품과 행거 사이의 불량한 접촉으로 인한 불균등한 전류 분배, 또는 부품과 행거의 접촉점이 적음.
해결책: 행거의 접촉점을 연마하여 전도성 확보, 또는 부품과 행거 사이의 접촉 면적 증가.
원인 분석: 같은 홈에서 연마하는 공작물이 너무 많아 불균등한 전류 분배 발생, 또는 공작물 간 겹침과 차폐.
해결책: 같은 홈에서 연마하는 공작물 수 감소, 또는 공작물 배치 주의.
원인 분석: 부품의 오목한 부분이 부품 자체나 행거에 의해 차폐될 수 있음.
해결책: 부품 위치를 적절히 변경하여 오목한 부분에서 전력선을 얻을 수 있게 하거나, 전극 간 거리 감소 또는 전류 밀도 증가.
원인 분석: 전기화학 용액의 상대 밀도가 너무 작을 수 있음, 1.70 미만.
해결책: 전해연마의 상대 밀도 조정 또는 80-100℃에서 가열 농축하여 상대 밀도 증가. 또는 새 용액으로 교체.
원인 분석: 전해연마가 충분하지 않거나 시간이 짧음.
해결책: 우선 연마 시간 적절히 연장. 효과 없으면 온도 부족 또는 전류 밀도 부족 문제일 수 있음.
원인 분석: 이 현상을 유발하는 세 가지 요인: 첫째, 행거와 공작물 접촉점이 견고하지 않음, 둘째, 전해질 밀도가 너무 낮음, 셋째, 전류 밀도가 너무 높음.
해결책: 행거와 공작물 간 연결 방식 변경, 행거와 공작물 간 접촉점 최대한 증가. 전해질 밀도가 너무 낮으면 전해질 교체.
제조공정
플럭스 코어드 용접은 제조업 등에서 널리 쓰이는 일반적인 용접 애플리케이션입니다. 일반적인 만큼 몇 가지 팁으로 문제를 예방하고 품질을 높일 수 있습니다. 와이어 피딩 문제: 번백·버드네스팅 Bernardwelds.com에 따르면 와이어 피더의 번백(와이어가 팁에서 녹아 붙음)이나 버드네스팅(와이어 엉킴)으로 아크가 조기 소멸하면 용접 결함과 상당한 다운타임이 발생합니다. 예방책 와이어 피딩 속도 적정 유지 와이어 꼬임 방지 정기 예방 점검으로 문제 조기 발견·생산 손실 방지 소재 표면 문제: 기공(Porosity) 용접부에 가
FDM/FFF 프린터 사용 중 예상치 못한 문제(특히 비전문가용 장비) 빈발. 지연·불편 초래. 대표적 문제 10가지와 해결책을 정리했습니다. 1. 출력 시작 시 필라멘트 미압출 원인 & 해결 베드-노즐 간격 과소: 베드 레벨링 재실시 익스트루더 과열: 대기 중 중력에 의한 노즐 팁 소재 누출 → 출력 시점 소재 부족. 시작 전 노즐 온도 낮추거나 프라임 라인 활용 익스트루더 텐션 불량: 너무 느슨 → 필라멘트 미이송, 너무 조임 → 필라멘트 손상·표면 품질 저하. 적정 장력 조정 노즐 막힘(Clogging): 최악 케이스.