CNC 조각 가공 필수 원칙 21가지 (2부)
CNC 조각 가공 기본 상식 21가지 (1)
13. 새 공구 가공 시 버거움 현상 발생, 가공이 매우 힘겨울 때 조정해야 할 파라미터는?
가공이 매우 힘겨운 이유는 주축 파워와 토크가 현재 절삭량을 감당 못 하기 때문입니다. 합리적 접근은 툴패스 재생성으로 공구 절삭 깊이, 홈 깊이, 트리밍 양 줄이기. 전체 가공 시간이 30분 미만이면 절삭 속도 조정으로 절삭 상태 개선도 가능.
14. 절삭유의 역할은?
금속 가공용 냉각유에 주의. 냉각 시스템 역할: 절삭열과 날아가는 칩 제거, 가공 윤활. 냉각유가 절삭열 제거해 공구와 모터로 전달되는 열 감소, 수명 연장. 날아가는 칩 제거해 2차 절삭 방지. 윤활로 절삭력 감소해 가공 안정화. 동 가공 시 유성 절삭유 선택으로 표면 품질 향상 가능.
15. 공구 마모 단계는?
공구 마모는 초기 마모, 정상 마모, 급속 마모 3단계로 나뉩니다.
초기 마모 단계에서 공구 마모 주원인은 공구 온도 낮아 최적 절삭 온도 미도달. 이때 마모는 주로 마모성 마모. 이런 마모는 공구에 상대적 영향 커 공구 치핑 유발 쉬움.
이 단계는 매우 위험한 단계. 잘 처리 못 하면 직접 공구 파손 유발 가능. 공구 초기 마모 기간 지나 공구 절삭 온도 일정 값 도달. 이때 주 마모는 확산 마모, 기능은 주로 국부 박리 유발. 따라서 마모 작고 느림. 마모 일정 수준 도달 시 공구 실패, 급속 마모 단계 진입.
16. 왜 공구 길들이기(런인) 필요한가? 어떻게 하는가?
위에서 언급했듯 공구는 초기 마모 단계에서 치핑 쉬움. 치핑 현상 방지 위해 공구 길들이기 필수. 공구 절삭 온도 점진적으로 합리적 온도까지 상승. 실험 검증: 동일 가공 파라미터 비교 시 길들이기 후 공구 수명 2배 이상 증가. 길들이기 방법: 합리적 주축 속도 유지하며 이송률 절반으로 줄이고, 가공 시간 약 5~10분. 연질 재료 가공 시 작은 값, 경금속 가공 시 큰 값 사용.
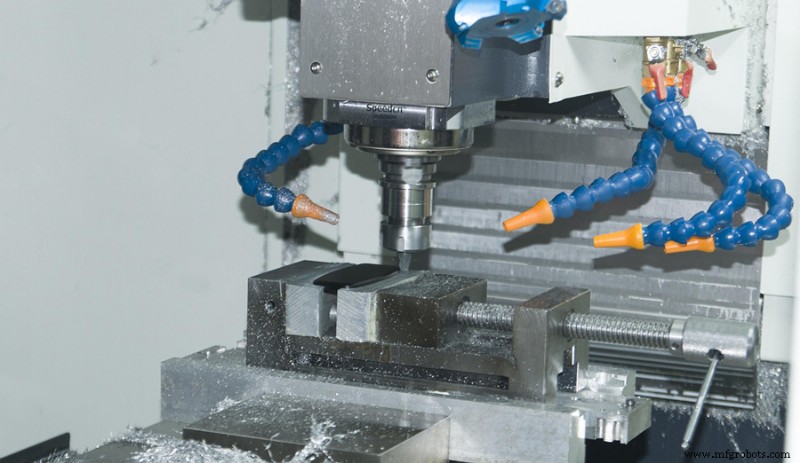
17. 심한 공구 마모 판단 방법
심한 공구 마모 판단 방법:
- 가공 소리 청취: 거친 소리 발생
- 주축 소리 청취: 주축이 명백히 버거움
- 가공 중 진동 증가 느낌, 공작기계 주축 명백한 진동
- 가공 효과 확인: 가공 바닥면 칼자국이 들쑥날쑥(초기부터 그렇다면 절삭 깊이가 너무 깊음)
18. 언제 공구 교체해야 하는가?
공구 수명 한계 약 2/3 시점 교체해야 함. 예: 공구 심한 마모 60분 시 다음 가공 때 40분 내 교체, 정기적 공구 교체 습관 필요.
19. 심하게 마모된 공구 계속 사용 가능한가?
공구 심한 마모 후 절삭력 정상 3배 증가 가능. 절삭력은 주축 전극 수명에 큰 영향, 주축 모터 수명은 절삭력 3제곱에 반비례. 예: 절삭력 3배 증가 시 10분 가공 = 정상 조건 주축 10×3³=270분 사용과 동일.
20. 황삭 시 공구 돌출 길이 결정 방법
공구 돌출 짧을수록 좋음. 하지만 실제 가공에서 너무 짧으면 공구 길이 빈번 조정으로 가공 효율 너무 영향. 실제 가공에서 공구 돌출 길이 어떻게 통제해야 할까?
원칙: Φ3 생크 공구 5mm 돌출 시 정상 가공 가능. Φ4 생크 공구 7mm, Φ6 생크 공구 10mm 돌출 시 정상 가공 가능. 공구 장착 시 이 값 미만으로 유지 권장. 위 값 초과 시 공구 마모 때 가공 깊이 제어 시도. 이 부분 파악 어려워 많은 연습 필요.
21. 가공 중 공구 돌발 파손 시 대처법
- 가공 정지, 현재 가공 일련번호 확인
- 파손 공구 확인, 공구 본체 파편 있으면 제거
- 공구 파손 원인 분석 — 가장 중요. 왜 공구 파손?
분석하려면 위에서 언급한 가공 영향 각종 요인 분석 필요. 하지만 공구 파손 직접 원인은 공구 힘 갑작 증가. 또는 툴패스 문제, 공구 진동 과대, 재료 경도 높음, 주축 모터 속도 오류 등.
- 분석 후 공구 교체 가공. 툴패스 미변경 시 원래 일련번호 하나 앞당겨 가공. 이때 이송 속도 반드시 낮출 것. 첫째, 파손 공구 심한 경화, 둘째, 공구 길들이기 때문.
Related Post: 21 Basic Common Sense Of CNC Engraving Machining (1)



