


제조공정

산업 제조
가공 정밀도는 제품 정밀도를 나타내는 주요 지표로, 가공면 기하 파라미터 평가 용어입니다. 가공 정밀도는 공차 등급으로 측정. 등급 값 작을수록 정밀도 높음.
IT01, IT0, IT1, IT2, IT3 ~ IT18까지 20개 공차 등급 존재. IT01이 부품 최고 가공 정밀도, IT18이 최저. 일반 공업·광산 기계 IT7, 일반 농기계 IT8. 제품 부품 기능 따라 요구 가공 정밀도 다르고, 가공 형태와 공정도 다름. 이 글은 선삭, 밀링, 평삭, 연삭, 드릴링, 보링으로 달성 가능한 가공 정밀도 소개.
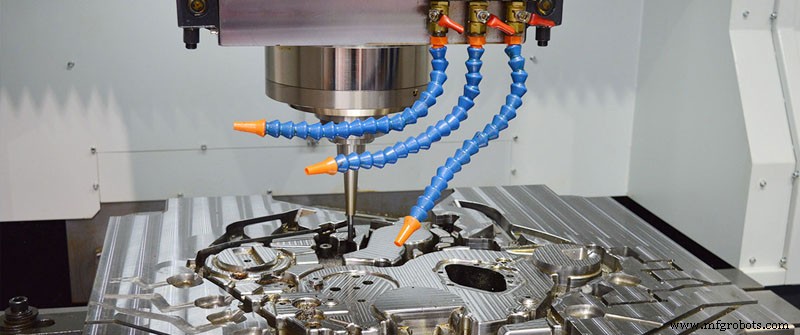
공작물 회전, 선삭 공구 평면 상 직선/곡선 운동으로 절삭. 선삭은 일반적으로 선반에서 수행해 공작물 내외 원통면, 단면, 원추면, 성형면, 나사 가공.
선삭 정밀도 일반적으로 IT8~IT7, 표면 거칠기 1.6~0.8μm.
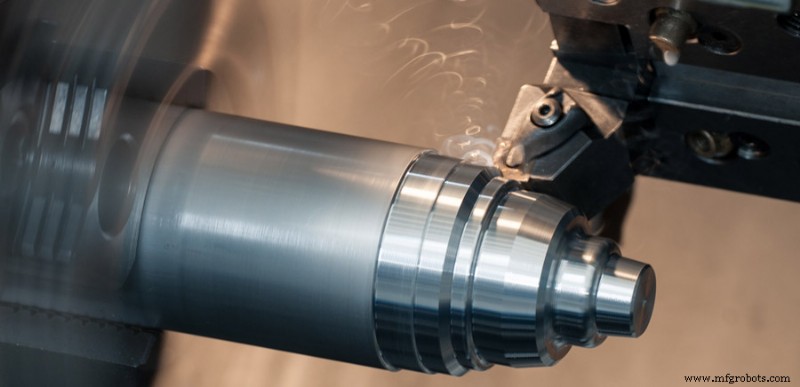
밀링은 회전 다날 공구로 공작물 절삭, 고효율 가공법. 평면, 홈, 각종 성형면(스플라인, 기어, 나사), 특수 형상 금형 가공 적합. 주운동 속도와 공작물 이송 방향 동일/반대 여부에 따라 다운 밀링/업 밀링 구분.
밀링 가공 정밀도 일반적으로 IT8~IT7, 표면 거칠기 6.3~1.6μm.
평삭은 평삭 공구로 공작물 상 수평 상대 직선 왕복 운동 시키는 절삭 가공법. 주로 부품 형상 가공용.
평삭 가공 정밀도 일반적으로 IT9~IT7, 표면 거칠기 Ra 6.3~1.6μm.
연삭은 연마재와 연마 공구로 공작물 여분 재료 제거 가공법. 정삭에 속하며 기계 제조업 널리 사용.
연삭 보통 반정삭·정삭용, 정밀도 IT8~IT5 이상 달성. 표면 거칠기 일반적으로 1.25~0.16μm.
드릴링은 구멍 가공 기본 방법. 드릴링 머신과 선반에서 자주 수행, 보링기나 밀링기에서도 가능.
드릴링 가공 정밀도 상대적 낮음, 일반적으로 IT10만 달성, 표면 거칠기 보통 12.5~6.3μm. 드릴링 후 리밍과 리밍으로 반정삭·정삭 수행.
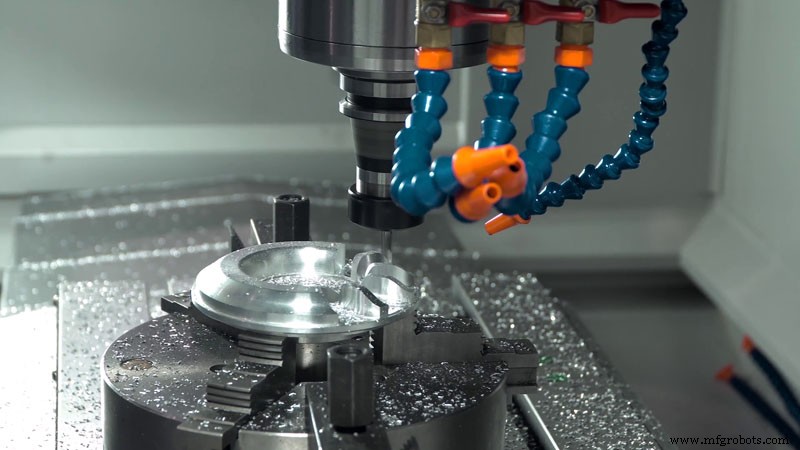
보링은 공구로 구멍이나 원형 윤곽 확대하는 내경 절삭 공정. 적용 범위 반황삭~정삭. 사용 공구 보통 단날 보링 공구(보링 바).
제조공정
절삭 제조에서 고유한 공정들은 예비 성형 블랭크에서 여분의 재료를 제거해 필요 부품을 제작하면서 각기 다른 형상, 마감, 공차를 낳습니다. 각 공정은 장단점이 있어 특정 작업에 적합합니다. 가공 기술 발전으로 공정 간 경계가 모호해졌지만, 이 글에서는 밀링과 터닝을 명확한 별개 원리로 간주하고 단순하게 설명하겠습니다. 차이점을 보기 전, 밀링과 터닝의 유사점부터 살펴보겠습니다. 둘 다 절삭 제조로, 고체 블록의 층을 제거해 의도한 제품을 성형합니다. 이는 층을 쌓아 올리는 적층 제조와 대비됩니다. 터닝과 밀
협동로봇과 그 장점 협동로봇(cobots)은 인간 직원과 안전하고 효과적으로 나란히 작업할 수 있도록 설계된 로봇의 하위 집합입니다. 로봇이 인간으로부터 많은 노동집약적이고 잠재적으로 위험한 작업을 넘겨받으면, 직원들은 회사에 더 높은 가치를 창출하는 활동으로 전환될 수 있습니다. 로봇 사용은 작업자에게도 가치를 제공합니다. 더 의미 있고 복잡한 작업에 종사하게 되어 과도 사용 부상, 동기 부족, 이직 가능성을 줄이고 시간을 절약할 수 있습니다. 협동로봇이 어떻게 도울 수 있나요? 가공 활동은 전통적으로 숙련된 작업자의 경계하는