EDM 가공 일반적인 문제 진단: 원인과 해결책
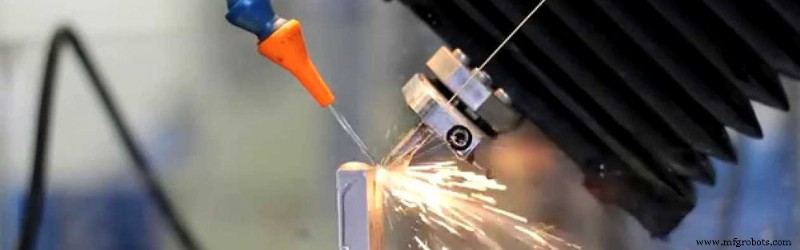
와이어 파손
- 불량한 방전 상태
P 값을 낮추십시오. P 값을 낮춰도 와이어가 계속 파손되면, 와이어가 연속되지 않을 때까지 I 값을 낮추는 것을 고려하십시오. 이 작업은 가공 효율을 감소시킵니다. 와이어가 자주 파손되는 경우, 다음을 참조하여 와이어 파손의 근본 원인을 찾으십시오.
- 플러싱 상태 불량 예를 들어, 상하 노즐을 평판 가공에 사용할 수 없거나, 개방 가공 중일 때 와이어 파손이 주로 가공 영역에서 발생합니다.
P 값을 낮추고 상하 분사 노즐이 손상되었는지 확인하십시오. 손상된 경우 즉시 교체하십시오.
- 전도 블록 심한 마모 또는 오염 와이어 파손이 주로 전도 블록 근처에서 발생합니다.
전도 블록을 회전하거나 교체하고 청소하십시오.
- 가이드 와이어 부분 오염 심함 와이어 긁힘 발생, 주로 가이드 와이어 부분 근처에서 파손됩니다.
가이드 와이어 부품을 청소하십시오.
- 과도한 텐션
매개변수에서 와이어 텐션 FW를 낮추십시오. 특히 테이퍼 절단 시 중요합니다.
- 전극 와이어 및 공작물 재질 품질 문제
전극 와이어를 교체하고, 와이어가 연속될 때까지 P와 I 값을 낮추십시오.
- 폐사 버킷의 폐사가 넘쳐 기계나 바닥면에 접촉하여 단락 발생 보통 가공 시작 직후에 파손됩니다.
넘친 폐사를 버킷에 다시 넣고, 폐사 버킷을 제때 청소하십시오.
- 테이크업 휠에서 와이어 파손
테이크업 휠의 와이어 압착 비율을 확인하십시오. 표준값은 1:1.5~1.6입니다.
- 전도 블록 냉각수 부족 보통 와이어 파손이 전도 블록 근처에서 발생합니다.
냉각수 회로를 확인하십시오.
- 탈이온수 전도도 과다 보통 와이어 파손이 가공 영역에서 발생합니다.
물의 전도도를 확인하십시오. 허용 범위를 벗어나면 수지를 제때 교체하십시오.
- 탈이온수 품질 불량 보통 와이어 파손이 가공 영역에서 발생합니다.
물탱크의 물이 탁하거나 악취가 나거나, 기계에 공급되는 순수에 문제가 있으면 물탱크를 제때 청소하고 필터 페이퍼 코어를 교체하십시오.
- 와이어 파손, 하부 헤드 세라믹 가이드 휠에 폐사 내장 또는 가이드 휠 베어링이 유연하게 회전하지 않음
세라믹 가이드 휠을 청소하고 재조정 및 설치하며, 필요시 가이드 휠 베어링을 교체하십시오.
- 밸런스 휠 진동 과다로 와이어 이송 불량
와이어 속도를 보정하고 텐션미터로 와이어 텐션을 보정하십시오.
가공 속도 저하
- 표준 공정 미준수, 상하 노즐이 공작물에서 0.1mm 이상 이격
가능한 한 평판 가공을 수행하십시오.
- 생성된 공정 파일이 올바르지 않음
관련 가공 요구사항을 정확히 입력하고 합리적인 공정 문서를 생성하십시오.
- 가공 매개변수 수정, 특히 P와 I 값을 너무 많이 낮춰 가공 속도 대폭 감소
방전 공정 매개변수를 합리적으로 수정해야 합니다.
- 플러싱 상태가 표준 플러싱 압력에 미달
평판 가공이 불가능한 경우, 가공 속도를 정확히 이해해야 합니다.
- 공작물 변형으로 가공 중 방전 상태 불안정, 특히 트리밍 시
공정을 합리적으로 배치하여 재료 변형을 제어하십시오.
- 매개변수에서 ACO(자동 공정 최적화) 선택 시, 불안정한 가공에서 효율 저하
안정적인 절단 시 ACO 기능을 해제할 수 있습니다.
- 코너가 많은 공작물, 고정밀 매개변수 사용 시 정밀도 향상되나 효율 저하
코너 전략의 STR 값을 적절히 낮추면 가공 속도를 높일 수 있습니다.
- Mode 30 가공, 방전 안정성 불량으로 속도 저하
매개변수 UHP를 2 증가시키십시오.
- 트리밍 속도 저하
각 절단의 상대 가공량을 더 작게 변경할 수 있습니다. 1차 트리밍 속도를 높이려면 메인 컷의 오프셋을 0.005~0.01mm 줄이십시오.
- 메인 컷 효율이 이전보다 낮음
기계 도구를 제때 유지보수하십시오.
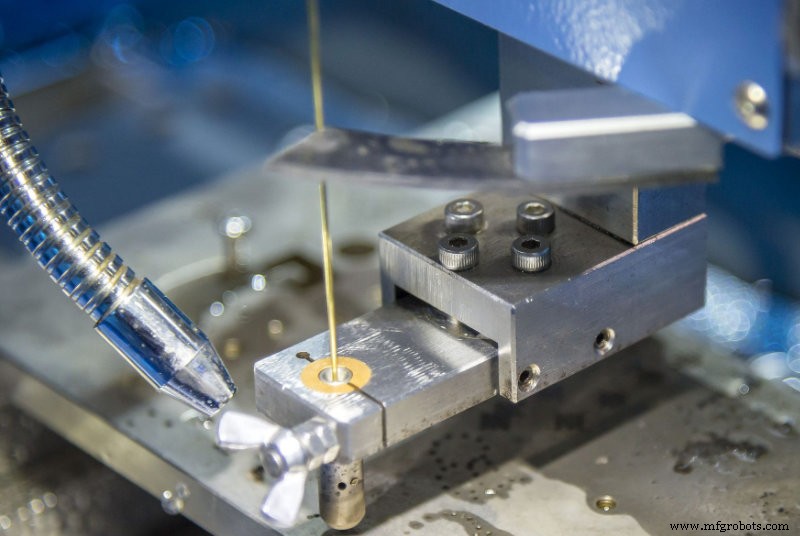
표면 와이어 자국
- 전극 와이어 품질 문제
정품 소모품 사용을 권장합니다.
- 공작물 재질 문제 또는 불순물 함유
공작물 재질을 교체하십시오.
- 공작물 내부 조직의 국부적 내부 응력 방출로 개별 위치에 와이어 자국 발생
가공 공정을 최적화하여 재료의 내부 응력과 변형을 줄이십시오.
- 작동유 온도 과다 또는 온도 변화 심함
냉동기를 사용하여 액체 온도를 제어하고 적절한 주변 온도를 유지하십시오.
- 기계 외부 환경 열악, 진동 큼
기계 외부 환경을 개선하십시오.
- 전도 블록 심한 마모
전도 블록을 회전하거나 교체하십시오.
- 상하 전도 블록 냉각수 부족
관련 부품을 청소하십시오.
- 가이드 와이어 오염 심함
가이드 와이어 부분을 유지보수하십시오.
- 작동유 오염 심함
액체 탱크와 물탱크를 청소하고 작동유를 교체하십시오.
- 방전 상태 안정 여부 관찰, 트리밍 시 단락 후퇴 현상 발생 여부 확인
트리밍 시 단락이 발생하면 UHP 값을 1~2 증가시키십시오.
- 트리밍 시 방전 전류와 전압이 정상이나 속도 매우 낮음
상대 오프셋을 줄일 수 있습니다.
- 플러싱 상태 불량, 표준 플러싱 압력과 분사 형태 미달
상하 노즐 손상 여부 확인, 손상 시 즉시 교체하십시오.
- 와이어 텐션 불안정
와이어 속도와 텐션을 보정하십시오.
표면 미광택
- 상대 오프셋이 너무 작음
상대 오프셋을 적절히 늘리십시오.
- 공작물 재질 변형으로 트리밍 시 절단 속도 불균일
공정을 합리적으로 배치하여 재료 변형을 줄이십시오.
- 전극 와이어 품질 불량, 정품 소모품 사용 권장
- 가이드 와이어 오염 심함
가이드 와이어 부분을 유지보수하십시오.
- 전도 블록 심한 마모, 회전 또는 교체
- 공정 매개변수 잘못 선택
관련 가공 요구사항을 정확히 입력하고 합리적인 공정 문서를 생성하십시오.
- 플러싱 상태 불량, 표준 플러싱 압력과 분사 형태 미달
상하 노즐 손상 여부 확인, 손상 시 즉시 교체하십시오.
절단 형상 오차 대
- 코너 절단 시 전극 와이어 지연으로 코너 붕괴 발생
코너 정밀도 요구사항이 높은 공작물은 코너 전략이 있는 매개변수를 선택하십시오.
- 대형 공작물 가공 시 변형 감소를 위한 공정 개선
(A) 다이:
메인 컷을 두 번 수행, 첫 번째 메인 컷에서 한 쪽 보상량을 0.1~0.2mm 늘려 응력 방출 후, 두 번째 메인 컷에서 표준 오프셋 사용.
(B) 펀치:
1) 두 개 이상의 임시 스테이 예약, 프로그래밍 시 개방 가공 사용.
2) 합리적인 시작 위치와 지지 위치 배치. 가급적 구멍 뚫기 후 가공, 재료 외부에서 직접 절단하지 않기.
- 와이어 수직도 불량
와이어 보정을 다시 수행하십시오.
- 기계 외부 환경 열악, 진동 큼
기계 외부 환경을 개선하십시오.
- 전극 와이어 및 공작물 재질 품질
정품 소모품과 품질 좋은 재료 사용 권장.
- 공작물 클램핑 위치와 상하 노즐 거리 과다
클램핑 방식 조정.
- 와이어 속도 또는 텐션 불안정
와이어 속도와 텐션 조정 또는 보정.
- 플러싱 조건 대폭 변화로 와이어 진동 대
상하 분사 노즐 확인, 손상 시 즉시 교체.
- 기계 축과 상하 암 충돌로 기계 정밀도 변화
축 또는 상하 암 충돌로 정밀도 이상 시 서비스 담당자에게 수리 의뢰.
공작물 오목 또는 볼록
- 공작물 중앙 오목: 메인 컷과 트리밍 매개변수의 Ssoll 값 감소, 와이어 속도와 텐션 증가, 마지막 컷 정속 절단 속도 증가, 트리밍 1과 메인 컷 간 상대 오프셋 증가
- 공작물 중앙 볼록: 공작물 중앙 오목 가공 방법의 반대
직선체 양단 차이
- 전극 와이어 품질 불량
정품 소모품 사용 권장.
- 매개변수 최적화
1) 와이어 속도 증가 및 텐션 약간 증가.
2) 매개변수 CCON 조정.
3) 프로그래밍 시 테이퍼 보상 추가.
다이 절단 모서리 와이어 자국
- 아크 진입-아크 퇴출 방식 채택
프로그래밍 시 아크 진입-아크 퇴출 방식 채택, 아크 크기 0.5mm.
- 진입-퇴출 점 분리 방식 채택
프로그래밍 시 각 진입 점을 서로 다른 위치로 설정하여 같은 점으로 진입/퇴출하지 않게 함.



