머시닝 센터 공작물 변형 이해와 극복
기계 가공에서 유사성 개념은 치명적입니다. 비슷해 보이는 제품이 다른 제품과 조합되면 결함이 계속 확대되어 공장 가공 품질이 고정밀 제조 요구사항을 충족하지 못합니다. 공작기계 머시닝 센터에서 공작물 변형 문제가 더 해결하기 어렵다는 걸 알기에, 먼저 변형 원인을 분석하고 대책을 세워야 합니다.
1. 공작물 소재와 구조가 변형에 미치는 영향
변형량은 형상 복잡도, 종횡비, 벽 두께에 비례하고, 소재 강성과 안정성에 비례합니다. 따라서 부품 설계 시 이러한 요인이 공작물 변형에 미치는 영향을 최대한 줄여야 합니다. 특히 대형 부품 구조에서 구조가 합리적이어야 합니다. 가공 전 블랭크 경도, 기공 등 결함을 엄격히 통제해 블랭크 품질 보장과 공작물 변형 감소.
2. 공작물 클램핑으로 인한 변형
지그 사용 시 올바른 클램핑 포인트 선택 필요. 클램핑 포인트 위치에 따라 적절한 클램핑 힘 선택.
클램핑 포인트와 지지점을 최대한 일치시켜 클램핑 힘이 지지에 작용하게 하고, 클램핑 포인트는 가공면에 최대한 가깝게, 클램핑 변형 유발하지 않는 위치 선정.
공작물에 여러 방향 클램핑 힘이 작용할 때 클램핑 힘 순서 고려.
클램핑 힘은 공작물과 지지체 접촉 위해 먼저 작용, 너무 크지 않게. 절삭력 균형 잡는 주 클램핑 힘은 나중에 작용.
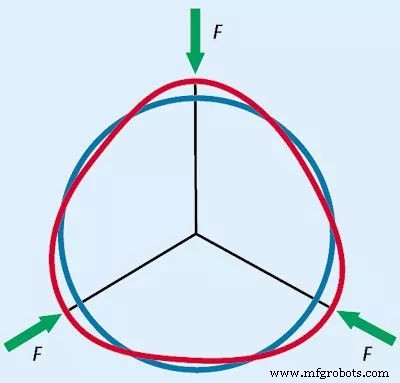
공작물과 지그 간 접촉 면적 확대 또는 축 방향 클램핑 힘 사용.
부품 강성 증가는 클램핑 변형 해결에 효과적이지만, 얇은 벽 부품 형상/구조 특성상 강성이 낮습니다. 이렇게 클램핑 힘 작용 시 변형 발생.
공작물과 지그 간 접촉 면적 확대는 클램핑 시 공작물 변형 효과적 감소.
예: 얇은 벽 부품 밀링 시 다수 탄성 압판 사용해 접촉 부위 힘 면적 증가. 얇은 벽 슬리브 내경/외경 선삭 시 단순 분할 전이 링, 탄성 맨드렐, 풀아크 조 등 사용해 공작물 클램핑 시 접촉 면적 증가. 이 방법은 클램핑 힘 견디기 유리해 부품 변형 방지.
축 방향 클램핹 힘 채택도 생산에서 널리 사용.
특수 지그 설계/제작으로 클램핑 힘이 단면 작용하게 해 얇은 벽과 낮은 강성으로 인한 공작물 굽힘 변형 해결.
3. 공작물 가공으로 인한 변형
절삭 중 절삭력에 의해 공작물이 힘 방향으로 탄성 변형 발생. 우리가 흔히 '칼 물림'이라 부르는 현상. 이에 대응해 공구 측 대책 필요. 정삭 시 공구는 날카로워야 함. 한편으로는 공구와 공작물 간 마찰 저항 감소, 다른 한편으로는 공작물 절삭 시 공구 방열 능력 향상으로 공작물 잔류 내부 응력 감소.
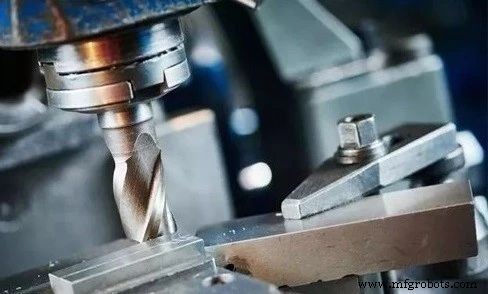
예: 얇은 벽 부품 대형 평면 밀링 시 단날 밀링 사용.
공구 파라미터로 큰 진입각과 큰 경사각 선택. 목적은 절삭 저항 감소. 이런 공구는 가볍게 절삭해 얇은 벽 부품 변형 감소로 생산 현장 널리 사용. 얇은 벽 부품 선삭 시 합리적 공구 각도는 선삭 절삭력, 선삭 중 열변형, 공작물 표면 미시 품질에 매우 중요. 공구 경사각 크기가 절삭 변형과 공구 경사각 날카로움 결정. 큰 경사각은 절삭 변형과 마찰 감소하지만, 너무 크면 공구 쐐기각 감소로 공구 강도 약화, 공구 방열 불량, 마모 가속.
일반적으로 강소재 얇은 벽 부품 선삭 시 경사각 6°~30° 고속도 공구, 경사각 5°~20° 초경 공구 사용. 공구 후퇴각 크면 마찰 작고 절삭력 감소하지만, 너무 크면 공구 강도 약화. 얇은 벽 부품 선삭 시 고속도강 선삭 공구 후퇴각 6°~12°, 초경 공구 4°~12°, 큰 후퇴각은 정삭용, 작은 후퇴각은 황삭용. 얇은 벽 부품 내외경 선삭 시 큰 진입각 선택과 올바른 공구 선택이 공작물 변형 대처 필요조건.
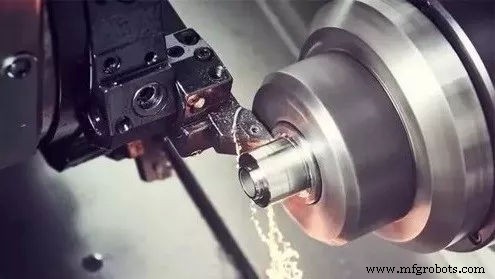
공구와 공작물 간 마찰 발열도 가공 중 공작물 변형 유발, 그래서 고속 절삭 자주 선택.
고속 가공에서 칩이 상대적으로 짧은 시간에 제거되므로 절삭열 대부분이 칩에 의해 제거되어 공작물 열변형 감소. 둘째, 고속 가공에서 절삭층 소재 연화도 감소. 부품 가공 변형 감소, 치수/형상 정밀도 보장에 도움. 또한 절삭유는 주로 절삭 과정 마찰 감소와 절삭 온도 저하용. 절삭유 합리적 사용은 공구 내구성, 가공 표면 품질, 가공 정밀도 향상에 중요 역할. 따라서 부품 변형 방지 위해 충분한 절삭유 합리적 사용 필수.
가공 중 합리적 절삭량 사용은 부품 정밀도 보장 핵심 요소.
고정밀 요구 얇은 벽 부품 가공 시 일반적으로 대칭 가공 채택해 양측 대향면에 발생한 응력 균형 잡아 안정한 상태 만들고, 가공 후 공작물 평활. 하지만 어느 공정에서 큰 절삭량 취하면 인장 응력과 압축 응력 균형 상실로 공작물 변형.
선삭 중 얇은 벽 부품 변형은 다면적. 공작물 클램핑 시 클램핑 힘, 절삭 시 절삭력, 공작물이 공구 절삭 방해 시 발생 탄성/소성 변형, 절삭 영역 온도 상승 열변형. 따라서 황삭 시 절삭 깊이와 이송 더 크게, 정삭 시 절삭 깊이 일반적으로 0.2~0.5mm, 이송 0.1~0.2mm/r 또는 더 작음, 절삭 속도 6~120m/min, 정삭 선삭 시 절삭 속도 최대한 높지만 너무 높지 않게. 합리적 절삭량 선택으로 부품 변형 감소 목적 달성.
4. 가공 후 응력과 변형
가공 후 부품 자체에 내부 응력 존재. 이 내부 응력 분포는 상대적 균형 상태. 부품 형상 상대적 안정. 하지만 일부 소재 제거와 열처리 후 내부 응력 변화. 이때 공작물은 힘 균형 다시 찾아야 하니 형상 변함.
이런 변형 해결 위해 열처리로 교정할 공작물을 일정 높이로 쌓고, 일정 툴링으로 직선 상태 압착 후 툴링과 공작물 함께 가열로 투입. 부품 소재별 상이한 가열 온도와 시간 선택.
열교정 후 공작물 내부 조직 안정. 이때 공작물은 더 높은 직진도 가질 뿐 아니라 가공 경화 현상도 제거되어 추가 정삭 가공에 더 편리. 주물은 시효 처리해 내부 잔류 응력 제거 시도, 변형 후 가공법 즉 황삭-시효-재가공 사용.
대형 부품은 프로파일링 가공 필요. 즉 공작물 조립 후 변형 예측하고 가공 중 반대 방향 변형 예비해 조립 후 부품 변형 효과적 방지.
요약하면, 변형 쉬운 공작물에 대해 블랭크와 가공 기술에서 대응 대책 채택 필수. 상황별 분석과 적합 공정 루트 모색 필요. 물론 위 방법은 공작물 변형만 추가 감소. 더 정밀한 공작물 얻으려면 지속적 학습, 토론, 연구 필요.



