드릴링, 리밍, 보링, 호닝 차이점과 용도 완벽 가이드
크기와 정밀도 요구사항에 따라 고체 표면 매크로 사이즈 홀 가공에는 여러 다른 금속 절삭 작업이 필요합니다. 드릴링, 보링, 리밍, 호닝은 제조 기업이 사용하는 일반적인 공정입니다. 모든 공정은 어느 정도 공작물에 새 구멍을 만들거나 기존 구멍을 수정하는 것을 포함합니다. 드릴링은 구멍 뚫기 공정이고, 보링은 기존 구멍 직경 확대. 리밍과 호닝은 기존 구멍 표면 마감과 공차 개선에 사용됩니다. 다음 섹션에서는 드릴링, 리밍, 보링, 호닝 공정 유사점과 차이점을 논의합니다.
드릴링(Drilling)
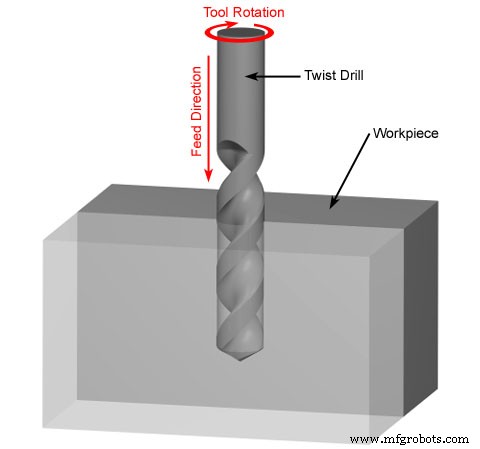
드릴링 정밀도는 낮으며 일반적으로 IT13~IT11, 표면 거칠기도 상대적으로 커서 Ra 보통 50~12.5μm. 하지만 드릴링 금속 제거율 높고 절삭 효율 높습니다. 드릴링은 주로 품질 요구사항 낮은 홀 가공에 사용: 볼트 구멍, 나사 바닥 구멍, 오일 홀 등. 높은 가공 정밀도와 표면 품질 요구 홀은 후속 공정에서 리밍, 보링, 연삭으로 실현해야 합니다.
드릴링 기술적 특징:
1. 드릴 비트 편향 쉬움
드릴링 머신에서 드릴링 시 구멍 축 중심 어긋남과 비직진 발생 쉬움. 단 구멍 직경 큰 변화 없음. 선반에서 드릴링 시 구멍 직경 변화 쉬움. 단 구멍 축 여전히 직선. 따라서 드릴링 전 단면 가공, 센터 드릴로 테이퍼 구멍 예비 드릴링으로 드릴 센터링 용이. 소구멍, 깊은 구멍 드릴링 시 구멍 축 중심 편향과 비직진 방지 위해 공작물 회전 방식 드릴링 최대한 사용.
2. 구멍 직경 확대 쉬움
드릴링 시 드릴 비트 두 절삭날 반경 방향 힘 불균등으로 구멍 직경 확대. 수평 선반 드릴링 시 절삭 편차도 구멍 직경 확대 중요 원인. 또한 드릴 비트 방사 런아웃도 구멍 직경 확대 원인.
3. 구멍 표면 품질 나쁨
드릴링 칩 상대적으로 넓고 나선형으로 구멍 안으로 강제 유입. 흘러나올 때 구멍 벽과 마찰해 가공면 긁힘.
4. 드릴링 시 큰 축 방향 힘
주로 드릴 끌날 때문. 따라서 드릴링 직경 d>30mm 시 일반적으로 2회 드릴링. 첫 번째 (0.5~0.7)d 드릴링, 두 번째 요구 구멍 직경까지 드릴링. 두 번째 끌날 절삭 불참으로 더 큰 이송 사용 가능해 구멍 표면 품질과 생산성 향상.
리밍(Reaming)
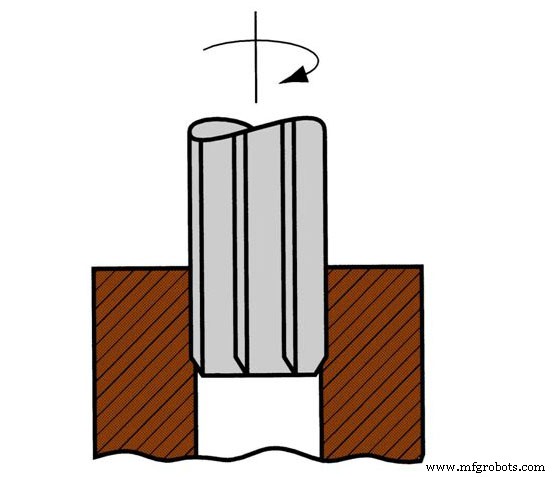
리밍은 회전 절삭 공구를 사용하여 공작물 기존 구멍 내벽을 매끄럽게 만드는 절삭 공정입니다. 리밍용 회전 절삭 공구를 리머(Reamer)라고 합니다. 드릴 비트처럼 리머도 공작물에서 소재 제거 가능. 하지만 리머 제거량은 드릴 비트보다 훨씬 적음. 리밍 주목적은 기존 구멍 내 매끄러운 벽 생성.
리밍은 반정삭(리밍 또는 반정삭 보링) 기반 홀 마감 공법. 연삭과 보링 비교 시 리밍 생산성 높고 홀 정밀도 쉽게 보장. 하지만 리밍은 홀 축 위치 오차 수정 불가. 홀 위치 정밀도는 이전 공정에서 보장해야 함. 리밍 홀 크기 공차 IT9~IT6, 표면 거칠기 Ra 3.2~0.2μm 달성 가능.
보링(Boring)
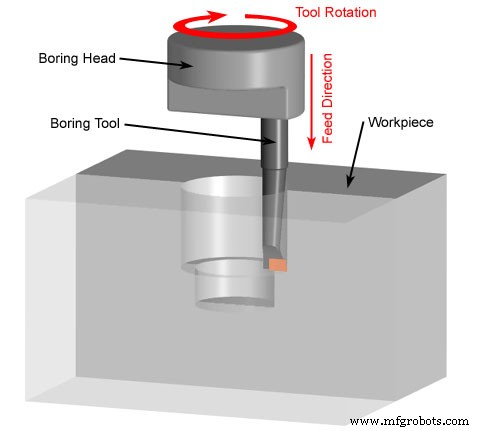
보링은 단일 절삭 공구 또는 보링 헤드를 사용하여 공작물 기존 구멍 확대하는 절삭 공정. 이는 공작물에 초기 구멍 생성하는 드릴링과 뚜렷한 대조.
보링 홀 직경은 공구 크기 제한 없음. 보링 오차 수정 능력 강함. 다중 절삭으로 원구멍 축 편차 오차 수정 가능. 보링 홀은 위치결정면과 일치. 높은 위치결정 정밀도.
보링 가공 범위 매우 넓어 다양한 크기, 다양한 정밀도 홀 가공 가능. 대직경, 치수 및 위치 정밀도 요구 홀과 홀 시스템에 보링은 좋은 가공 방법. 보링 정밀도 IT9~IT7, 표면 거칠기 Ra 3.2~0.8μm. 보링 머신, 선반, 밀링 머신 등 다양한 공작기계 사용 가능. 유연성 강하고 생산 응용 넓음.
보링 공정 특징
(1) 보링 적응성 강함
보링은 드릴링, 주조, 단조 구멍 기반으로 수행 가능. 달성 가능한 치수 공차 등급과 표면 거칠기 값 범위 넓음. 소구멍, 깊은 구멍 제외 거의 모든 직경, 모든 구조 타입 구멍 보링 가능.
(2) 보링 품질 제어 어려움
보링은 원구멍 위치 오차 효과적 수정 가능하지만 보링 바 직경이 구멍 직경 제한받아 강성 일반적으로 나쁨. 휨과 진동 쉬워 보링 품질 제어(특히 가늘고 긴 구멍) 리밍만큼 편리하지 않음.
(3) 보링 생산성 낮음
보링은 공구봉 휨 변형 줄이기 위해 작은 절삭깊이와 이송으로 다중 패스 필요. 보링/밀링 머신 보링 시 보링 공구 보링 바 방사 위치 조정 필요. 조작 복잡하고 시간 소요.
(4) 보링 단품/소량생산 다양한 부품 홀 가공 널리 사용
대량생산 시 브래킷, 박스체 베어링 홀 보링에는 보링 다이스 필요.

(출처: https://thehemloft.com/drilling-vs-boring-vs-reaming/)
호닝(Honing)
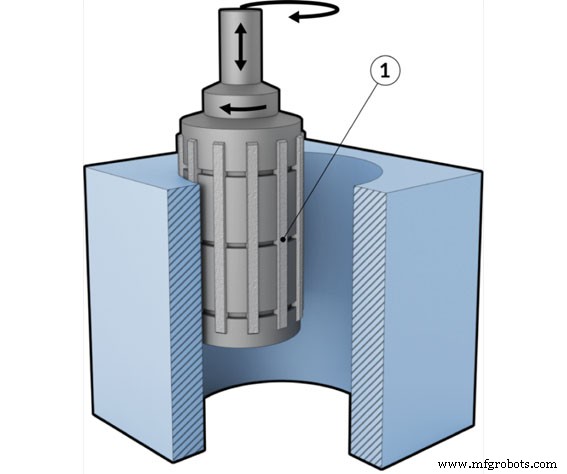
호닝은 호닝 헤드에 호닝 스틱을 장착해 홀 연마. 호닝 적용 범위 넓음. 주철, 경화/비경화 강, 청동 등 가공 가능. 하지만 오일스톤 막기 쉬운 소성 금속 가공 부적합. 호닝 가공 직경 Φ5~Φ500mm, L/D>10 깊은 구멍도 가공 가능. 따라서 엔진 실린더, 유압 실린더, 각종 통구멍 가공에 널리 사용.
호닝 공정 특징
- 호닝으로 더 높은 치수 정밀도와 형상 정밀도 달성 가능. 가공 정밀도 IT7~IT6. 홀 원통도와 원형도 오차 제어 가능. 하지만 호닝은 가공 홀 위치 정밀도 개선 불가.
- 호닝으로 높은 표면 품질 획득. 표면 거칠기 Ra 0.2~0.025μm. 표면 금속 변질 결함층 깊이 매우 작음(2.5~25μm).
- 연삭 속도 비교 시 호닝 헤드 원주 속도 높지 않음 (VC=16~60m/min). 하지만 호닝 벨트와 공작물 접촉 면적 크고 왕복 속도 높음(VA=8~20m/min)으로 호닝 효율 여전히 상대적 높음.



