API 원심 펌프 베어링 윤활 최적화: 검증된 모범 사례
오늘날 석유화학 및 천연가스 설비에서 회전 설비, 특히 API 원심 펌프의 평균 수리 간격(MTBR) 연장은 최우선 과제입니다. 윤활 효과 극대화가 이 MTBR 목표 달성에 직접 기여합니다.
서론
이 글은 수평 API(미국 석유 산업) 공정 펌프에 초점을 맞추지만, 개념은 ANSI 정격 장치에도 광범위하게 적용됩니다. 수많은 연구가 조기 베어링 고장의 주원인을 부적절한 윤활로 지목하며, 한 조사에서는 50%의 손상이 결함 있는 윤활 관행 때문이라고 지적합니다. 불량 윤활은 네 가지 흔한 실패로 분류됩니다:
- 잘못된 윤활유 종류
- 잘못된 윤활유 양
- 오염된 윤활유
- 윤활유 열화
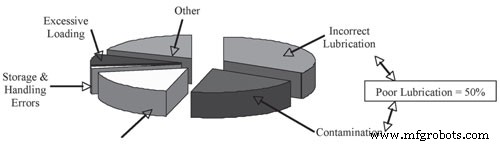 그림 1: 일반적인 베어링 고장 원인
API 표준 610은 정격 조건에서 연속 운전 시 최소 L10 베어링 수명 25,000시간, 최대 하중·속도에서 최소 16,000시간을 명시합니다. 연간 80% 가동률(292일) 가정 시 최소 기대 L10 수명은 각각 약 3.5년과 2.2년입니다. 결함 윤활로 베어링의 50%가 피로 전에 고장날 수 있으며, 설치 후 몇 시간, 1년 후, 또는 피로 직전에 발생할 수 있습니다. 윤활의 5R(Right lubricant, Right quantity, Right location, Right time, Right quality) 준수로 수명 연장이 가능합니다.
윤활유 선택
공정 펌프의 마찰 방지 베어링은 그리스, 미네랄 오일, 합성 오일로 윤활될 수 있습니다. 오일(또는 그리스의 오일 성분)의 주기능은 구름 요소와 궤도 분리, 슬라이딩 면 윤활, 부식 보호, 냉각 보조입니다.
점도가 가장 중요한 특성입니다. 속도, 운전 온도, 하중에 맞는 올바른 점도 사용으로 이동 부품 간 완전한 유막 형성을 보장합니다. 잘못된 점도는 하중 지지 능력 저하, 유막 박막화, 희생적 접촉을 초래할 수 있습니다. 점도는 하중, 온도, 물, 오염물, 화학적 열화에 따라 변합니다. OEM 운전 매뉴얼의 점도 권장사항을 참조하고, 점도가 온도 상승에 따라 떨어지므로 섬프 온도를 모니터링하세요.
 표 1: 펌프용 볼 베어링 SKF 권장사항
공정 펌프 오일은 일반적으로 ISO 46, 68, 100(40°C에서 센티스토크 단위 운동 점도)입니다. 탄화수소 오일이 일반적이지만, 온도 변동이 100°C(212°F)를 초과하는 곳에서는 미네랄 오일 산화가 고온에서 가속되므로 합성 오일이 선호됩니다.
윤활유 양
적절한 윤활유 선택 후 올바른 양 결정이 필수적입니다. 베어링 하우징 설계와 의도된 오일 레벨 이해가 첫걸음입니다.
설계 기반 오일 레벨
수평 공정 펌프의 일반적인 윤활 방식:
- 그리스(주로 저마력 장치)
- 오일 스플래시(직접 접촉, 오일 링, 플링거)
- 순수 오일 미스트
- 퍼지 오일 미스트
직접 접촉 스플래시는 축이 얇은 오일 막을 통과하며 회전하는 방식입니다. 베어링은 최하단 구름 요소 직경의 절반 이상 잠기지 않아야 합니다. 오일 링은 직접 접촉 없이 스플래시 윤활을 제공해 고속·고하중에 적합합니다. 플링거 디스크는 축에 부착돼 약 3/8인치 일관된 침수를 허용하며 비슷하게 작동합니다.
 그림 2: 펌프 단면도 – 오일 스플래시/직접 접촉
오일 미스트 시스템은 오일을 1~3µm 방울로 분무해 기류로 베어링 하우징에 이송합니다. 순수 미스트는 저장소 없이 압력으로 오일을 공급하는 반면, 퍼지 미스트는 저장소를 포함하고 추가 스플래시 윤활을 위해 플링거나 링을 통합할 수 있습니다.
낮은 vs 높은 오일 레벨
낮은 오일 레벨은 유막 강도를 약화시켜 스키딩(skidding), 열 폭주, 파멸적 고장을 유발합니다. 높은 레벨은 과도한 산화, 공기 혼입, 씰 누유를 초래합니다. 어느 극단도 용인되어선 안 됩니다.
적정 레벨 유지
오일 섬프 윤활은 레벨이 허용 범위 내(임계적으로 낮지도, 과도하게 높지도 않게)에만 머물면 됩니다. 구체적 범위는 OEM 매뉴얼 참조, 하우징의 표시나 태그로 시각적 확인 활용.
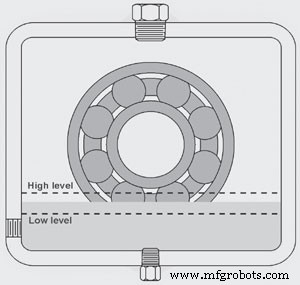 그림 3: 일반적인 오일 레벨 상태
가장 일반적인 해결책은 정수위 오일러(constant-level oiler)입니다. 일단 설정하면 누유나 벤팅으로 손실된 오일을 자동 보충해 안정적 섬프 레벨을 유지합니다. 불스아이(bull's-eye) 포트나 사이트 게이지(sight gauge)로 시각 확인 가능.
오염 관리
오염물(입자, 수분, 비호환 유체, 공기)은 조기 베어링 마모의 주요 원인입니다. 입자는 국소 압력과 마모성 손상 유발, 수분은 유막 약화로 부식·캐비테이션·산화 유도, 공기는 유막 강도 저하와 산화 촉진.
오염원은 세 범주로 나뉩니다:
- 발생(길들이기 마모, 오일 링 침식)
- 외부 유입(압력 차이, 환경 유입)
- 유지보수 유발(부적절한 보관, 주입)
자기 씰이나 페이스 씰 같은 효과적 씰링, 래버린스형 베어링 아이솔레이터, 비벤트 오일러가 유입을 크게 줄입니다. 시동·정지 시 적절한 벤팅과 압력 평형화로 섬프를 추가 보호합니다.
윤활유 열화
모든 오일은 시간이 지나면 산화되며, 특히 고온에서 심합니다. 8°C(18°F) 상승마다 산화율은 2배가 됩니다. 60°C(140°F) 근처나 이상에서 운전하는 펌프는 온도 제어 없으면 오일 수명이 절반으로 줄 수 있습니다. 오일 온도를 50°C(122°F)로 낮추면 산화를 50% 줄일 수 있습니다.
오일 수명 연장 핵심 전략:
- 올바른 점도 사용
- 고품질 오일 선택
- 적정 오일 양 유지
- 여과와 적절한 취급으로 오일 청결 유지
공기 혼입은 산화의 주요 산소 공급원입니다. 스플래시형 하우징(플링거 링 등)은 특히 공기 혼입에 취약합니다. 과도한 공기는 산가(acid number), 오일 색상, 점도 악화, 부식과 바니싱 촉진.
 그래프 1. 온도 vs. 운전 시간
요약
효과적 윤활은 지식과 실천의 조화입니다. 기초부터 시작하세요:
- 올바른 윤활유 종류와 점도 선택
- 펌프 설계에 맞춘 오일 선택(그리스, 스플래시, 미스트)
- 처방된 오일 레벨 유지—정수위 오일러와 시각 확인 활용
- 오염 최소화: 씰 설계, 벤팅, 보관, 유지보수
- 운전 온도 제어로 산화 지연
- 오일 분석으로 오염물 조기 탐지
- 윤활의 5R을 일관되게 준수
불량 윤활 관행을 제거함으로써 설비는 API 610이 명시한 L10 수명 등급을 신뢰성 있게 달성하고 심지어 초과할 수 있으며, 이로써 MTBR을 연장하고 가동 중단을 줄일 수 있습니다.
참고문헌
- Brandlein, Eschmann, Hasbargen, Weigand. Ball and Roller Bearings, 3rd Edition
- Bloch, Budris. Pump Users Handbook



