레이저 빔 용접 vs 플라즈마 아크 용접: 비교 개요
레이저 빔 용접
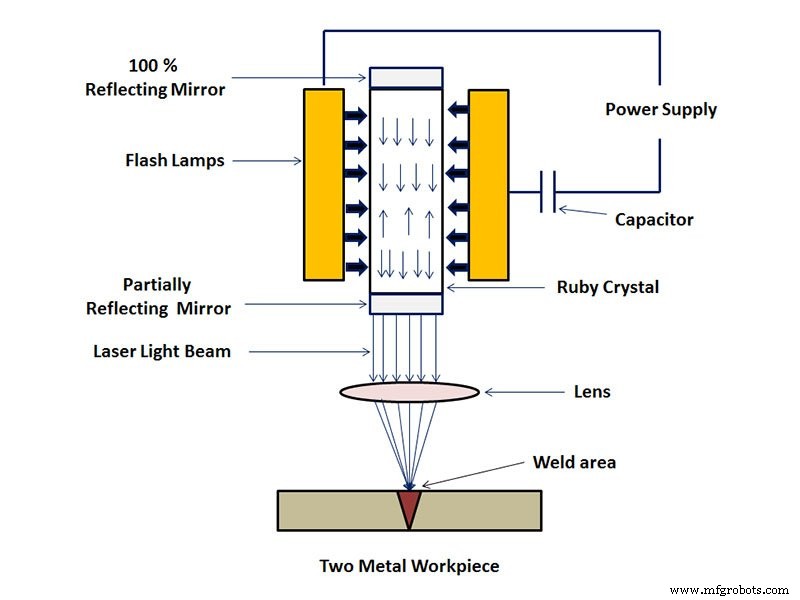
레이저 빔 용접은 고에너지 밀도의 레이저 빔을 열원으로 사용하는 효율적이고 정밀한 용접 방식입니다. 연속 또는 펄스 레이저 빔으로 구현할 수 있습니다. 레이저 용접의 원리는 열전도 용접과 레이저 심용접으로 나뉩니다. 전력 밀도가 104~105 W/cm2 미만이면 열전도 용접으로, 이때는 침투 깊이가 얕고 용접 속도가 느립니다. 반면 전력 밀도가 105~107 W/cm2를 넘으면 금속 표면이 열에 의해 '키홀(keyhole)'이라 불리는 작은 구멍으로 들어가며 심용접이 이루어집니다. 이 경우 빠른 용접 속도와 큰 깊이-너비 비(aspect ratio)가 특징입니다.
레이저 빔 용접은 일반적으로 연속 레이저 빔을 사용해 재료를 접합합니다. 야금학적 물리적 과정은 전자빔 용접과 매우 유사하며, '키홀' 구조를 통해 에너지 변환이 이루어집니다. 충분히 높은 전력 밀도의 레이저 조사로 물질이 증발해 작은 구멍이 생기는데, 이 증기로 채워진 구멍은 흑체처럼 작용해 입사 빔 에너지를 거의 모두 흡수합니다. 구멍 내부 평형 온도는 약 2500℃에 달합니다. 고온 구멍 외벽에서 열이 전달되어 주변 금속이 녹고, 빔 아래 벽 물질의 지속적인 증발로 생성된 고온 증기가 구멍을 채웁니다. 구멍의 네 벽이 용융 금속을 둘러싸고, 액체 금속이 고체 물질을 감싸는 형태가 됩니다(일반적인 용접 공정과 레이저 열전도 용접에서는 에너지가 먼저 공작물 표면에 퇴적된 후 전도로 내부로 전달됩니다). 구멍 벽 외부의 액체 흐름과 벽층의 표면장력은 구멍 내부에서 지속적으로 생성되는 증기압과 동적 평형을 이룹니다. 광선은 지속적으로 작은 구멍으로 들어가고, 구멍 밖의 물질은 지속적으로 흐릅니다. 광선이 이동함에 따라 작은 구멍은 항상 안정된 흐름 상태를 유지합니다. 즉, 작은 구멍과 구멍 벽을 둘러싼 용융 금속이 선행 빔의 전진 속도로 함께 앞으로 이동합니다. 용융 금속이 작은 구멍이 남긴 간격을 채우고 응고하면 용접봉이 형성됩니다. 이 모든 과정이 매우 빠르게 일어나 용접 속도가 분당 수 미터에 쉽게 도달할 수 있습니다.
특징
- 레이저 빔 용접은 융접 방식으로, 레이저 빔을 에너지원으로 용접부에 조사합니다.
- 레이저 빔은 평면 광학소자(거울 등)로 유도한 후 반사 집광소자나 렌즈로 용접부에 투영합니다.
- 비접촉 용접으로 작동 시 압력이 필요하지 않으나, 용융 풀의 산화를 방지하기 위해 불활성 가스가 필요합니다. 경우에 따라 보충 금속(필러 메탈)을 사용하기도 합니다.
- MIG 용접과 결합해 레이저-MIG 복합 용접을 구성하면 큰 침투 깊이를 얻으면서 MIG 용접 대비 열입력을 크게 줄일 수 있습니다.
응용 분야
레이저 용접기 기술은 자동차, 조선, 항공기, 고속철도 등 고정밀 제조 분야에 널리 적용되어 사람들의 삶의 질을 크게 향상시켰으며, 가전 산업을 정밀 엔지니어링 시대로 이끌었습니다.
플라즈마 아크 용접
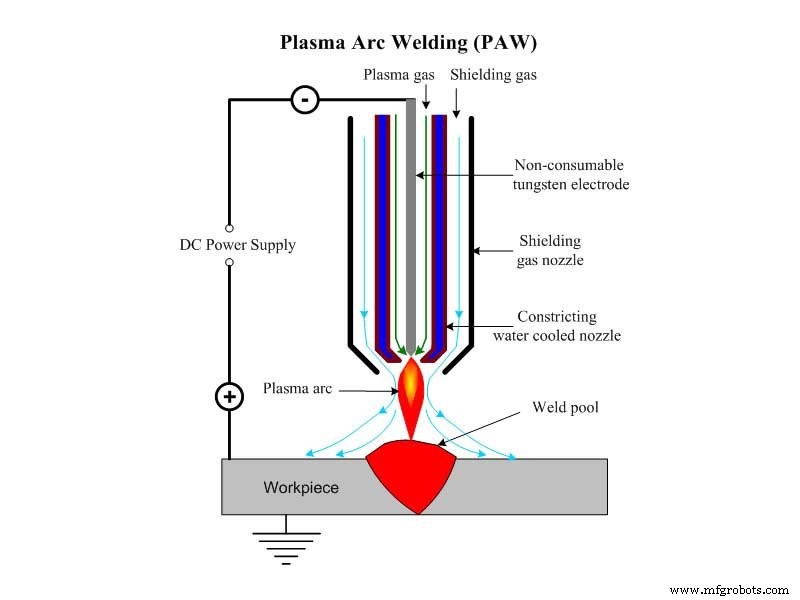
플라즈마 아크 용접은 플라즈마 아크 고에너지 밀도 빔을 용접 열원으로 사용하는 융접 방식입니다. 용접 시 이온 가스(이온 아크 형성)와 차폐 가스(용융 풀과 용접부를 공기의 유해 영향으로부터 보호)는 순수 아르곤을 사용합니다. 전극은 일반적으로 텅스텐 전극을 사용하며, 때로는 금속(용접 와이어)을 채우기도 합니다. 보통 직류 양극 접속 방식(텅스텐 봉을 음극에 연결)을 채택합니다. 따라서 플라즈마 아크 용접은 압축 효과를 가진 텅스텐 가스 차폐 용접의 일종이라 할 수 있습니다.
플라즈마 아크 용접은 에너지 집중, 고생산성, 빠른 용접 속도, 작은 응력 변형, 안정된 전기적 특성 등을 가지며 박판과 박스형 재료 용접에 적합합니다. 특히 내열금속, 산화하기 쉬운 금속, 열에 민감한 금속(텅스텐, 몰리브덴, 구리, 니켈, 티타늄 등) 용접에 매우 적합합니다.
아크의 열로 가스가 해리되고, 고속으로 수냉 노즐을 통과하며 압축되어 에너지 밀도와 해리도가 높아져 플라즈마 아크가 형성됩니다. 일반 아크보다 안정성, 발열량, 온도가 높아 더 큰 침투력과 용접 속도를 가집니다. 플라즈마 아크를 형성하는 가스와 주변 차폐 가스는 일반적으로 순수 아르곤을 사용하며, 공작물 재료 특성에 따라 헬륨, 질소, 아르곤 또는 이들의 혼합 가스를 사용하기도 합니다.
특징
- 마이크로 빔 플라즈마 아크 용접으로 박막과 얇은 판재 용접이 가능합니다.
- 키홀 효과로 단면 용접과 양면 자유 성형이 잘 이루어집니다.
- 플라즈마 아크는 에너지 밀도가 높고 아크 기둥 온도가 높으며 침투 능력이 강해 10~12mm 두께 강재를 비벨링 없이 용접할 수 있습니다. 한 번에 양면 성형이 가능하고 용접 속도가 빠르며 생산성이 높고 응력 변형이 적습니다.
- 장비가 비교적 복잡하고 가스 소모량이 많으며, 간극과 공작물 청결도에 대한 요구가 엄격하고 실내 용접에만 적합합니다.
응용 분야
플라즈마 용접은 산업 생산에 널리 사용되며, 특히 항공우주 및 첨단 군사 기술에 쓰이는 구리 및 구리 합금, 티타늄 및 티타늄 합금, 합금강, 스테인리스강, 몰리브덴 등 금속 용접에 활용됩니다. 예: 티타늄 합금 미사일 껍질, 항공기용 얇은 벽 용기 등.



