


CNC 기계

산업 제조
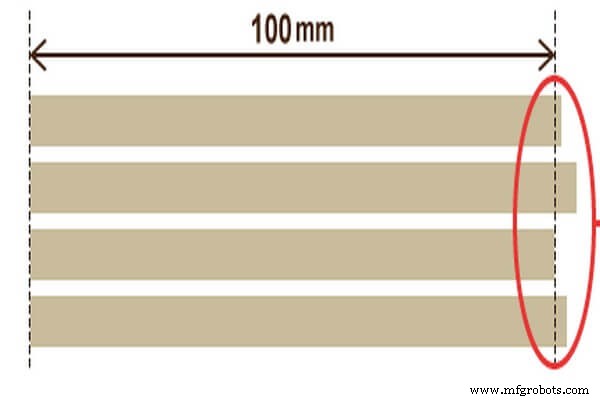
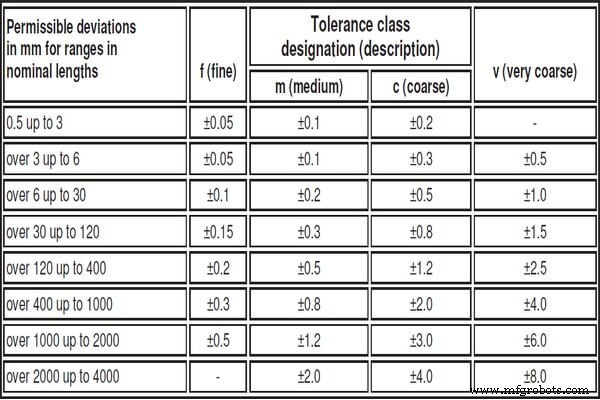
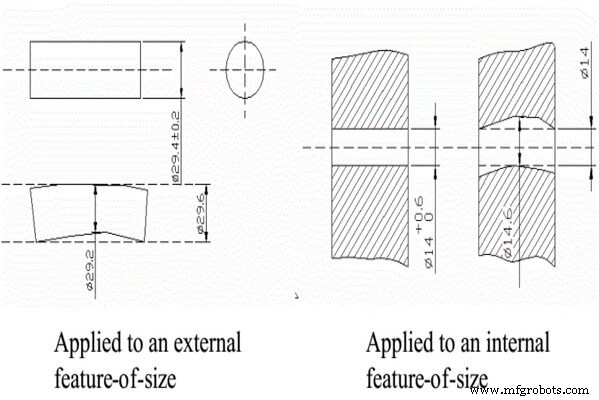
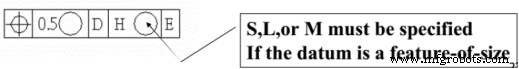
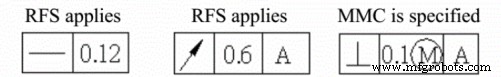
기계 공학과 계기 제조 산업에서 부품과 구성요소의 호환성(Interchangeability)은 동일 사양의 한 로트 부품이나 구성요소가 어떤 선택이나 추가 수리(벤치워크 수리 등) 없이 기계에 장착되어 지정된 성능 요구사항을 충족할 수 있음을 의미합니다. 기계 제조에서 부품의 호환성을 만족시키기 위해서는 생산 부품의 치수가 원하는 공차 한계 내에 있어야 합니다. 이는 부품의 형상, 크기, 정밀도, 성능에 대한 통일된 표준을 정해야 함을 의미합니다. 유사 제품도 합리적인 크기 등급이 필요하여 제품 시리즈를 줄일 수 있는데, 이것이 제품 표준화입니다. 이렇게 하여 규정된 엔지니어링 공차와 끼워맞춤(Fit)의 개념이 탄생했습니다. 100mm 금속 봉을 가공한다고 가정해 봅시다. 모든 봉을 같은 형상으로 가공하려 해도 봉의 크기와 방향 때문에 모든 봉의 제조 정밀도를 정확히 100.00mm로 가공할 수는 없습니다. 설계와 제작 현장에서 이런 편차를 줄이려 노력하지만 여전히 0으로 제어할 수는 없습니다. 이 크기와 형상 편차는 기본적으로 목표값을 중심으로 위아래로 변동합니다. 따라서 금속 봉의 용도에 따라 목표 크기 대비 상한 허용값과 하한 허용값이 결정됩니다. 이 두 값의 차이(허용 범위)를 '공차(Tolerance)'라고 합니다. 간단히 말해, 공차는 가공 공정, 측정 장비 정밀도 등의 영향으로 필연적으로 존재하는 부품의 편차량입니다. 주어진 치수가 적절히 기능하도록 허용되는 변동량입니다. 원하는 공차 범위 내의 부품 치수는 합격입니다. 엔지니어링 공차에는 치수 공차, 형상 공차, 위치 공차가 포함됩니다. 치수 공차는 크기에서 허용되는 변동량입니다. 엔지니어링 공차의 기초입니다. 최대 허용값을 최대 치수(Maximum Dimension)라고 하고, 최소값을 최소 치수(Minimum Dimension)라고 합니다. 공차는 최대 상한 치수와 최소 상한 치수의 대수적 차이의 절대값이자, 상한 편차와 하한 편차의 대수적 차이의 절대값입니다. 공차는 플러스/마이너스 부호가 없는 숫자값이며 0이 될 수 없습니다. 기본 크기가 일정한 경우 치수 공차가 작을수록 치수 정밀도가 높습니다. 규정된 공차는 제조 정밀도 요구사항을 나타내며 가공 난이도를 반영합니다. 직진도는 부품의 직선 요소가 이상적인 직선을 유지하는 상태입니다. 직진도 공차는 실제 선이 이상적인 선에 대해 허용되는 최대 변동량입니다. 즉, 도면에서 실제 선 가공에 허용되는 공차 변동 범위를 제한하는 데 사용됩니다. 평면도는 부품의 평면 요소가 이상적인 평면을 유지하는 상태를 나타냅니다. 흔히 평탄도라고 합니다. 평면도 공차는 실제 면이 이상적인 평면에 대해 허용되는 최대 변동량입니다. 즉, 도면에서 실제 면 가공에 허용되는 공차 변동 범위를 제한하는 데 사용됩니다. 원통도는 부품 요소의 실제 형상이 중심에서 등거리에 있는 상태입니다. 흔히 진원도라고 합니다. 원통도 공차는 동일 단면에서 실제 원이 이상적인 원에 대해 허용되는 최대 변동량입니다. 즉, 도면에서 실제 원 가공에 허용되는 공차 변동 범위를 제한하는 데 사용됩니다. 원통도는 부품의 원통면 윤곽 상의 점이 그 축과 등거리를 유지하는 상태입니다. 원통도 공차는 실제 원통면이 이상적인 원통면에 대해 허용되는 최대 변동량입니다. 즉, 도면에서 실제 원통 가공에 허용되는 공차 허용 범위를 제한하는 데 사용됩니다. 선형 윤곽도는 부품의 주어진 평면 상의 임의 형상 곡선이 이상적인 형상을 유지하는 상태입니다. 선형 윤곽도 공차는 비원형 곡선의 실제 윤곽이 허용되는 변동량입니다. 즉, 도면에서 실제 곡선 가공에 허용되는 공차 변동 범위를 제한하는 데 사용됩니다. 면형 윤곽도는 부품의 임의 형상 면이 이상적인 형상을 유지하는 상태입니다. 면형 윤곽도 공차는 비원형 면의 실제 윤곽이 이상적인 윤곽에 대해 허용되는 변동량입니다. 즉, 도면에서 실제 면 가공 허용 범위를 제한하는 데 사용됩니다. 위치 공차는 특정 요소가 기준(데이텀)에 대해 상대적으로 허용되는 위치 변동의 총량입니다. 엔지니어링 공차의 또 다른 중요한 매개변수입니다. 방향 공차는 기준에 대해 특정 요소가 허용되는 방향 변동의 총량입니다. 이러한 공차에는 평행도, 직각도, 경사도가 포함됩니다. 위치도는 실제 요소를 기준과 연관시키는 데 허용되는 위치 변동의 전체 범위입니다. 이러한 공차에는 동심도, 대칭도, 위치도가 포함됩니다. 회전도는 특정 시험 방법을 기반으로 주어지는 공차 항목입니다. 회전도는 원주 회전도(Circular Runout)와 총 회전도(Total Runout)로 나눌 수 있습니다. 위 형상 및 위치 공차는 통칭하여 기하공차(GD&T, Geometric Dimensioning and Tolerancing)라고 합니다. 기계 도면에서 특정 치수와 특성에 대한 공차 외에, 명시되지 않은 치수들은 일반적으로 특정 표준을 따르도록 요구됩니다. 흔히 사용되는 국제 엔지니어링 공차 표준 DIN ISO 2768을 예로 들면, 일반 치수 공차는 m, 형상 공차는 K입니다. 표시 방법은 ISO 2768-mK입니다. 참고용 선형 치수 공차 등급표는 다음과 같습니다. 이것은 치수 공차와 GD&T가 서로 관련되어야 한다는 요구사항입니다. 포락선 규칙이 적용되는 치수 요소의 실제 공차는 최대 실체 경계(Maximum Material Boundary)를 준수해야 합니다. 즉, 외부 기능 치수는 최대 실체 치수를 초과하지 않아야 하고, 부분 치수는 최소 실체 치수를 초과하지 않아야 합니다. 독립성 원칙은 도면에 주어진 각 크기와 형상이 위치에서 독립적이며 각자의 요구사항을 충족해야 한다는 것입니다. 이는 치수 공차와 형상 공차의 관계가 따라야 할 기본 원칙입니다. 위치 공차의 경우, 치수 요소가 기준(Datum)일 때 특징 제어 프레임(Feature Control Frame)에 S, L, 또는 M이 명시되어야 합니다. 위치 공차 이외의 경우, 수정자가 지정되지 않은 상태에서 공차, 기준 참조, 또는 둘 다에 대해 RFS(Regardless of Feature Size)가 적용됩니다. 적절하고 바람직한 경우 특징 제어 프레임에 MMC(Maximum Material Condition)를 명시해야 합니다. 기계 조립에서 동일 기본 크기의 구멍과 축의 공차대 관계는 끼워맞춤(Fit)이라고 합니다. 구멍과 축의 실제 크기가 조립 후 다르기 때문에 간극(Clearance)이나 간섭(Interference)이 발생할 수 있습니다. 구멍과 축의 끼워맞춤에서 구멍 크기에서 축 크기를 뺀 대수적 차이가 양수면 간극, 음수면 간섭입니다. 간극 또는 간섭의 차이에 따라 끼워맞춤은 세 가지 범주로 분류됩니다. 구멍의 공차대가 축의 공차대 위에 위치하며, 구멍과 축의 어떤 조합도 간극이 있는 끼워맞춤이 됩니다(최소 간극 0 포함). 구멍 공차대가 축 공차대 아래에 위치하며, 구멍과 축의 어떤 조합도 간섭 끼워맞춤이 됩니다(최소 간극 0 포함). 구멍 공차대가 축 공차대와 겹치며, 구멍과 축의 한 조합은 간극 끼워맞춤이 될 수도 있고 간섭 끼워맞춤이 될 수도 있습니다. 적절한 공차 등급을 선택하는 본질은 기계 부품의 작동 요구사항과 가공 공정 및 비용 사이의 모순을 적절히 해결하는 것입니다. 공차 등급 선택의 원칙은 부품의 적용 요구사항을 충족한다는 전제 하에 가능한 한 낮은 공차 등급을 선택하는 것입니다. 정밀 가공 요구사항은 생산 가능성과 조화를 이루어야 합니다. 즉, 감당할 수 있는 공정 기술, 조립 기술, 기존 장비를 사용해야 합니다. 그러나 필요하다면 장비 정밀도를 높이고 공법을 개선하여 제품 정밀도를 보장하는 전략을 채택해야 합니다. 끼워맞춤 치수에 적절한 공차 등급을 선택하는 것은 매우 중요합니다. 여러 경우에 이는 끼워맞춤 부품의 작동 성능, 수명, 신뢰성을 결정하기 때문입니다. 동시에 부품 제조 비용과 생산 효율에도 영향을 미칩니다.엔지니어링 공차(Engineering Tolerance)란?
치수 공차(Dimension Tolerance)
형상 공차(Geometric Tolerance / Shape Tolerance)
(1) 직진도(Straightness)
(2) 평면도(Flatness)
(3) 원통도(Circularity)
(4) 원통도(Cylindricity)
(5) 선형 윤곽도(Profile of a Line)
(6) 면형 윤곽도(Profile of a Surface)
위치 공차(Position Tolerance)
(1) 방향 공차(Directional Tolerance)
(2) 위치도(Location Tolerance)
(3) 회전도(Runout Tolerance)
일반 공차(General Tolerance)
기본 규칙(Fundamental Rules)
규칙 #1 포락선 규칙(Envelope Rule)
규칙 #2 독립성 규칙(Independence Rule)
규칙 #3 위치 공차 규칙(Tolerance of Position Rule)
규칙 #4 위치 공차 외 규칙(Other Than Tolerance of Position Rule)
끼워맞춤(Fits)
헐거운 끼워맞춤(Clearance Fit)
억지 끼워맞춤(Interference Fit)
중간 끼워맞춤(Transition Fit)
공차 등급 선택의 원칙
CNC 기계
드릴 비트는 제품과 재료에 구멍을 뚫는 특수 공구입니다. 다양한 형태, 크기, 치수, 설계 등으로 제공됩니다. 그 결과 다양한 유형의 드릴 비트가 있으며, 각각 고유한 용도를 가지고 있습니다. 드릴 비트 유형이 다양하고 용도가 각각 다르기 때문에 올바른 것을 선택하는 것이 어려울 수 있습니다. 이에 이 글에서는 부품 제조에서 다양한 드릴 비트 유형과 그 용도를 소개합니다. 드릴 비트란? 드릴 비트는 드릴/드릴링 기계에 부착되는 절삭 공구로, 날카로운 절삭 점이 있어 재료나 제품에 구멍을 낼 수 있습니다. 드릴링과 보링에 사용되는
절삭 제조에서 고유한 공정들은 예비 성형 블랭크에서 여분의 재료를 제거해 필요 부품을 제작하면서 각기 다른 형상, 마감, 공차를 낳습니다. 각 공정은 장단점이 있어 특정 작업에 적합합니다. 가공 기술 발전으로 공정 간 경계가 모호해졌지만, 이 글에서는 밀링과 터닝을 명확한 별개 원리로 간주하고 단순하게 설명하겠습니다. 차이점을 보기 전, 밀링과 터닝의 유사점부터 살펴보겠습니다. 둘 다 절삭 제조로, 고체 블록의 층을 제거해 의도한 제품을 성형합니다. 이는 층을 쌓아 올리는 적층 제조와 대비됩니다. 터닝과 밀