


수지

산업 제조
풀트루전 공정*
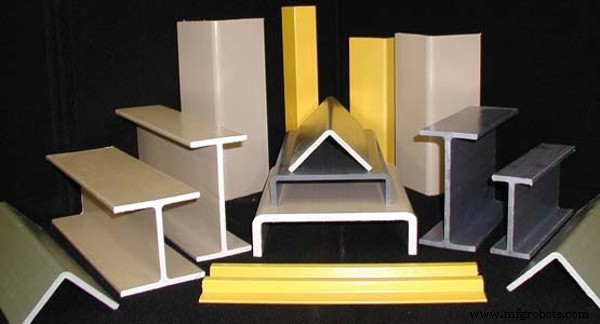
풀트루전은 유리섬유 로빙, 매트, 클로스 등 섬유보강재와 폴리에스터 등 열경화성 수지 매트릭스 결합하는 연속 고속 성형 기법. 선정된 보강재가 레진 욕조 통과하며 완전 함침. 습윤된 섬유가 원하는 형상 성형돼 가열 강철 다이스(die) 속으로 인입. 다이스 내부 온도 정밀 제어로 레진 경화, 래미네이트가 다이 정확한 형상으로 고체화되며 기계가 프로파일 연속 인출.
• 비교불가 설계 유연성: 풀트루전 프로파일 단순~고복잡, 후조립 공정 불필요.
• 일관된 품질: 연속공정으로 길이 변동은 운송 제약만, 단면 전체 균일 색상으로 도장 최소화.
• 최적화 성능: 고성능 보강재 전략적 배치로 용도별 특정 강도 특성 맞춤.
1) 레진 (Resin) – 고성능 폴리에스터 레진에 필러, 촉매, UV안정제, 안료 배합해 섬유 결합 매트릭스 생성, 내식성 등 필요 물성 부여. 각 배합 용도별 맞춤 설계. 로빙과 매트 물성 주도.
2) 로빙 (Roving) – 유리섬유 로빙이 주 종방향 강도 담당. 양과 배치는 설계 단계 결정, 완제품 성능 직접 영향. 로빙이 다른 보강재 다이 통과 인장강도도 제공해 프로필 설계 필수.
3) 매트 (Mat) – 연속스트랜드 매트 경제적 고횡방향 물성 구현. 매트와 로빙 레이어링해 대부분 풀트루전 복합소재 코어 구성. 매트-로빙 비율로 횡/종방향 물성 균형 제어.
4) 베일 (Veil) – 풀트루전 저압 특성상 유리섬유 보강재 표면 근접, 외관·내식성·취급 영향. 표면 베일(통상 A-글라스 또는 폴리에스터)로 보강재 표면 이격, 레진리치 피니시 생성.
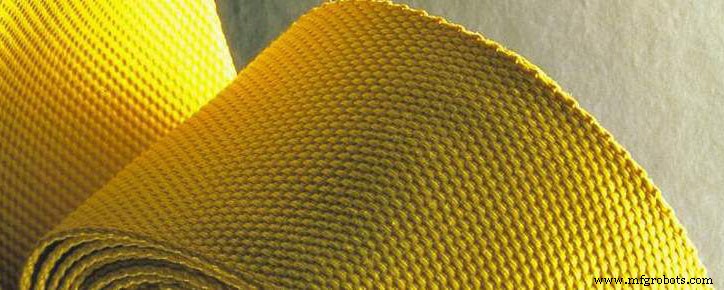
5) 직물·스티치 원단 (Woven and Stitched Fabric) – 표준 매트-로빙 구성으로 목표 물성 불가 시 선정 원단(밸런스, 고종방향, 고횡방향, ±45° 다중플라이) 단독 또는 매트·로빙 결합 활용. 비용 상승하나 필요 성능 제공.
6) 기타 보강재 – 탄소·아라미드 섬유도 로빙·직물 형태 또는 유리섬유 결합 사용. 고탄성률 섬유로 강성 대폭 향상. 설계 시 높은 비용 고려해 최적 성능 추구.
*본 블로그 포스트는 설계 매뉴얼 발췌.
질문·의견? 아래 댓글란에 남겨주세요.
고강도 소재 더 알고 싶다면 무료 가이드 다운로드.
수지
탄소섬유(CF)는 지름 5~10마이크로미터의 섬유로, 대부분 탄소 원자로 구성됩니다. 탄소섬유의 주요 장점은 다음과 같습니다: 높은 강성, 높은 인장 강도, 경량 및 뛰어난 내화학성. 이 글을 읽으면 탄소섬유의 주요 분류, 필요한 원자재, 상세한 제조 공정을 이해할 수 있습니다. 이를 통해 탄소섬유 제품의 품질을 빠르게 판단하고 전체 제조 공정을 효율적으로 파악할 수 있습니다. 1. 탄소섬유의 일반적 분류 A. 인장 탄성률 기준 섬유의 인장 탄성률이 탄소섬유 분류의 핵심 기준입니다. 인장 탄성률은 탄성 계수의 줄임말로, 일정
다이캐스팅은 금형 캐비티를 이용해 용융 금속에 고압을 가하는 금속 주조 공정입니다. 금형은 보통 고강도 합금으로 가공하며, 일부는 사출 성형과 유사합니다. 대부분 다이캐스팅은 비철 금속으로 만듭니다: 아연, 구리, 알루미늄, 마그네슘, 납, 주석, 납-주석 합금 및 그 합금들. 다이캐스팅 유형에 따라 콜드 챔버 또는 핫 챔버 다이캐스팅 머신이 필요합니다. 이 글의 주제는 다이캐스팅 제조 공정입니다. 포괄적 이해를 위해 기본 2가지 다이캐스팅 머신 유형과 상세 제조 절차를 소개합니다. 읽고 나면 생산 공정을 크게 최적화할 수 있을 것