


제조공정

산업 제조
다이캐스팅은 금형 캐비티를 이용해 용융 금속에 고압을 가하는 금속 주조 공정입니다. 금형은 보통 고강도 합금으로 가공하며, 일부는 사출 성형과 유사합니다.
대부분 다이캐스팅은 비철 금속으로 만듭니다: 아연, 구리, 알루미늄, 마그네슘, 납, 주석, 납-주석 합금 및 그 합금들. 다이캐스팅 유형에 따라 콜드 챔버 또는 핫 챔버 다이캐스팅 머신이 필요합니다.
이 글의 주제는 다이캐스팅 제조 공정입니다. 포괄적 이해를 위해 기본 2가지 다이캐스팅 머신 유형과 상세 제조 절차를 소개합니다. 읽고 나면 생산 공정을 크게 최적화할 수 있을 것입니다.
다이캐스팅 머신은 핫 챔버와 콜드 챔버로 나뉩니다. 차이는 견딜 수 있는 힘에 있습니다. 통상 압력 범위는 400~4,000톤입니다.
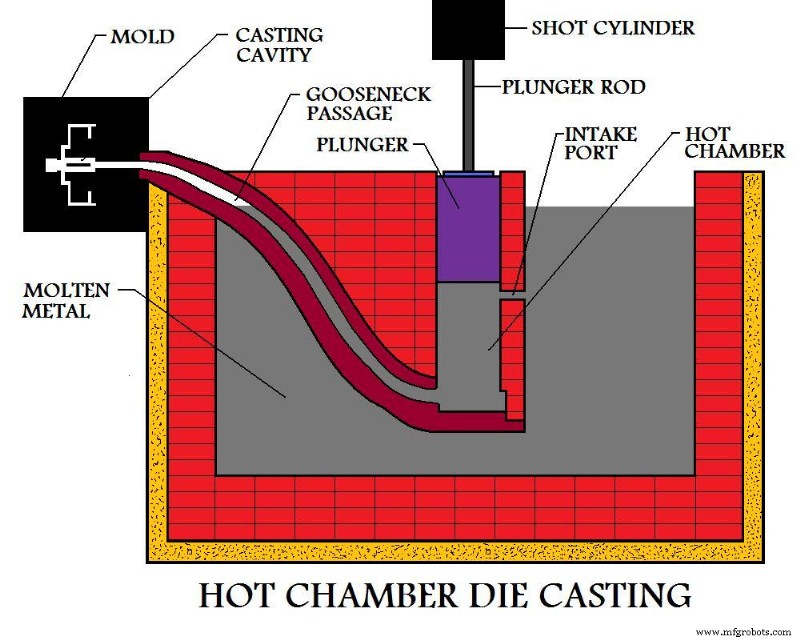
핫 챔버 다이캐스팅은 구스넥 다이캐스팅이라고도 하며, 용융 금속 풀을 이용해 압력으로 금형을 채웁니다. 사이클 시작 시 피스톤이 후퇴 상태에 있어 용융 금속이 '구스넥'을 채웁니다.
공압 또는 유압 피스톤이 금속을 압착해 금형에 채웁니다. 이 시스템의 장점은 빠른 사이클 타임(분당 약 15회), 쉬운 자동화, 금속 용해 가능입니다.
단점은 고융점 금속 다이캐스팅 불가, 알루미늄 다이캐스팅 불가(알루미늄이 용융 풀에서 철을 빼내기 때문)입니다.
따라서 핫 챔버 머신은 아연, 주석, 납 합금에 주로 쓰이며, 대형보다 소형 주물에 더 적합합니다.
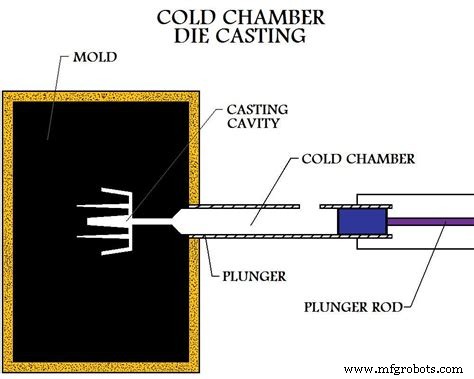
콜드 챔버 다이캐스팅은 핫 챔버에서 불가능한 금속(알루미늄, 마그네슘, 구리, 알루미늄 함량 높은 아연 합금)에 사용합니다.
이 공정에서는 금속을 별도 도가니에서 먼저 녹입니다. 일정량의 용융 금속을 가열되지 않은 주입 챔버나 노즐로 이송한 후, 유압 또는 기계적 압력으로 금형에 주입합니다.
용융 금속을 콜드 챔버로 이송해야 하므로 이 공정의 최대 단점은 사이클 타임이 길다는 점입니다.
콜드 챔버 머신도 수직형과 수평형이 있습니다. 수직형은 보통 소형, 수평형은 다양한 모델이 있습니다.
고압 다이캐스팅 공정은 금형 준비, 충전, 주입, 셰이크아웃 4단계로 구성되며, 다양한 개량 공정의 기초가 됩니다.
준비 단계에서 캐비티에 윤활제를 분사합니다. 금형 온도 제어 외에도 윤활제는 주물 탈형을 돕고 금형 클로징을 준비시킵니다.
용융 금속이 약 10~175 MPa 고압으로 금형에 충전됩니다. 충전 시 압력을 유지해 주물이 응고될 때까지 기다립니다.
금형을 열면 이젝터 핀이 샷(샷은 주물과 다름: 금형에 다중 캐비티가 있을 수 있어 샷당 여러 주물 생산 가능)을 배출합니다.
고압 주입으로 금형이 매우 빠르게 채워져, 용융 금속이 어느 부분도 응고되기 전에 전체 금형을 채웁니다. 이로써 박육 부위에서도 표면 불연속을 방지할 수 있습니다.
대부분 다이캐스팅품은 주조로 불가능한 구조(드릴링, 연마 등) 가공이 가능합니다.
셰이크아웃은 게이트, 러너, 스프루, 플래시 등 스크랩을 분리하는 과정입니다. 보통 특수 드레스 다이를 통해 주물을 압출해 수행합니다. 기타 방법으로 톱질, 연마 등이 있습니다.
셰이크아웃 완료 후 결함을 검사합니다. 가장 흔한 결함은 정체(stagnation)와 콜드 헤딩(cold heading)입니다.
이상이 다이캐스팅 기술로 양질 제품을 생산하기 위해 알아야 할 모든 내용입니다. 궁금한 점은 댓글로 남겨 주세요.
참고: 본문에 사용된 이미지의 저작권은 당사에 없습니다. 권리자께서는 연락 주시면 신속히 조치하겠습니다.
제조공정
USB 케이블이 어떻게 만들어지는지 궁금하셨나요? 사실 USB 케이블뿐 아니라 우리가 매일 보는 모든 전자 케이블은 케이블과 커넥터 두 부분으로 나뉩니다. USB 케이블을 만드는 건 단순히 케이블과 커넥터를 연결하는 것입니다. 따라서 모든 전자 케이블은 유사한 공정으로 제작됩니다. 다음 단락에서 그 과정을 보여드리겠습니다. 1단계: 케이블 커팅 (Cable Cutting) 원자재 케이블은 보통 매우 긴 상태로 공급되므로, 고객 요구사항에 맞춰 적절한 길이(예: 1m, 2m)로 절단합니다. 2단계: 내부 도체 노출 (Expose
탄소섬유(CF)는 지름 5~10마이크로미터의 섬유로, 대부분 탄소 원자로 구성됩니다. 탄소섬유의 주요 장점은 다음과 같습니다: 높은 강성, 높은 인장 강도, 경량 및 뛰어난 내화학성. 이 글을 읽으면 탄소섬유의 주요 분류, 필요한 원자재, 상세한 제조 공정을 이해할 수 있습니다. 이를 통해 탄소섬유 제품의 품질을 빠르게 판단하고 전체 제조 공정을 효율적으로 파악할 수 있습니다. 1. 탄소섬유의 일반적 분류 A. 인장 탄성률 기준 섬유의 인장 탄성률이 탄소섬유 분류의 핵심 기준입니다. 인장 탄성률은 탄성 계수의 줄임말로, 일정