


산업기술

산업 제조
많은 프로토케이스(Protocase) 사용자는 각자의 엔지니어링이나 과학 분야 전문가이지만 금속 가공이나 설계에 대한 특별한 훈련은 받지 않았을 수 있습니다. 요구사항과 의도를 반영한 최적의 인클로저 설계를 만드는 것은 익숙한 영역에서도 어렵지만, 미지의 영역이면 더욱 그렇습니다. 그래서 지난 10년간 시트 메탈과 인클로저에 대한 지식을 공유하는 자료를 만들어왔고, 이 시트 메탈 설계 가이드도 그중 하나입니다. 이 글이 시작을 돕고 장기적으로 시간과 불필요한 재설계를 아껴주는 실용 가이드가 되길 바랍니다.
이 글에서는 금속 선택, 금속 벤딩, 셀프 클린칭 패스너, 용접, 마감 등 5가지 핵심 설계 개념을 다룹니다. 유용하다면 프로토케이스 리소스 페이지의 다른 자료도 확인해 보세요.
질문이 있으시면 아래 댓글이나 info@protocase.com로 이메일 주세요. 최선을 다해 올바른 방향을 안내해 드리겠습니다.
인클로저 설계 첫 단계는 사용할 금속 유형과 두께를 선택하는 것입니다. 프로토케이스는 인클로저 제작에 일반적으로 쓰이는 모든 금속을 보유하고 있습니다: 알루미늄, 스테인리스 스틸, 탄소강(냉간압연강 또는 갈바닐), 구리. 각각의 차별화된 특성을 아래에 정리했으니 정보에 기반한 선택을 하세요.
알루미늄은 강철보다 강성이 낮아 특정 상황에서는 동일한 강도를 위해 더 두꺼운 게이지가 필요할 수 있습니다. (문의 주시면 도움드립니다.)
두 가지 합금을 보유합니다:
보유 소재를 사용하면 인클로저, 부품, 컴포넌트를 2~3일 내 제작 가능. 다른 금속이 필요하면 주문 가능하나 2~3일 외 추가 며칠 소요.
시트 메탈 두께 감을 잡으시라고 보유 소재 표를 준비했습니다. 게이지는 미국 CRS 시트 강철 제조사 게이지 두께 기준. (알루미늄에도 게이지가 표시되지만 보통 알루미늄에는 게이지를 쓰지 않으며 실제 두께가 국제적으로 더 통용됨).
시트 메탈에 완전히 익숙하지 않은 설계자에게 가장 큰 과제 중 하나는 어떤 게이지를 쓸지 정하는 것입니다. 종이 위에서는 다 비슷해 보이니까요. 시작점이 필요하다면 온라인 템플릿 생성기나 프로토케이스 디자이너(무료 3D 인클로저 설계 소프트웨어)를 확인하세요. 필요한 것과 정확히 일치하거나 매우 유사한 치수의 인클로저를 만드는 데 도움이 됩니다.
구리는 CR 구리 보유 게이지를 참조하세요.
| 게이지 # | 탄소강 | 갈바닐 | 스테인리스 | 5052 알루미늄 | 6061 알루미늄 |
|---|---|---|---|---|---|
| n/a | n/a | n/a | n/a | n/a | 0.500" |
| n/a | n/a | n/a | n/a | n/a | 0.375" |
| n/a | n/a | n/a | n/a | 0.250" | 0.250" |
| n/a | n/a | n/a | n/a | 0.188" | n/a |
| 8 | n/a | n/a | n/a | 0.1285" | n/a |
| 11 | 0.120" | n/a | 0.125" | 0.091" | 0.1285" |
| 12 | 0.120" | n/a | n/a | 0.081" | n/a |
| 13 | 0.090" | n/a | n/a | n/a | n/a |
| 14 | 0.075" | 0.078" | 0.078" | 0.064" | n/a |
| 16 | 0.060" | 0.063" | 0.063" | 0.051" | n/a |
| 18 | 0.048" | n/a | 0.050" | 0.040" | n/a |
| 20 | 0.036" | 0.040" | 0.037" | 0.032" | n/a |
| 22 | 0.030" | 0.034" | 0.031" | n/a | n/a |
| 24 | 0.024" | 0.028" | 0.025" | n/a | n/a |
| 26 | n/a | n/a | 0.019" | n/a | n/a |
프로토케이스에서는 인클로저를 고객 맞춤으로 제작하므로 거의 모든 컷아웃을 지정할 수 있습니다. 주로 커넥터, 디스플레이, 스위치 등 기능적 컷아웃이지만, 회사 로고, 브랜드, 제품명 등 창의적 컷아웃이나 환기 컷아웃 주변의 창의성으로 형태와 기능을 결합하기도 합니다.
힌트: 컷아웃 라이브러리를 확인하세요. 웹사이트와 프로토케이스 디자이너에서 이용 가능.
시트 메탈 인클로저와 부품은 프레스 브레이크(press brake)나 폴더(folder)로 벤딩합니다. 금속은 진정한 90도 모서리로 성형될 수 없고, 아래 다이어그램처럼 모서리에 반경이 생깁니다.
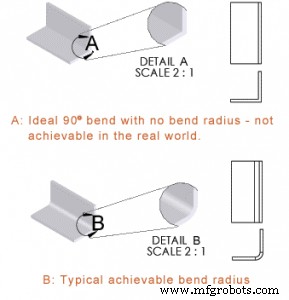
다른 툴링과 벤딩 파라미터로 다양한 곡률을 구현할 수 있습니다. 설계자는 벤드 반경(bend radius)을 지정해 이를 제어합니다. 이는 벤드 안쪽 면의 반경(바깥쪽 반경은 안쪽 반경 + 금속 두께)입니다.
벤드 반경의 두 가지 핵심 요소:
기능성과 심미성 모두 고려해 적절한 벤드 반경을 선택하세요.
이상적으로는 실제로 제작 가능한 반경만 설계에 사용해야 합니다. 벤드 반경 역량 차트에서 당사 설비와 툴링 제약을 확인하고 설계에 맞추세요. 결정하기 힘들면 합리적인 값(예: 0.040")을 선택하시고, 제조 전 당사가 조정해 드리겠습니다.
인클로저의 두 벤드 라인 교차점(모서리)에는 특별한 고려가 필요합니다. 여분 소재를 제거해 벤드 간 간섭을 방지해야 하는데, 이를 코너 릴리프(corner relief, CAD에서는 코너 트림)라고 합니다. 올바른 코너 릴리프를 포함하지 않으면 당사가 추가해 드립니다. 프로토케이스 디자이너를 사용하면 템플릿이 자동으로 처리합니다.
일반적으로 컷아웃은 벤드 반경에서 최소 거리 이상 떨어져야 합니다. 벤드 반경에 너무 가까운 컷아웃은 늘어나거나 벌어질 위험이 있습니다. 고객들이 벤드에서 컷아웃을 얼마나 떨어뜨려야 하는지 자주 묻습니다. 이 값은 소재 유형, 두께, 벤딩에 사용되는 툴링 또는 필요한 벤드 반경에 따라 결정됩니다. 소재별 벤드 반경 및 최소 벤드 크기 차트를 참조하세요. 설계에 선택한 최소 벤드 값이 무엇이든, 컷아웃이 벤드로부터 최소한 그 값 이상 떨어져 있어야 합니다. 예를 들어 14게이지 스테인리스 스틸(A240 TP304 2B)을 사용하고 최소 벤드 0.275"를 선택했다면, 컷아웃은 벤드로부터 0.275" 이상 떨어져 있어야 합니다. 최소 벤드 치수 값을 컷아웃-벤드 최소 근접 거리로 사용하면 문제를 피할 수 있습니다. 고객들이 벤드에서 컷아웃을 얼마나 떨어뜨려야 하는지 자주 묻습니다. 간단한 경험 법칙: 컷아웃이 최소 벤드 반경과 같은 거리만큼 벤드에서 떨어져 있게 하세요. 그러면 문제 없습니다.
반드시 벤드 가까이 컷아웃을 둬야 한다면 문의 주세요. 함께 요구사항을 맞춰보겠습니다. 해당 부위 벤드를 노치 아웃해 컷아웃을 완벽한 형태로 유지하는 옵션도 있습니다(아래 참조).
셀프 클린칭 패스너(Self-clinching fasteners)는 시트 메탈에 프레스로 압입되는 나사산 너트, 스터드, 스탠드오프 및 기타 스타일로 견고한 체결점을 제공합니다. 너트는 나사와 볼트를 받아들여(탭 가공된 시트 메탈보다 훨씬 견고한 배열), 스탠드오프는 회로 기판 장착용, 스터드는 커넥터 장착용 나사산 제공. 흔히 PEM® 브랜드 셀프 클린칭 패스너(PEM은 PennEngineering & Manufacturing Corp. 상표)로 불리며, 수년간 컴포넌트 장착 문제 해결에 매우 유용했습니다.
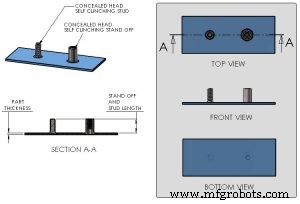
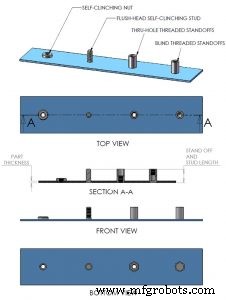
아래는 셀프 클린칭 패스너 예시들입니다.
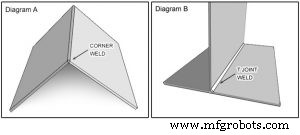
용접은 복잡한 부품 제작(여러 조각을 용접해 하나의 부품으로), 수밀 접합 생성, 인클로저 강도 추가 등 특정 문제 해결에 사용됩니다. 스팟 용접, 심 용접, 태크 용접을 제공합니다.
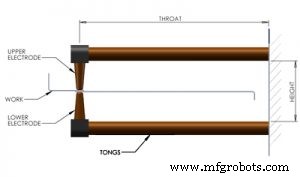
스팟 용접(Spot Welding) – 시트 메탈 두 조각을 한 곳 이상에서 영구 접합하는 빠르고 효율적이며 저렴한 방법. 나사산 패스너와 달리 접합 흔적이 거의 남지 않음. 용접 장비 기하학으로 인한 치수 제약 고려 필요(아래 다이어그램 참조). 보유 중인 모든 냉간압연강, 스테인리스 스틸, 갈바닐과 호환.
심 용접(Seam Welding) – 시트 메탈 두 조각 이상을 연속적으로 접합해 이음매 없이 보이게 함. 콜드 메탈 트랜스퍼(CMT) 용접 사용. 겉보기엔 와이어 피드 MIG 용접과 유사. 하지만 MIG는 필러 메탈이 초고온에서 스퍼터링으로 전이되는 반면, CMT는 와이어를 팁만 녹을 만큼 가열해 물리적 접촉으로 전이. MIG 열의 10분의 1만 발생해 박판에서도 뒤틀림이나 용융 후퇴 방지. 대부분 초과 금속은 연마로 제거. 연속 접합된 심은 방수와 EMI 누설 저감, 이음매 없는 룩앤필에 유용.
태크 용접(Tack Welding) – 심 용접과 동일한 방식으로 개별 구간만 용접.
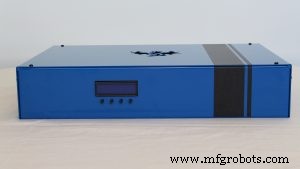
분체 도장(Powdercoating)은 건식 열가소성 분말을 정전기로 도포하고 오븐에서 융착시키는 방식. 다양한 색상, 광도, 텍스처 제공. 금속 도장 업계 표준으로 인정받으며 비용 효율적이고 고품질의 높은 내구성 마감 제공. 다양한 텍스처도 장점. 예: 샌텍스(거친) 마감은 지문 은폐에 뛰어나 전자 인클로저에 최적.
분체 도장 시 도막이 추가되니 도면 치수는 베어 메탈 기준임을 유의하세요! 컷아웃 치수에 면당 0.003"~0.005" 추가 권장(예: 1" 부품을 패널에 삽입한다면 컷아웃을 1.006"~1.010"로). 그렇지 않으면 컷아웃이 작아 부품이 안 들어갑니다.
분체 도장 지정은 원하는 색상과 텍스처의 분체 도장을 선택하고 제출 설계에 메모를 붙이면 됩니다. 보유 분체 도장 목록 참조. 비보유 분체 도장도 폭넓게 이용 가능하나 추가 리드타임과 배치 요금 발생.
참고: 분체 도장 전 나사산 패스너를 자동 마스킹해 문제 방지. 고객 요청 시 추가 마스킹 가능(주로 전기 접점용 베어 메탈 필요 시).
디지털 프린팅(Digital Printing)과 실크스크리닝(Silkscreening)은 설계에 전문적 룩앤필을 줍니다. 두 방식 모두 커넥터, 스위치, 포트 등 식별을 위해 인클로저, 부품, 컴포넌트에 명확한 라벨링 가능. 디지털 프린팅은 회사 로고나 아트워크 같은 그래픽에도 탁월.
디지털 프린팅과 실크스크리닝 모두 평면 패널, 부품, 조립된 인클로저에 적용 가능.
디지털 프린팅이 많은 설계자의 기본 선택이 되었지만, 각 공정 고유의 강점이 있어 특정 용도에 더 적합할 수 있습니다.
화학 전환 코팅(Chemical Conversion Coating)은 켐필름(chem-film) 또는 크로메이트 코팅(chromate coating)이라고도 함. 금속 기판에 크로메이트를 도포하면 내식성 있고 내구성 있는 표면(스테인리스 스틸과 유사)이 생성되며 안정적인 전기 전도성 발휘.
아노다이징(Anodizing)은 비철 금속(주로 알루미늄) 표면을 전기화학적으로 처리해 표면을 더 단단하고 부식되기 어렵게 만듦. 아노다이징 표면은 알루미늄의 일부가 되어 정상 사용 시 절대 벗겨지거나 조각나지 않고 마모되지 않음. 제3자 업체 통해 아노다이징 마감 제공하므로 추가 리드타임 필요.
주석 도금(Tin Plating)은 순수 주석을 구리에 침착시키는 간단한 침지 기법. 프로토케이스에서는 주로 맞춤 제작 구리 버스바의 내식성, 전기 전도성, 납땜성 향상을 위해 주석 도금. 고객 공급 부품에도 도금 가능.
베어 메탈 마감(Bare Metal Finishes)은 알루미늄과 스테인리스 스틸에 3가지 기본 타입 제공:
나열된 마감에 대한 더 자세한 정보는 웹사이트에서 확인하세요.
인클로저 설계 시 제조 공정의 필연적인 치수 편차도 고려해야 합니다. 주요 원인은 절단 시 위치 오차와 커프(kerf) 변동, 금속 조성 변동, 벤딩 시 발생하는 스트레칭의 불완전한 모델링. 다시 상기시키지만 치수는 베어 메탈 기준. 분체 도장 시 면당 0.003"~0.005" 추가. 프로토케이스 표준 공차 참조.
인클로저 설계 101을 넘어 더 나아가고 싶으신가요? 컷아웃과 컴포넌트가 벤드 가까이 배치되어야 할 때 대처법에 대한 블로그 포스트를 읽어보세요.
프로토케이스(Protocase)는 맞춤형 전자 인클로저를 타의 추종을 불허하는 속도, 단순함, 서비스로 제공함으로써 엔지니어와 설계 전문가에게 완전히 새로운 경험을 선사합니다.
소재와 서비스에 대한 더 자세한 정보는 www.protocase.com에서 확인하세요.
산업기술
RF 쉴드, 비행기 날개, 자동차 차체, 지붕, 덕트 워크의 공통점은 무엇일까요? 모두 판금으로 만들어집니다. 주로 합금과 두께로 정의되는 판금은 0.006~0.25인치 범위입니다. 이 하한과 상한을 넘어가면 금속은 각각 포일과 플레이트로 정의됩니다. 특히 특징이 적고 크고 내구성 있는 부품에 이상적이지만, 판금은 비교적 경제적이고 성형이 쉬워 많은 용도가 있습니다. 하지만 판금 제작에는 어떤 과정이 들어가며, 엔지니어와 제품 관리자는 무엇을 고려해야 할까요? 판금 생산 공정 판금 제조에는 여러 방법이 있어 수많은 프로젝트에 실행
현대 제품들은 금속으로 만들어졌음에도 매우 가볍고 튼튼합니다. 그 이유는 제품 설계가 고도화되어 얇은 금속판으로도 고하중 구조물 제작이 가능해졌기 때문입니다. 판금 스탬핑(Sheet Metal Stamping)은 얇은 벽체 객체 같은 원하는 형상을 만드는 기술 중 하나입니다. 메탈 스탬핑이란? 판금 스탬핑은 미래 부품에 소재를 빼거나 더하지 않는 제조 공정입니다. 이 방식은 성형(Forming)을 이용해 평평한 금속 시트를 원하는 형상으로 만듭니다. 기본적으로 특수 다이스(Die)와 펀치(Punch)를 사용해 전용 장비에서 금속