


산업기술

산업 제조
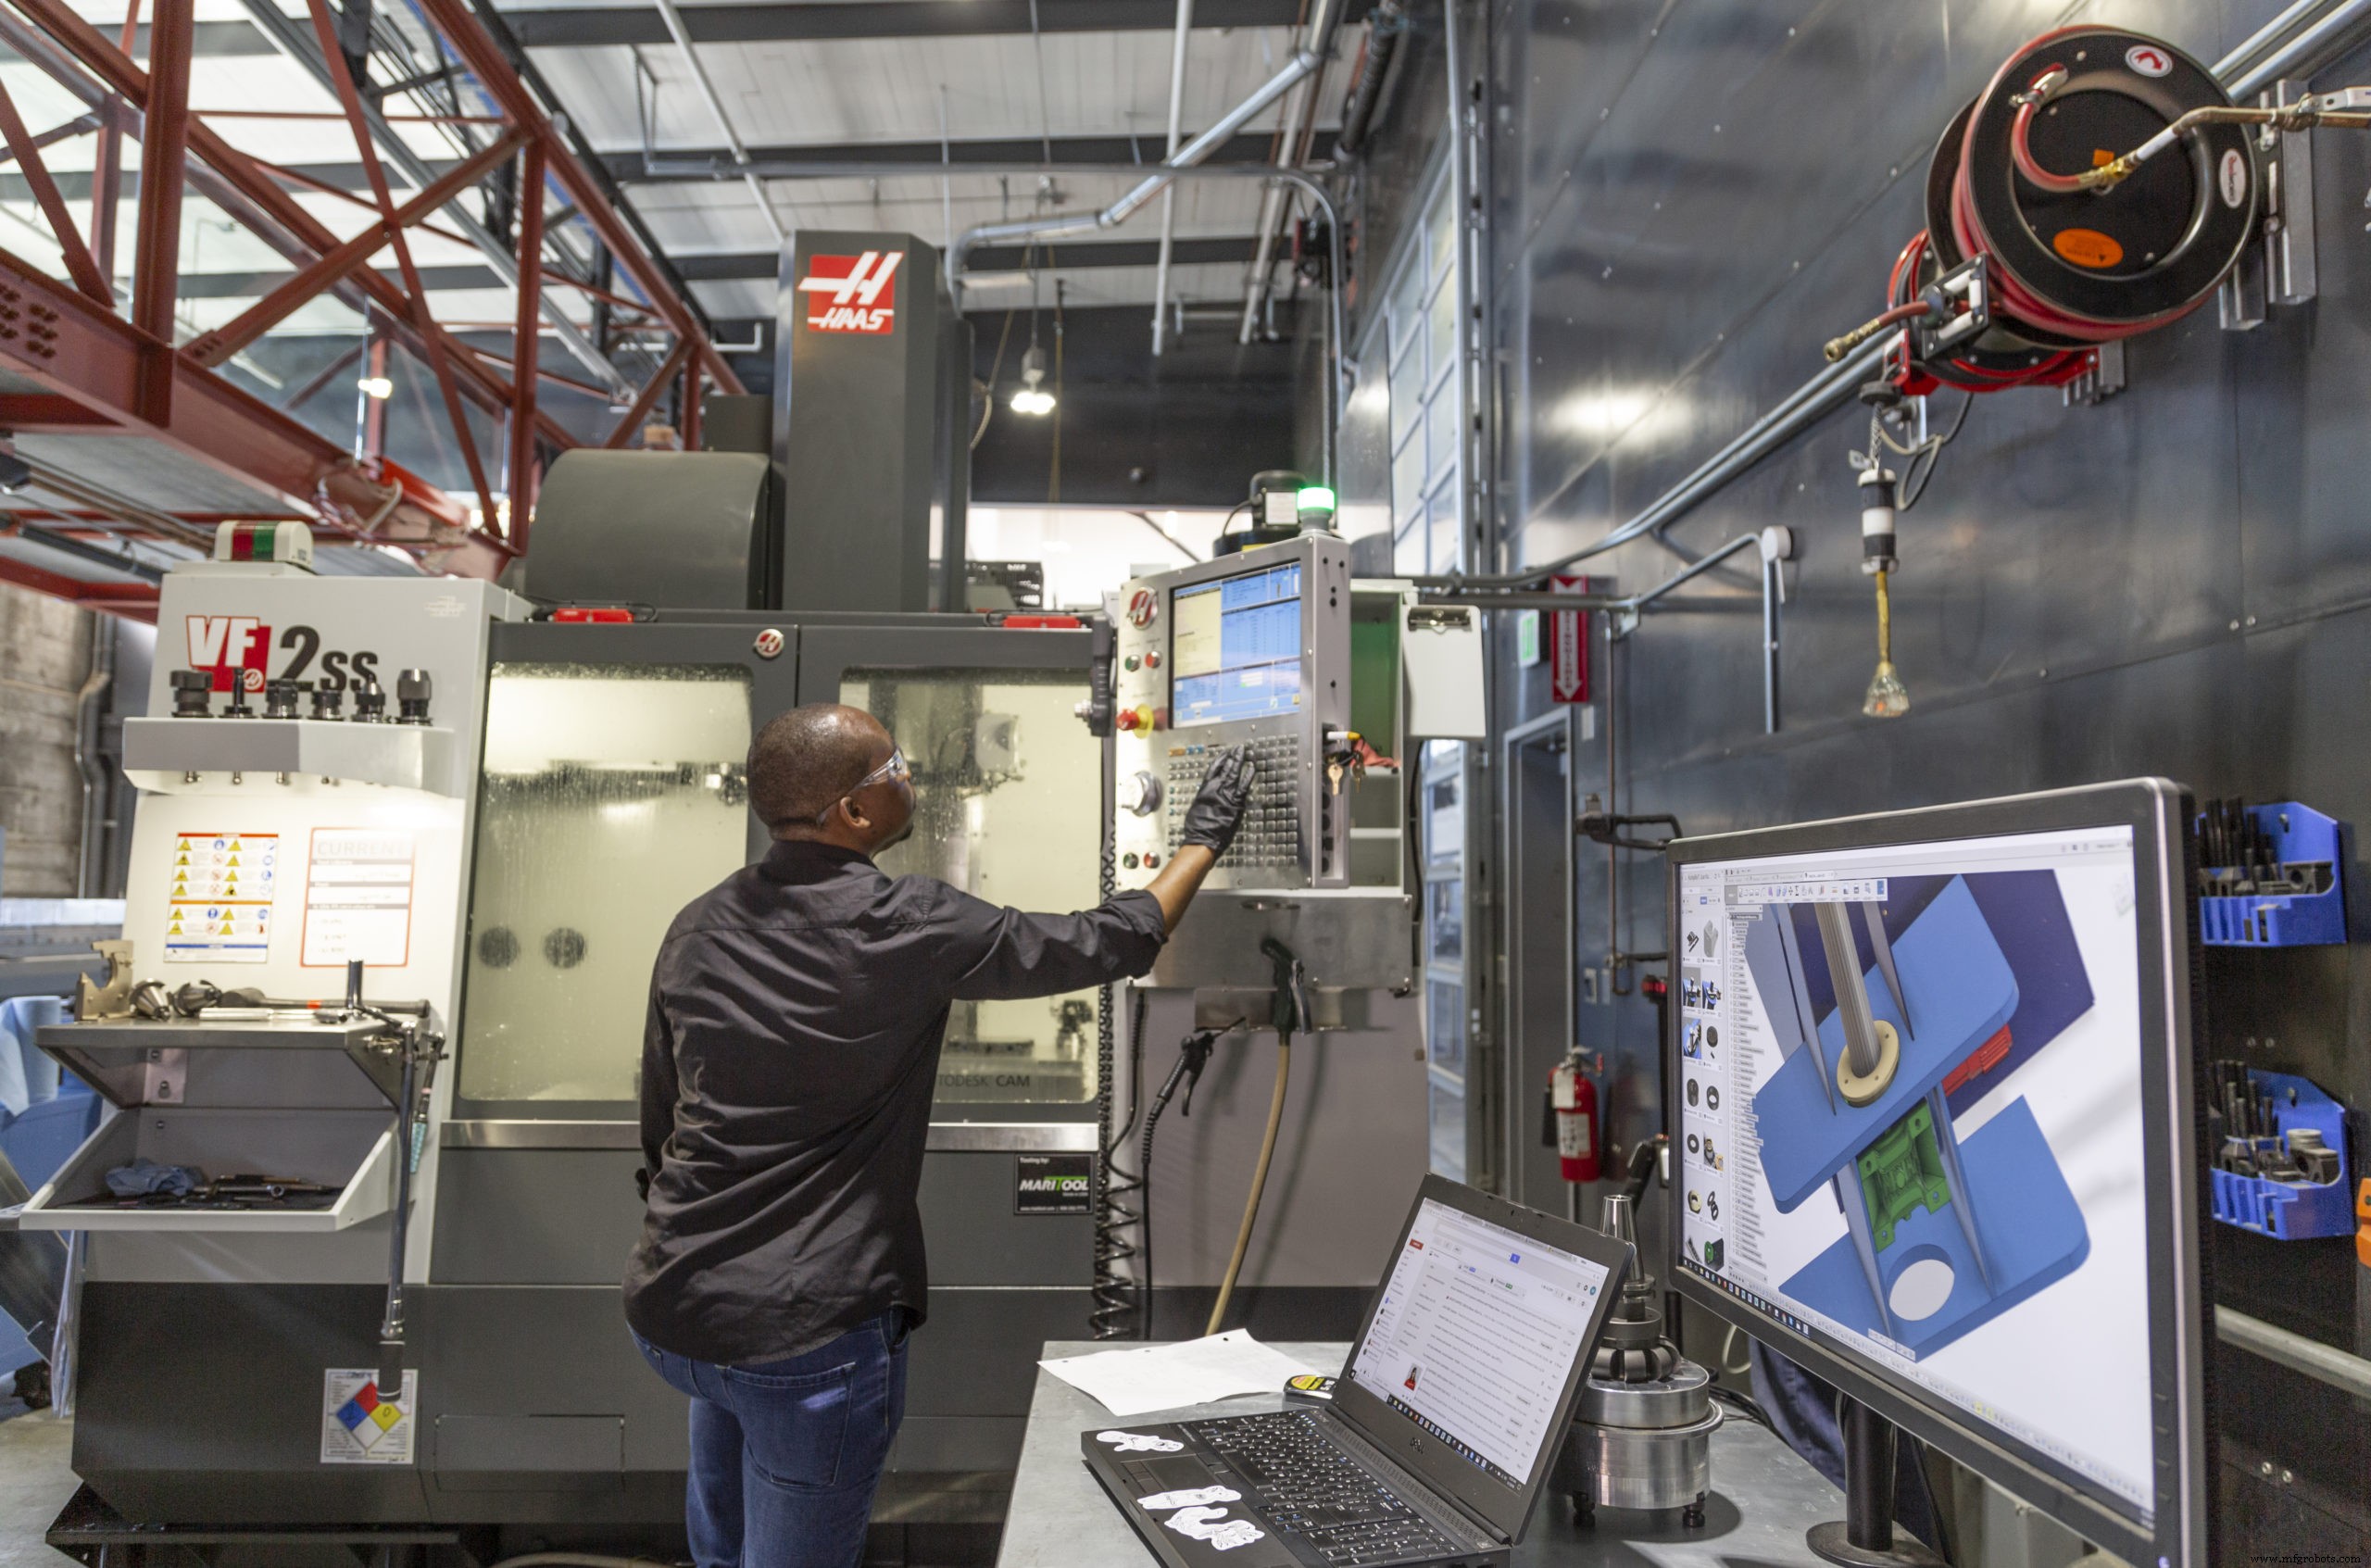
밀링 머신 구매를 고려하는 머신 숍 운영자가 답해야 할 가장 기본적인 질문 중 하나는 구성입니다: 수직 밀인가, 수평 밀인가? 답은 비즈니스 성격, 특히 숍에서 수행하는 작업 유형과 양, 비용, 인력 역량, 시설에 따라 달라집니다. 이 글은 수평 및 수직 밀링 머신의 차이를 파헤쳐 귀사의 정보 기반 의사결정을 돕습니다.
수직 밀에서 스핀들 축은 수직으로 향합니다. 밀링 커터는 스핀들에 고정되어 그 축을 중심으로 회전합니다. 일반적으로 스핀들을 연장하거나 테이블을 올리/내려 같은 효과를 내며, 플런지 컷(plunge cuts)과 드릴링이 가능합니다. 수직 밀은 베드 밀(bed mills)과 터렛 밀(turret mills) 두 종류로 나뉩니다.
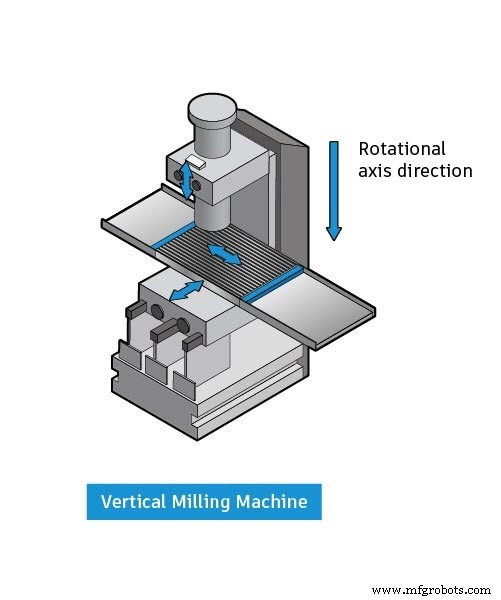
수직 터렛 밀은 스핀들이 고정되어 있고, 테이블이 스핀들 축에 수직과 평행 양방향으로 움직여 절삭을 실행합니다. 드릴 프레스처럼 밀링 커터를 올리/내리는 퀼(quill)을 갖춘 경우가 많습니다. 터렛 밀은 수직(Z) 방향에서 퀼을 올리/내리거나 니(knee)를 움직여 두 가지 절삭 방식을 제공합니다.
수직 베드 밀에서는 테이블이 스핀들 축에 수직으로만 움직이고, 스핀들 자체가 자기 축에 평행하게 움직입니다.
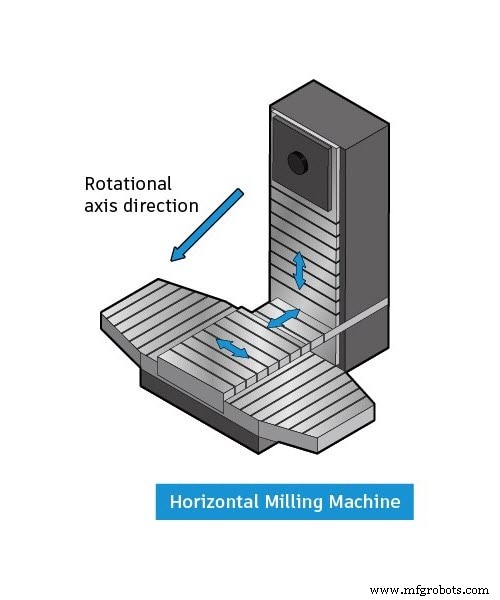
수평 밀에서는 커터가 테이블을 가로지르는 수평 스핀들에 장착됩니다. 많은 수평 밀은 내장 로터리 테이블을 갖춰 다양한 각도에서 밀링이 가능하며, 이를 유니버설 테이블(universal table)이라고 부릅니다. 수직 밀에서 쓰는 엔드밀 등 공구를 수평 밀에서도 쓸 수 있지만, 수평 밀에는 아버(arbor)에 장착되는 사이드 앤 페이스 밀(side and face mills)이 있어 원형 톱 같은 단면을 가지며 일반적으로 엔드밀보다 넓고 직경은 작습니다. 커터가 아버로부터 좋은 지지를 받고 엔드밀보다 단면적이 커서 깊은 절삭이 가능해 빠른 소재 제거율을 달성합니다.
"업계 전반의 일반적인 사용 현황을 보면, 설치된 머신 대부분이 3축 수직 밀입니다." 오토데스크 제조 도입 스페셜리스트 안젤로 주라스(Angelo Juras)의 말입니다. "셋업이 쉽고, 기술자가 작업 테이블에 접근하기 편합니다. 또한 공작물이나 바이스 장착 시 부품을 테이블에 올리기만 하면 중력이 고정해주니 로드/언로드가 쉽습니다."
"수평 밀은 스핀들이 수평을 향하므로 공작물이 장착되는 면이 수직입니다. 따라서 운영자가 로드/언로드하는 데 더 힘이 듭니다." 주라스의 지적입니다. "하지만 사용 편의성 이상의 장단점이 각 구성에 있습니다."
구성상 수평 밀은 칩 배출이 훨씬 우수합니다. 중력 덕분에 칩이 떨어집니다. 이는 더 정제된 표면 조도와 공구 수명 연장으로 이어집니다.
"깊은 캐비티나 포켓을 가공할 때, 밀링 과정에서 발생하는 모든 칩이 빠져나가 버립니다." 주라스의 코멘트입니다. "같은 부품을 수직 밀에서 가공하면 모든 칩이 안에 머물러 공구 수명 관리와 칩 흐름에 문제가 생깁니다."
수평 밀링 머신은 4번째 축 '툼스톤(tombstone)' 용량도 갖습니다. "수평 밀링 머신을 사면 스핀들은 수평을 향하고 테이블은 수평이지만, 나사산 마운트 구멍이나 키 슬롯용으로 설계돼 있어 픽스처나 베이스가 장착되는 '툼스톤'이 수직으로 서게 됩니다. 툼스톤이 공작물을 다른 축에 제시하는 셈이죠." 주라스의 설명입니다. 이 경우 공작물은 스핀들에 수직입니다.
주라스에 따르면, 머신 숍을 막 시작하는 사람이라면 99% 확률로 기본 수직 밀부터 시작합니다. 이유는:
"숍은 보통 수직 밀링 머신으로 시작해, 작업이 들어오면 가공하는 작업 부품에 맞춰 수평 밀링 머신을 추가합니다." 주라스의 말입니다.
자신의 머신 숍 운영 경험을 회상합니다. "한 부품 가공에 47분이 걸렸습니다." 그가 회고합니다. "수직 밀에서 9번의 개별 작업이 필요했습니다. 나중에 수평 밀을 들여와 그 9개 작업을 2개로 줄였습니다. 부품 가공 시간이 22분으로 단축됐습니다."
주라스는 수직과 수평 밀을 모두 갖춘 자동차 제조사 R&D에서의 경험을 공유하며, 작업 내용이 더 나은 밀 구성에 어떻게 영향을 주는지 설명합니다: "빠른 턴어라운드의 부품을 다루었고, 각 부품마다 일련의 질문에 답해야 했습니다. 얼마나 급한가? 몇 번의 작업이 필요한가? 장비 가용성은? 몇 개가 필요한가? 이 모든 질문이 수직 또는 수평 밀 중 어디에 올릴지 결정했습니다. 일반적으로 R&D에서는 가공할 면의 수에 따라 달라졌는데, 보통 수직 밀에 올리고 빼기가 더 쉬웠습니다. 항상 장단점이 있었고, 워크홀딩과 픽스처링이 많은 걸 결정합니다."
수직 밀링 머신이 스타트업 운영에 매력적인 두 가지 이슈가 더 있습니다: 교육과 부동산. 자격 있는 머시니스트를 외치는 시대에, 수평 밀보다 수직 밀 경험자가 훨씬 많습니다. 공구는 이를 다루는 사람만큼만 좋습니다. 수평 밀의 훨씬 더 큰 자본 비용(일반적으로 수직 밀의 3~4배) 외에도, 숍 오너는 직원들이 경험 없는 장비를 다루도록 교육하는 데 드는 시간과 투자도 고려해야 합니다.
또한, 특히 부동산 가치가 높은 지역에서는 수직 밀의 더 작은 설치 면적이 유리합니다. "작은 수평 밀과 큰 수직 밀을 본 적 있지만, 그건 예외입니다." 주라스의 말입니다. "일반적으로 수직 밀이 수평 밀보다 훨씬 적은 공간을 차지합니다."
수직 vs 수평 밀링 머신의 일반적인 장점을 요약해 보겠습니다:
"결국은 작업 유형과 비즈니스가 얼마나 발전했느냐에 달렸습니다." 주라스의 말입니다. "시작할 때 수직 밀을 사는 건 첫 차를 사는 것과 같습니다. A에서 B로, 출퇴근용으로 필요하죠. 좀 일해서 형편이 나아지면 더 좋은 차로 업그레이드합니다. 머신 숍도 마찬가지입니다. 사업을 영위하며 자신을 입증하고—더 정교한 부품을 가공하고, 양산을 시작하고, 투자 자본을 축적하면—수평 밀을 추가하거나 업그레이드하는 게 합리적일 수 있습니다."
비즈니스가 성장하면 CNC 가공 하드웨어에서 더 많은 걸 필요로 하게 됩니다. Fusion 360으로 팀이 효과적으로 협업하고, 리소스를 더 잘 활용하며, 비용을 관리하세요. Fusion 360으로 수직 및 수평 밀링 머신을 극대화하는 방법을 여기에서 자세히 알아보세요.
산업기술
절삭 제조에서 고유한 공정들은 예비 성형 블랭크에서 여분의 재료를 제거해 필요 부품을 제작하면서 각기 다른 형상, 마감, 공차를 낳습니다. 각 공정은 장단점이 있어 특정 작업에 적합합니다. 가공 기술 발전으로 공정 간 경계가 모호해졌지만, 이 글에서는 밀링과 터닝을 명확한 별개 원리로 간주하고 단순하게 설명하겠습니다. 차이점을 보기 전, 밀링과 터닝의 유사점부터 살펴보겠습니다. 둘 다 절삭 제조로, 고체 블록의 층을 제거해 의도한 제품을 성형합니다. 이는 층을 쌓아 올리는 적층 제조와 대비됩니다. 터닝과 밀
최근 몇 년간 제조 분야의 발전으로 너무 많은 솔루션이 생겨나 제조업체가 자신에게 가장 적합한 것을 식별할 때 솔루션의 수가 즉각적으로 압도적일 수 있습니다. 이러한 발전은 효율성, 생산성, 그리고 따라서 수익성의 증가를 가져왔지만, 구매 프로세스에 복잡성도 증가시켰습니다. 궁극적으로는 두 가지 주요 제조 유형만 있으며, 이는 프로세스에 훨씬 더 나은 출발점이 될 수 있습니다. 적층 제조, 절삭 제조, 그 작동 원리, 각각 언제 사용해야 하는지에 대해 이야기해 보겠습니다. 적층 제조 (Additive Manufacturing) 적