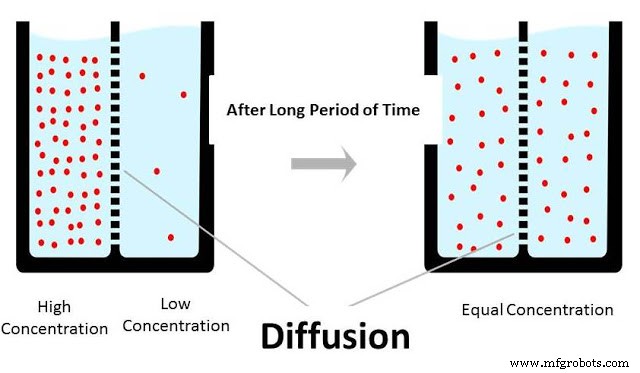
확산 접합은 고진공 또는 불활성 분위기에서 모재를 용융시키지 않고(용융점 50~70% 온도), 고압·장시간 유지로 계면 원자 확산만으로 금속 결합을 이루는 정밀 고상 접합법입니다. 용융·고결에 따른 수축, 기공, 편석, 열응력 없이 모재와 동등한 특성의 접합부를 얻을 수 있어 항공우주, 원자력, 마이크로전자, 의료 분야 핵심 공정입니다.
작동 원리 및 공정
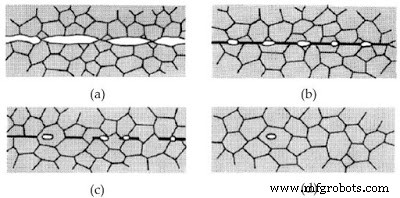
핵심 메커니즘: 펙의 법칙(Fick's law) 따른 원자 확산. 1단계: 국부 소성 변형(크리프, 항복)으로 실질 접촉 면적 확대 → 2단계: 계면 확산으로 그레인 바운더리 형성 → 3단계: 체적 확산으로 계면 소멸, 단일 결정립 같은 결합 완성.
공정 파라미터: 온도(0.5~0.7Tm), 압력(10~100MPa), 시간(분~시간), 분위기(고진공 10⁻⁵Pa 이하 또는 고순도 Ar). 표면 조도 Ra < 0.4μm, 평탄도 < 10μm 필수.
확산 접합 메커니즘: 1차 소성변형 → 2차 계면확산 → 3차 체적확산확산 접합 장비: 진공 챔버, 가열로, 유압 프레스, 제어 시스템
작동 순서
접합면 정밀 가공·연마 → 초음파 세척 → 산화막 제거 (에칭/스퍼터링)
지그에 적층 고정 → 진공 챔버 로드 → 고진공 배기
가열(저항/유도/복사) + 가압(유압/데드웨이트/가스압) 동시 진행
설정 온도·압력·시간 유지 (확산 시간 확보)
제어 냉각(응력 완화) → 대기 압복귀 → 취출
비파괴 검사(초음파, X-ray) 및 기계적 시험
주요 적용 분야
항공우주: 터빈 블레이드 내부 냉각 채널(적층 확산), 티타늄 합금 구조물, 허니컴 패널
원자력: 베릴륨 중성자 감속재, 지르코늄 합금 클래딩, 인코넬 구조물
전자/반도체: 구리-알루미늄 버스바, 히트싱크, 파워 모듈 베이스플레이트
의료: 티타늄 임플란트 다공 구조체, 수술 기구
절삭공구: 초경 팁-강생크 접합 (브레이징 대체)
마이크로 부품: MEMS 웨이퍼 레벨 패키징, 미세 유로 소자
장점
모재와 동일 조직·기계적 특성 (열영향부 없음)
계면 불연속·기공 없는 완전 치밀 접합
이종 금속, 금속-세라믹, 금속-다이아몬드 등 난접합 조합 가능
복잡 내부 형상(냉각 채널, 다공 구조) 일체 성형 가능
치수 정밀도 우수 (가공 여유 최소)
필러·플럭스 불필요, 청정 공정
운영비 상대적 저렴 (소모품 적음)
단점
초기 장비비 매우 고가 (진공로, 고압 프레스, 정밀 제어)
공정 시간 긺 (시간 단위) → 대량 생산 부적합
표면 전처리 극히 중요·까다로움 (청정도, 평탄도, 조도)
접합 크기 장비 용량(챔버, 프레스)에 제한
파라미터(온도, 압력, 시간, 표면 상태) 민감도 높음
고온 크리프 변형으로 형상 변화 가능 → 지그 설계 중요
확산 접합은 '원자 단위의 접합'으로, 적층 제조(AM)와 결합해 내부 냉각로가 있는 터빈 블레이드, 마이크로 열교환기, 이종 소재 기능성 부품 제작의 핵심 인에이블러(enabler) 기술입니다. 최근에는 저온 확산 접합(나노 입자 페이스트, 표면 활성화 접합 등)으로 공정 온도·시간·비용 저감 연구가 활발합니다.