


제조공정

산업 제조
판금 절단은 전단력(시어링)으로 판재를 분리하는 공정군입니다. 펀치-다이 간 클리어런스에서 전단 응력이 재료 전단 강도 초과 시 파단·분리됩니다. 절단면 품질(전단면, 파단면, 버), 치수 정밀도, 금형 수명이 클리어런스·재료·윤활·펀치 형상에 의해 결정됩니다.
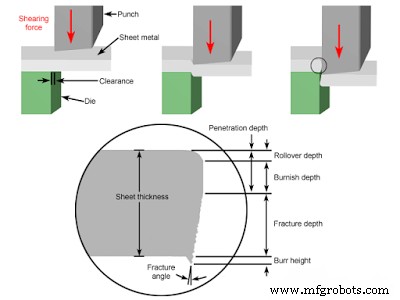
길로틴 시어, 로터리 시어로 대판을 직선 절단해 소판 분할. 직각도, 평행도, 버 제어 중요. 클리어런스 = 2~10% t (재료별).
미리 정해진 형상 펀치로 대판에서 블랭크(유용부) 펀칭아웃. 잔재는 스크랩. 기어, 와셔, 커넥터, 복합 형상 블랭크. 펀치에 음허용차(음의 클리어런스 효과).
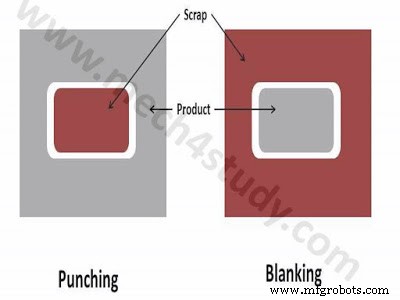
블랭킹과 역. 구멍(스크랩) 펀칭아웃, 남은 판이 제품. 펀치에 음허용차로 구멍 치수 정밀도 확보.
임펄프 링(링 클램프)으로 판 고정, 극소 클리어런스(0.5~0.1mm), 카운터 프레스(뒷면 가압)로 평탄도 확보. 버 없는 직각 전단면, 공차 ±0.025~0.05mm. 기어, 정밀 링크, 커넥터. 고강도 프레스 필요.
원통 펀치로 원형 홀 절단. 가장 기본 홀 가공.
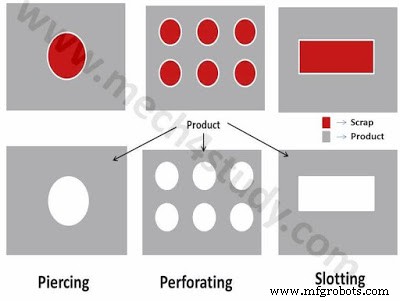
다수 홀 동시/순차 펀칭. 필터, 스크린, 통풍판, 장식판.
직사각 펀치/다이로 장방형 홀. 키웨이, 루버, 슬롯 홀.
판 에지에서 다양한 형상(직각, V, U 등) 절취. 후속 벤딩/조립 용이화. 노치 각도/깊이 정밀 제어.
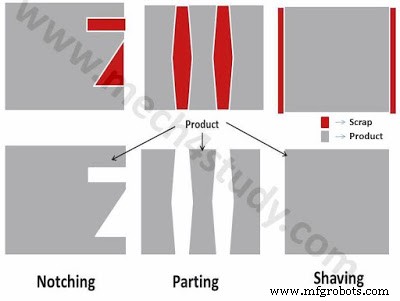
블랭크/홀 에지 미량(0.1~0.3mm) 재전단으로 치수 정밀도↑, 표면 조도↑, 버 제거. 2차 공정.
한 번 스트로크로 2개 이상 블랭크 분리하며 소량 스크랩 발생. 소재 수율 향상.
펀칭하지만 블랭크 제거 안 함. 벤드된 탭/루버/벤트 형성. 금속 제거 없음, 소재 이용률 100%.
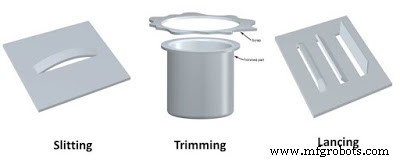
직선 컷 하지만 분리 안 함. 부분 절개, 벤드 라인 예비 가공.
드로잉/성형 후 플랜지/에지 여유분 제거. 정밀 트리밍 다이스 사용.
| 재료/조건 | 최적 클리어런스 (%t) | 비고 |
|---|---|---|
| 연강, 알루미늄 (연질) | 4~6% | 깊은 전단면, 작은 버 |
| 스테인리스, 고강도강 | 6~10% | 파단면↑, 힘↓, 금형수명↑ |
| 취성 재료(주철 등) | 8~12% | 파단 제어, 칩 방지 |
| 파인 블랭킹 | 0.5~1% | 직각 전단면, 고정밀 |
판금 절단은 '첫 공정이자 품질의 기초'입니다. 클리어런스 최적화, 금형 정밀도, 윤활, 프레스 강성, 스트리퍼/이젝터 설계가 전단면 품질과 금형 수명을 좌우합니다. 파인 블랭킹, 레이저-펀치 복합기, 서보 프레스 연동 고속 라인 등 고부가가치·고정밀 수요에 대응 기술이 지속 진화 중입니다.
제조공정
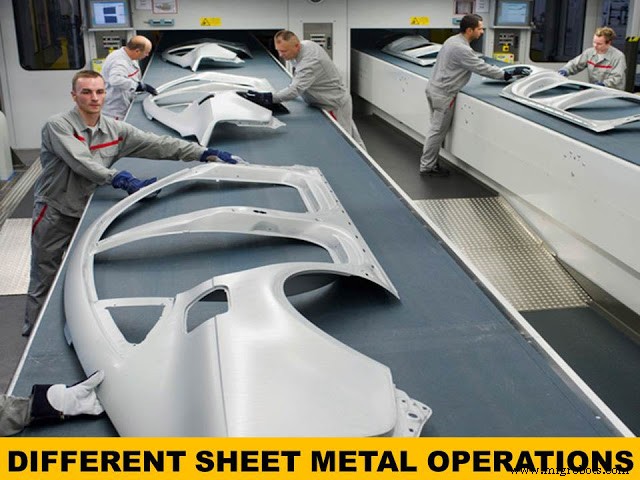
판금 가공(Sheet Metal Fabrication)은 프로토타입부터 양산 부품까지 다양한 내구성 부품 제작에 가장 인기 있는 공정 중 하나입니다. 자동차, 항공우주, 건설 등 광범위한 산업에서 활용됩니다. 판금 공정엔 여러 유형이 있으며, 각 공정마다 고유한 결함 유형이 있습니다. 본 포스트에서는 주요 판금 공정별 대표적 결함과 해결책을 다룹니다. 판금 가공 공정이란? 판금 가공 공정은 판재의 원래 형상을 변형해 원하는 두께의 드로운(Drawn) 파트를 만드는 공정들로, 크게 세 범주로 나뉩니다. 절단 (Cutting) 전단
현대 제품들은 금속으로 만들어졌음에도 매우 가볍고 튼튼합니다. 그 이유는 제품 설계가 고도화되어 얇은 금속판으로도 고하중 구조물 제작이 가능해졌기 때문입니다. 판금 스탬핑(Sheet Metal Stamping)은 얇은 벽체 객체 같은 원하는 형상을 만드는 기술 중 하나입니다. 메탈 스탬핑이란? 판금 스탬핑은 미래 부품에 소재를 빼거나 더하지 않는 제조 공정입니다. 이 방식은 성형(Forming)을 이용해 평평한 금속 시트를 원하는 형상으로 만듭니다. 기본적으로 특수 다이스(Die)와 펀치(Punch)를 사용해 전용 장비에서 금속