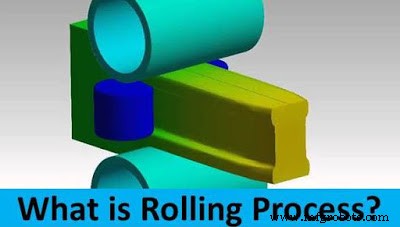
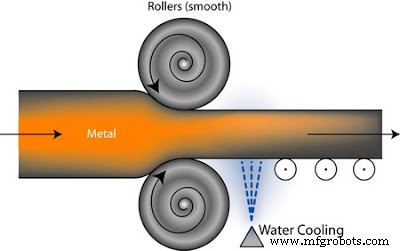
압연은 회전하는 롤 쌍 사이에 금속 소재(잉곳, 블룸, 슬래브, 빌릿)를 통과시켜 압축 변형으로 단면적 감소·길이 증가·형상 부여하는 대표적 금속 성형 공정입니다. 고생산성, 우수 표면/조직, 대형 구조재 제작에 필수적. 고설비비로 대량 생산 시 경제적.
압연 공정: 잉곳 → 블룸/슬래브 → 빌릿/판재 → 최종 제품
핵심 압연 용어 (제품 분류 체계)
용어
정의/규격
비고
잉곳 (Ingot)
주조품, 기공/블로홀 포함. ~1200°C 열간 압연으로 블룸화
단조용 잉곳과 구분
블룸 (Bloom)
단면적 ≥ 230 cm². I빔, 레일, 빌릿 모재
대단면
슬래브 (Slab)
단면적 ≥ 100 cm², 폭 ≥ 3×두께. 판재/스트립 모재
평판 모재
빌릿 (Billet)
단면적 ≥ 40 cm². 파이프, 봉강, 와이어 모재
소단면
플레이트 (Plate)
두께 > 6mm
구조용 후판
시트 (Sheet)
두께 < 6mm, 폭 ≥ 600mm
광폭 판재
스트립 (Strip)
두께 < 6mm, 폭 < 600mm
협폭 판재/코일
작동 원리: 열간 vs 냉간
열간 압연 (Hot Rolling)
재결정 온도 이상(강철 ~1000~1200°C). 대변형 가능, 힘 적음, 잔류응력 없음. 단점: 스케일 생성(표면/치수 저하), 산화 탈탄, 치수 정밀도 낮음(공차 ±1~3%).
냉간 압연 (Cold Rolling)
재결정 온도 이하(상온). 가공 경화로 고강도·고경도, 고치수정밀(±0.01~0.05mm), 우수 표면(Ra 0.1~0.4μm). 단점: 힘 큼, 변형량 제한, 중간 어닐링 필요, 잔류응력 잔재.
열간압연 vs 냉간압연: 온도, 조직, 특성, 용도 비교
압연 종류별 특징
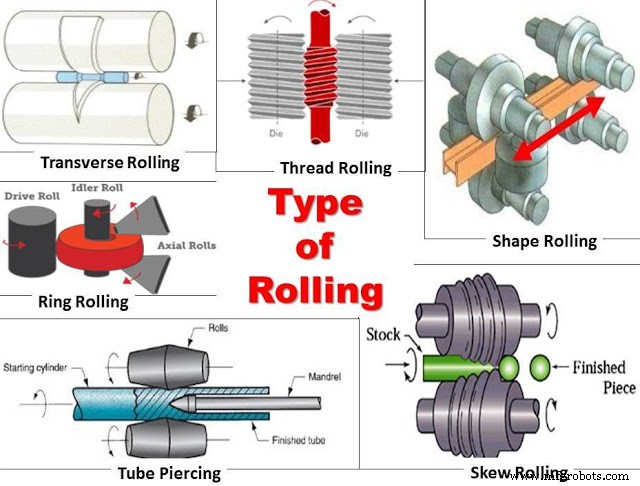
1. 나사/기어 압연 (Thread/Gear Rolling)
나사산/기어 치형 다이스 롤러로 원통 블랭크 압연 가공. 칩 없음, 가공 경화로 강도↑, 표면 경도↑, 고속 양산. 볼트, 나사, 스플라인, 기어 표준 공정.
2. 형상 압연 (Shape/Section Rolling)
I빔, H빔, 채널, 앵글, 레일, Z형강 등 복잡 단면 성형. 두께 변화 최소, 형상 부여 주목적. 형상 롤 프로파일 정밀 가공 필수.
3. 링 압연 (Ring Rolling)
메인 롤 + 아일러 롤 동방향 회전으로 링 확대. 에지 롤로 높이 제어. 대형 베어링 링, 터빈 링, 플랜지, 기어 링. 고정밀, 무결점, 소재 절약.
4. 튜브 피어싱 (Tube Piercing / Mannesmann Process)
고정 맨드렐 + 대향 롤 회전 압축 → 원통 봉재 중심 인장 응력 → 공동 형성 → 무계목 강관. 후육 무계목관(오일/가스/보일러/유압) 표준.
5. 스큐 압연 (Skew Rolling)
특수 형상 롤로 원통 봉재 구형 변형. 볼 베어링 볼(구슬) 대량 생산. 연속 무인화 라인.
6. 횡압연 (Transverse Rolling)
동방향 회전 롤 + 테이퍼 단면 다이스. 봉재 횡방향 공급 → 테이퍼 샤프트, 리프 스프링 아이엔드 등 비대칭 단면 성형.
특수 압연용 롤/다이스 프로파일 예시
주요 적용 분야
건설/토목: H빔, I빔, 시트파일, 레일, 데크 플레이트
자동차: 차체 패널(냉연), 프레임(열간), 휠, 드라이브 샤프트, 베어링 링
에너지: 무계목 강관(유정관, 라인파이프), 보일러 튜브, 풍력 타워 플랜지
조선: 선체 판재, 갑판, 격벽, 프로펠러 샤프트
기계/금형: 공구강 판재, 가이드 레일, 실린더 튜브
가전/포장: 주석도금강판(캔), 알루미늄 호일, 컬러 강판
항공우주: 티타늄/알루미늄 합금 판재, 단조 예비 소재
압연은 '금속 문명의 혈관'입니다. 연간 19억 톤 이상 강철이 압연으로 생산되며, 현대 문명 인프라의 근간을 이룹니다. 스트립 캐스팅(주조+압연 일체화), 무한 압연(엔드리스 롤링), 초고속 압연(>30 m/s), AI 기반 형상/두께 예측 제어 등 차세대 기술로 에너지·CO₂ 저감과 초고강도·경량 소재 양산이 동시에 추구되고 있습니다.