


제조공정

산업 제조
모든 것을 와이어 방전 가공으로 할 수는 없습니다. 가공 도면을 분석하고 검토합니다. 기존 가공 장비에 따라 이 공정의 실행 가능성을 고려합니다. 다음과 같은 상황에서는 가공을 달성할 수 없습니다:
좁은 간격이 전극 와이어 직경과 방전 간격의 합보다 작습니다. 패턴의 내부 각도에 R 각도가 허용되지 않거나, 요구되는 내부 각도의 R 각도가 전극 와이어 직경보다 작습니다. 비전도성 재료의 공작물. 두께가 와이어 프레임의 스팬을 초과하는 공작물. 가공 길이가 공작기계 X, Y 캐리지의 유효 스트로크 길이를 초과하고, 공작물이 고정밀을 요구합니다.
와이어 방전 가공 조건을 충족하는 경우, 부품의 표면 품질과 치수 정밀도 요구사항 등 가공 요구사항에 따라 중속 와이어 방전 공정과 저속 와이어 방전 공정 중 어느 것을 선택할지 결정해야 합니다. 고정밀 치수와 우수한 표면 거칠기가 요구되는 부품에는 저속 와이어 컷팅 공작기계로 완료해야 합니다.
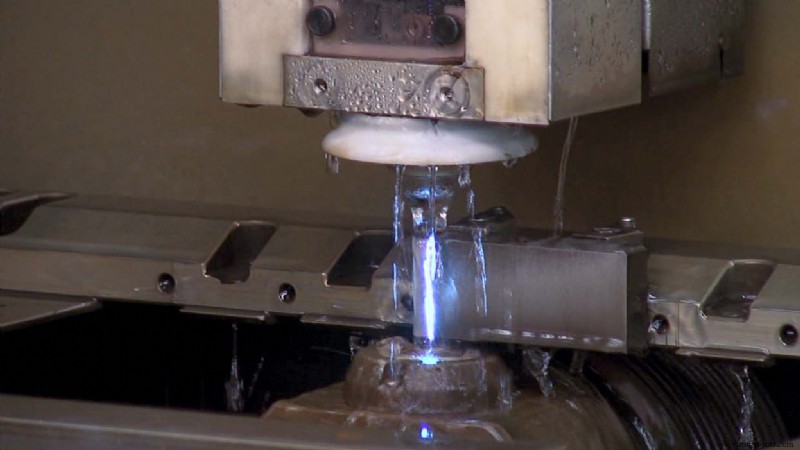
와이어 방전으로 인한 공작물 변형을 줄이기 위해, 단조 성능이 좋고 투과성이 좋으며 열처리 변형이 작은 재료를 선택해야 합니다. 공작물 재료는 기술 요구사항에 따라 열처리되어야 합니다.
폐쇄형 구멍과 일부 펀치 가공의 경우, 온라인 절단 전에 와이어 구멍을 먼저 가공해야 합니다. 나사 구멍의 위치는 프로그래밍 시 지정된 가공 시작점과 일치해야 합니다.
중속 와이어 방전은 일반적으로 직경 0.18mm의 몰리브덴 와이어를 전극 와이어로 사용하고, 저속 와이어 방전은 일반적으로 황동 와이어나 아연 도금 와이어 등을 사용합니다. 전극 와이어 직경은 가공 정밀도 요구사항에 따라 결정할 수 있습니다. 더 높은 절단 속도를 얻고 가공 중 와이어 단선 위험을 줄이기 위해 직경 0.2mm 이상의 전극 와이어를 선택하도록 노력하십시오.
공작물의 가공 형상과 크기에 따라 적절한 클램핑 방법을 선택하여 공작물의 위치를 결정합니다. 판재, 회전체, 블록 부품의 클램핑 방법이 다르다면 전용 지그나 자체 설계 지그를 선택하여 공작물을 고정할 수 있습니다. 공작물을 클램핑한 후에는 반드시 보정해야 합니다. 일반적으로 공작물 클램핑의 수직도와 평탄도를 확인하고, 공작물 기준면과 공작기계의 축 평행도를 보정합니다.
와이어 전극을 와이어 구동 메커니즘의 각 부분에 올바르게 감아 전극 와이어에 일정한 장력을 유지합니다. 얼라이너를 이용한 와이어 정렬, 스파크를 이용한 와이어 정렬 등 적절한 방법을 사용하여 전극 와이어의 수직도를 보정합니다.
와이어 방전 가공 전에 전극 와이어를 절단 시작 좌표 위치로 정확하게 위치시켜야 합니다. 조정 방법에는 육안 검사, 스파크 방법, 자동 정렬이 있습니다. 현재 CNC 와이어 컷팅 공작기계는 모두 접촉 감지 기능을 갖추고 있으며, 자동 에지 파인딩과 자동 센터 파인딩 기능을 모두 가지고 있습니다. 정렬 정밀도가 높고 전극 와이어 위치 결정에 매우 편리합니다. 조작 방법은 기계마다 다릅니다.
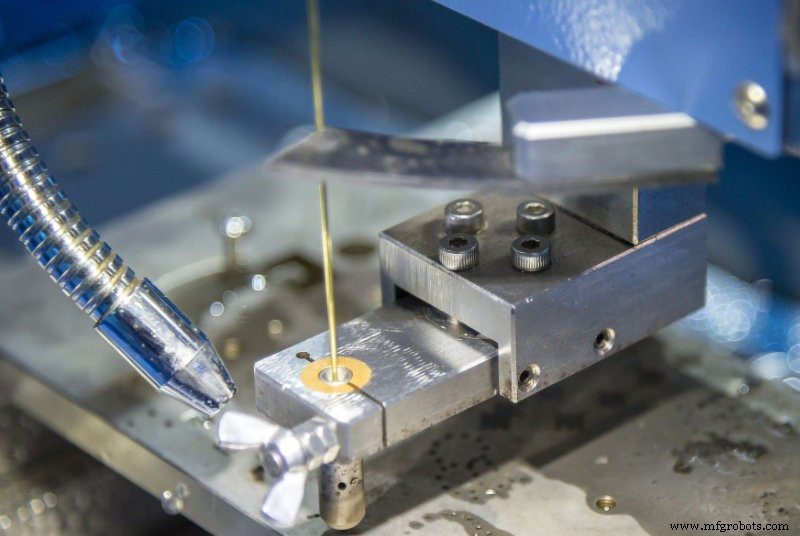
WEDM 프로그래밍은 전체 공정의 핵심입니다. 공작기계는 수치 제어 프로그램에 따라 가공됩니다. 프로그램의 정확성은 가공 형상과 가공 정밀도에 직접적인 영향을 미칩니다. 실제 생산의 대부분은 자동 프로그래밍 방식을 사용합니다.
프로그래밍이 완료되고 정식 절단 공정 전에 CNC 프로그램을 검사하고 검증하여 정확성을 확인해야 합니다. 와이어 방전 공작기계의 수치 제어 시스템은 프로그램 검증 방법을 제공합니다. 일반적으로 사용되는 방법은: 하나는 도면 검사법으로, 프로그램에 구문 오류가 있는지, 패턴 가공 윤곽과 일치하는지 주로 검증합니다. 다른 하나는 공회전 검사법으로, 프로그램의 실제 가공을 확인하고, 가공 중 충돌이나 간섭이 있는지, 공작기계 스트로크가 가공 요구사항을 충족하는지 등을 동적 가공 상황 시뮬레이션을 통해 프로그램과 가공 경로를 완전히 검증합니다.
치수 정밀도 요구사항이 높고 볼록/오목 금형 간 매칭 간격이 작은 일부 펀칭 금형의 경우, 먼저 얇은 시트로 시험 절단을 하여 치수 정밀도와 매칭 간격을 확인할 수 있습니다. 요구사항을 충족하지 못하면 프로그램을 제때 수정하여 검증이 합격될 때까지 진행한 후 정식 절단 가공을 합니다. 가공 중에는 전기적/비전기적 파라미터를 가공 상태에 따라 조정하여 최적의 방전 상태를 유지합니다. 정식 절단이 끝난 후에는 서둘러 공작물을 꺼내지 말고, 시작점과 끝점 좌표가 일치하는지 확인하고, 문제가 발견되면 즉시 '보완' 조치를 취해야 합니다.
제조공정
EDM(방전가공)은 밀링으로 가공하기 어려운 극도로 복잡한 형상 획득에 널리 쓰입니다. 티타늄 등 경질 소재 다양한 응용에서도 탁월. EDM은 전방전 방전을 이용한 소재 제거 제조 기술. 싱커 EDM과 와이어 EDM 두 종류가 있습니다. 이 글에서는 두 가공 공정 차이점, 각 용도·특징·장점 살펴봅니다. 싱커 EDM이란? 싱커 방전가공, 램 EDM, 볼륨 EDM, 캐비티 EDM이라고도 함. 싱커 EDM은 전극, 절연유, 전원 필요. 전원이 전극과 공작물 연결. 연결 스파크가 채널 생성. 와이어 EDM과 달리 싱커 EDM은 소재 완전
Mark 25 / Mark 21 CNC 컨트롤 탑재 Sodick 와이어 EDM의 전체 G코드, M코드, T코드 목록입니다. G 코드 목록 G 코드설명 G00급속 이동(그래픽에서 점선 표시) G01직선 절삭 이동 G02원호 절삭 이동 - 시계방향(CW) G03원호 절삭 이동 - 반시계방향(CCW) G04드웰(예: G04 X5.0 - 날카로운 코너에서 5초 드웰) G05X축 미러 이미지(CRT 표시가 빨간색으로 변경) G06Y축 미러 이미지(CRT 표시가 빨간색으로 변경) G08X-Y 교환(x,y,u,v가 소문자로 표시) G0