CNC 공구 수명 이해하기: 정확한 평가와 최적화 전략
CNC 가공에서 공구 수명은 공구 끝이 공작물 절삭 시작부터 공구 끝 폐기 또는 공작물 표면 실제 길이까지 시간. 공구 끝 가공 시간이 공구 회사 공구 수명 계산 주요 평가 지표.
일반 공구 수명 각 날 연속 가공 15-20분. 공구 수명은 기업이 실험실 상대적 이상 조건서 측정. 피삭재별 절삭 깊이·이송 다름 따라 날당 15-20분 연속 가공, 해당 선속-이송 관계 계산해 절삭 파라미터 표 생성. 따라서 각 회사 절삭 데이터 표도 다름.
1. 공구 수명 연장 가능한가?
공구 수명 15-20분만, 더 연장 가능? 당연히 가능. 단 선속 희생 필요. 선속 낮을수록 공구 수명 증가 두드러짐(단 선속 너무 낮으면 가공 진동 공구 수명 감소).
2. 공구 수명 연장 실질적 의미 있는가?
공작물 가공 비용 중 공구 비용 비중 매우 작음. 선속 낮추면 공구 수명 늘어도 공구당 가공 공작물 수 반드시 늘진 않음, 공작물 가공 비용 상승.
공구 수명 최대한 보장하면서 공작물 가공 수 최대화하는 방향이 타당.
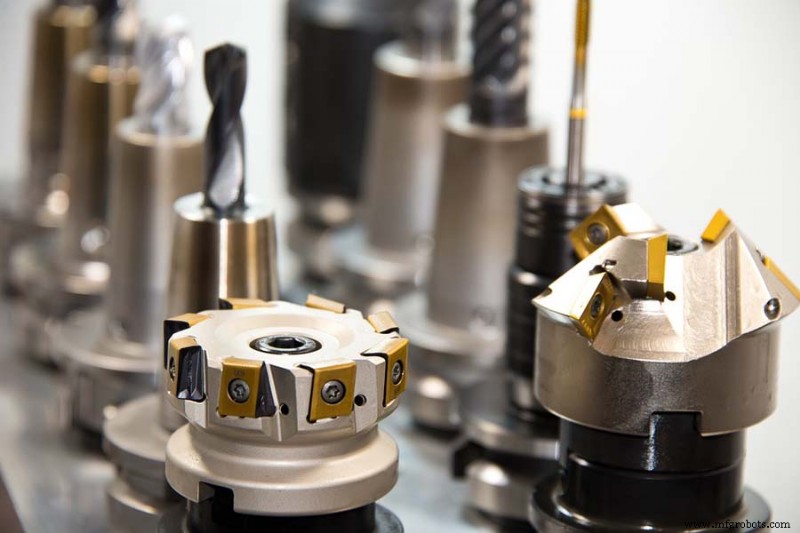
3. 공구 수명 영향 요인
1. 선속(Cutting Speed)
선속 공구 수명 큰 영향. 지정 선속 20% 초과 시 공구 수명 절반 감소. 50% 증가 시 1/5로 감소. 공구 수명 향상 위해 가공 공작물별 공구 소재, 상태, 선속 범위 파악 필요. 회사별 공구 선속 다름. 회사 제공 샘플 참고 예비 탐색 후 가공 중 구체 상황 따라 조정, 상대적 이상 효과 달성. 황삭·정삭 선속 데이터 다름. 황삭 주로 여유량 제거, 선속 낮음. 정삭 주로 치수 정밀도·조도 보장, 선속 높음.
2. 절삭 깊이(Cutting Depth)
절삭 깊이는 선속보다 공구 수명 영향 적음. 각 홈 상대적 큰 절삭 깊이 범위. 황삭 시 절삭 깊이 최대한 크게 해 큰 재료 제거율 확보. 정삭 시 절삭 깊이 최대한 작게 해 공작물 치수 정밀도·표면 품질 보장. 단 절삭 깊이 홈 절삭 범위 초과 불가. 절삭 깊이 너무 크면 공구 절삭력 견디지 못해 치핑. 너무 작으면 공구 공작물 표면만 긁고 짜내 플랭크 심한 마모, 공구 수명 감소.
3. 이송(Feed)
선속·절삭 깊이 대비 이송 공구 수명 영향 작으나 공작물 표면 품질 영향 큼. 황삭 시 이송 증가로 제거율 향상. 정삭 시 이송 감소로 표면 조도 개선. 조도 허용 시 이송 최대한 증가해 가공 효율 향상.
4. 진동(Vibration)
3대 절삭 요소 외 진동 공구 수명 큰 영향. 진동 원인 다수: 기계 강성, 공구 강성, 공작물 강성, 절삭 파라미터, 공구 홈, 공구 코너 반경, 날 클리어런스 각, 공구 생크 돌출 길이 등. 주원인: 시스템 강성 부족으로 가공 중 절삭력 저항 못해 공구 공작물 표면서 지속 진동. 진동 제거/감소 위해 종합 고려 필요. 공작물 표면 진동 = 공구-공작물 정상 절삭 아닌 지속 노크. 공구 끝 미세 균열·치핑 유발, 절삭력 증가→진동 악화→균열·치핑 심화→공구 수명 대폭 단축.
5. 날 소재(Insert Material)
공작물 가공 시 공작물 소재, 열처리 요구, 단속 가공 여부 고려. 예: 강 가공용 인서트 ≠ 주철 가공용 인서트 ≠ HB215/HRC62 경도 가공용 인서트. 단속/연속 가공 인서트 다름. 강 부품용 강 인서트, 주철용 주철 인서트, 고경도 경화강용 CBN 인서트 등. 동일 공작물 소재라도 연속 가공 시 고경도 날 사용해 공작물 절삭 속도 높이고 공구 마모·가공 시간 감소. 단속 가공 시 인성 좋은 날 필요. 치핑 등 이상 마모 효과적 감소, 공구 수명 연장.
6. 사용 날 수(Number of Cutting Edges Used)
공구 사용 중 많은 열 발생, 날 온도 대폭 상승. 가공 안 하거나 냉각수 냉각 시 날 온도 하강. 날 항상 고온 범위, 지속적 열팽창·수축으로 미세 균열 발생. 첫 번째 날 사용 시 공구 수명 정상이지만 날 사용 횟수 증가하며 균열 타 절삭날 확산, 다른 절삭날 수명 감소.
4. 공구 수명 범위 내 가공 공작물 수 증가 가능한가?
공구 수명 15-20분이라 공구 유효 절삭 길이가 공구 수명 범위 내 실제 가공 공작물 수 결정. 공작물 처리량 증가 = 개별 공작물 가공 시간·절삭 길이 단축. 공구 절삭 파라미터 적절 조정으로 공작물 가공 시간 단축:
- 합리적 선속 범위 내 적절 선속 증가: 공작물 가공 길이 줄이진 않으나 가공 시간 단축.
- 절삭 깊이 증가: 황삭 패스 수와 공작물 유효 절삭 길이 감소→가공 시간 단축.
- 이송 적절 증가: 유효 절삭 길이 감소·가공 시간 단축 효과.



