다이캐스팅 정밀 부품의 과제와 해결책: 소재·온도·결함 관리
다이캐스팅은 정밀 주조 방법입니다. 다이캐스팅으로 생산된 부품은 낮은 치수 공차와 높은 표면 정밀도를 가집니다.
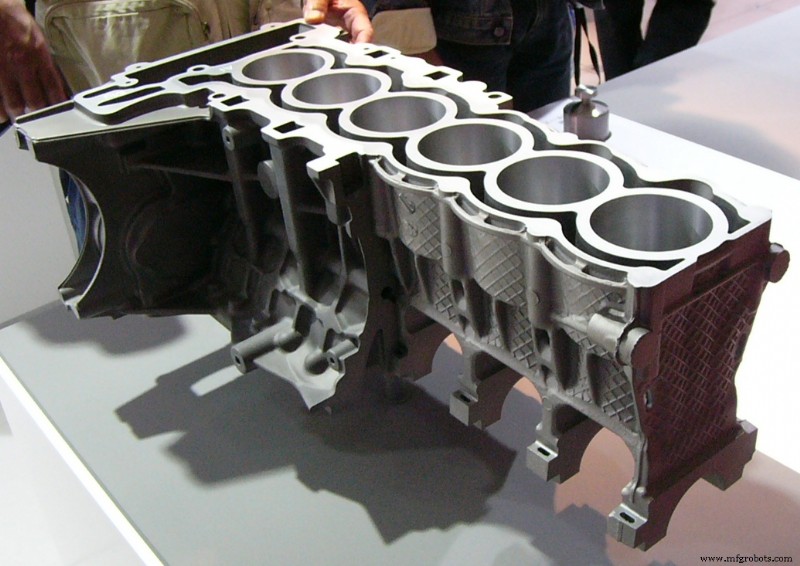
대부분의 경우 다이캐스팅 부품은 터닝 없이 조립할 수 있습니다. 나사산 부품도 직접 주조할 수 있습니다. 일반 카메라 부품, 타자기 부품, 전자 계산기, 장식품 같은 소형 부품; 자동차, 기관차, 비행기 같은 차량의 복잡한 부품 대부분이 다이캐스팅으로 제조됩니다.
이 글에서는 다이캐스팅 품질 관리의 주요 방법을 다음 3가지 측면에서 소개합니다:
- 필요한 다이캐스팅 금속
- 중요 영향 인자: 온도
- 제조 공정 중 발생할 수 있는 결함과 해결책
이 글을 읽으면 이러한 모든 결함을 피하여 고품질 제품을 효과적으로 만들 수 있습니다.
1. 필요한 다이캐스팅 금속
다이캐스팅에 사용되는 금속은 주로 아연, 구리, 알루미늄, 마그네슘, 납, 주석, 납-주석 합금입니다. 더 구체적인 다이캐스팅 금속으로는 ZAMAK, 알루미늄-아연 합금, 알코아(Alcoa) 표준: AA380, AA384, AA386, AA390, AZ91D 마그네슘 등이 있습니다.
1.1 다양한 금속의 특성
다이캐스팅 중 다양한 금속의 특성은 다음과 같습니다:
- 아연(Zn): 다이캐스팅하기 가장 쉬운 금속으로 도금도 쉽습니다. 소형 부품 제조 시 경제적이고 높은 압축 강도, 높은 가소성, 긴 주조 수명을 가집니다.
- 알루미늄(Al): 경량, 높은 치수 안정성, 높은 내식성, 좋은 기계적 특성, 높은 열전도율, 우수한 전기전도성.
- 마그네슘(Mg): 가공이 쉽고 일반적으로 사용되는 다이캐스팅 금속 중 가장 가볍습니다.
- 구리(Cu): 높은 경도와 강한 내식성. 다이캐스팅 금속 중 기계적 특성이 가장 우수합니다.
- 납과 주석(Pb, Sn): 높은 밀도와 높은 치수 정밀도로 특수 내식 부품에 사용. 안전 문제로 식품 가공 및 저장 시설에는 사용할 수 없습니다. 납-주석-비스무트 합금(때로는 소량 구리 포함)은 활판 인쇄에서 수제 활자와 핫 스탬핑 제작에 사용됩니다.
1.2 다양한 소재의 최소 단면적과 최소 드래프트 각도
각 소재의 최소 단면적과 최소 드래프트 각도는 아래 표와 같으며, 가장 두꺼운 부분은 13mm 미만이어야 합니다.
| 금속 |
최소 단면적 |
최소 드래프트 각도 |
| 알루미늄 합금 |
0.89 mm (0.035 in) |
1:100 (0.6°) |
| 황동 및 청동 |
1.27 mm (0.050 in) |
1:80 (0.7°) |
| 마그네슘 합금 |
1.27 mm (0.050 in) |
1:100 (0.6°) |
| 아연 합금 |
0.63 mm (0.025 in) |
1:200 (0.3°) |
2. 중요 영향 인자: 온도
온도는 다이캐스팅 공정에서 매우 중요한 요소입니다. 주조 온도와 금형 온도 모두 최종 제품에 중요한 영향을 미칩니다.
2.1 주조 온도(Casting temperature)
주조 온도가 상승하면 합금 내 가스 용해도가 증가하여 다이캐스팅 공정 중 침전이 어려워져 금속 기계적 특성에 영향을 줍니다.
알루미늄 합금과 마그네슘 합금은 온도 상승에 따라 산화가 증가합니다. 산화물 함유물은 합금 특성을 악화시킵니다.
또한 온도 상승에 따라 금속 내 철 함량이 증가하여 유동성이 감소하고 제품 성능이 나빠집니다.
2.2 금형 온도(Mold temperature)
금형 온도는 금형 수명에 큰 영향을 미칩니다. 급격한 온도 변화는 금형의 조기 균열을 유발할 수 있습니다.
금형 온도가 너무 낮으면 합금의 수축 응력이 증가하여 주물에 균열이 생기기 쉽습니다.
그러나 금형 온도가 너무 높으면 주물 표면이 매끄러워지는 데 유리하지만 수축 공극(shrinkage depression)이 생기기 쉽습니다.
3. 제조 공정 중 발생할 수 있는 결함과 해결책
3.1 균열(Cracks)
다이캐스팅 생산 공정에서 금형은 반복적으로 열을 받으며, 성형면과 내부 변형으로 미세 균열이 발생합니다.
따라서 한편으로는 다이캐스팅 시작 시 금형을 충분히 예열해야 합니다. 또한 다이캐스팅 공정 중 금형을 일정 작동 온도 범위 내에 유지하여 조기 균열 실패를 방지해야 합니다.
3.2 파편화(Fragmentation)
사출력 작용으로 금형은 가장 약한 지점에서 균열이 생기며, 특히 성형면의 스크라이빙 자국이나 방전 가공 자국이 연마되지 않았거나, 성형의 명확한 모서리에서 미세 균열이 먼저 나타납니다.
결정립계에 취성 상이나 조대 결정립이 있으면 쉽게 파손됩니다. 취성 파단 시 균열이 급속히 전파되어 금형 실패의 위험 요인이 됩니다.
이러한 이유로 금형 표면의 스크래치, 방전 가공 자국 등은 주입 시스템에 있더라도 연마해야 합니다. 또한 금형 소재는 높은 강도, 좋은 가소성, 충격 인성, 파단 인성을 가져야 합니다.
이상이 다이캐스팅 품질 이슈에 대한 전부입니다. 유용하셨길 바랍니다! 질문 있으시면 아래 댓글 남겨 주세요.
참고:
1. 이 글에 사용된 이미지의 소유권은 우리에게 없습니다. 본인 소유라면 연락 주시면 최대한 빨리 내리겠습니다.
2. 통계 출처: Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.



