산업 제조
3D 프린팅

핵심 기준: 유리 전이 온도(Tg, Glass Transition Temperature) 식기세척기 표준 세척 온도 **55-75°C**. 필라멘트의 Tg가 이 범위 이상이어야 변형 없이 견딥니다. Tg 부근에서 연화 시작, Tg 초과 시 급격히 변형/녹음. 주요 필라멘트별 식기세척기 적합성 필라멘트 유리 전이 온도(Tg) 식기세척기 안전성 비고 PLA 57-70°C ❌ 불가 세척 온도와 Tg 겹침. 60°C에서 아이스크림처럼 변형, 80-100°C에서 녹음 PETG 75-85°C △ 조건부 가능 단순 가열 건조
3D 프린팅 시작 전 체크리스트 장비 구매 전 목적(취미/교육/창업), 예산, 설치 공간, 소재 요구사항을 명확히 하세요. 이 4가지가 장비 스펙과 소재 선택을 결정합니다. 단계별 시작 로드맵 1단계: 장비 및 소프트웨어 준비 항목 입문자 추천 비고 FDM 프린터 Creality Ender 3 V3 KE, Bambu Lab A1 mini, Prusa MK4 자동 레벨링, 다이렉트 드라이브 필수 레진 프린터 Elegoo Mars 4, Anycubic Photon Mono M5s 고해상도 필요 시, 환기/세척 장비

3D 프린터는 전기를 얼마나 쓸까? 소비 전력은 프린터 크기, 히팅 베드 유무, 노즐 온도, 출력 시간에 따라 크게 달라집니다. 대표적 전력 소비 수치 구분 소비 전력 비고 일반 FDM(베드 가열 중) 200-350 W 베드 60°C, 노즐 200°C 기준 일반 FDM(정상 출력 중) 70-120 W 베드/노즐 온도 유지 상태 대형/산업용 FDM 500-1500 W 대면적 베드, 챔버 히터 포함 SLA/DLP(레진) 50-150 W UV 라이트, 틸트 모터 위주 전기요금 계산 예시(가정용 누진제 2단
3D 프린터 오퍼레이터란? 적층 제조(Additive Manufacturing) 장비를 운용해 디지털 설계를 물리적 제품으로 구현하는 전문가입니다. CAD 모델링, 슬라이싱, 장비 세팅, 출력 모니터링, 후가공, 품질 검사, 장비 유지보수까지 전 공정을 다룹니다. 주요 업무 고객/설계팀 CAD 데이터 검토 및 출력 가능성 검증(DfAM) 슬라이서 설정 최적화(서포트, 방향, 레이어 높이, 인필 등) 장비 세팅: 베드 레벨링, 필라멘트/레진 로드, 교정 출력 모니터링 및 이슈 대응(레이어 시프트, 막힘, 워핑 등) 후가공: 서포트

가열 베드 없이 출력 가능한가? 네, 가능합니다. 하지만 PLA만 안정적으로 출력 가능하며, ABS, PETG, 나일론 등 고온 소재는 워핑과 접착 실패로 사실상 불가능합니다. 가열 베드 없는 프린터(구형, 초저가 모델)는 필라멘트 선택권이 극도로 제한됩니다. 가열 베드 없이 출력하는 5가지 실전 방법 1. PLA 필라멘트 전용 사용 유리 전이 온도(Tg) 약 60°C로 낮아 상온 베드에서도 수축 응력 적음. 가열 베드 없이도 가장 성공 확률 높음. 2. 테이프 활용 - 블루 페인터즈 테이프(Blue Tape) 추천 마스킹
출력 속도를 결정하는 8가지 핵심 요인 3D 프린팅 속도는 단일 수치가 아닙니다. 프린터 기종, 필라멘트 종류, 요구 해상도, 출력물 크기, 노즐 직경, 출력 기술(FDM/SLA 등), 전/후처리 시간이 복합적으로 작용합니다. 일반적인 출력 시간 예시 스마트폰 케이스(표준 해상도): 약 3시간 10인치 피규어(고해상도, 복잡한 디테일): 10~12시간 대형 기능성 파트: 24시간~수일 여기에 모델링, 슬라이싱, 베드 레벨링, 필라멘트 로딩, 트러블슈팅 시간이 추가됩니다. 좋은 출력 속도란? 품질 저하 없이 가능한 가장 빠른
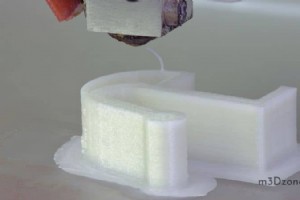
3D 출력물은 왜 새는가? FDM 방식은 층층이 쌓는 과정에서 미세한 틈이 필연적으로 생깁니다. 이 틈새로 액체/기체가 통과합니다. 방수를 위해서는 레이어 간 밀착도 향상과 표면 밀폐 코팅 두 가지 접근이 필요합니다. 출력 설정으로 방수성 높이기 1. 방수성 필라멘트 선택 PP(폴리프로필렌): 소수성, 화학 저항성 우수, 층간 접착 좋아 틈 적음. 식품 용기, 병 제작에 최적 PP GF30(유리섬유 30%): PP에 강성/내열성 추가. 항공우주용 PETG: 출력 쉬우면서 내수성/내화학성 양호. 실용적 선택 2. 벽 두께(W

짧은 대답: 단기 방치는 OK, 장기는 위험 대부분의 범용 필라멘트(PLA, ABS, PETG)는 프린터 익스트루더에 며칠~몇 주 방치해도 프린터엔 해가 없습니다. 하지만 필라멘트 자체는 공기 중 수분을 흡수하는 흡습성(Hygroscopic)이 있어, 시간이 지날수록 품질이 저하됩니다. 수분이 필라멘트에 미치는 영향 출력 시 기포 발생(표면 거칠어짐, 뽀드득 소리) 층간 접착력 저하 → 기계적 강도 약화 스트링링(Stringing), 오징어 다리 현상 심화 압출 불균일, 노즐 막힘(기포 팽창으로) 변색, 취성 증가(부서지기 쉬워

빌드 표면이 출력 품질을 가른다 첫 레이어 접착 실패, 워핑, 출력물 탈착 난이도는 모두 빌드 표면 선택과 직결됩니다. 소재별, 용도별 최적 표면을 비교 분석했습니다. 1. 유리 베드(Glass Bed) - 업계 표준의 평탄함 특징: 보로실리케이트 유리 등 내열 유리로, 열팽창률이 낮아 고온에서도 휘지 않는 완벽한 평탄도 제공. 열전도율 낮아 열 분포 균일. 장점 초평탄 표면으로 바닥 면 품질 최고 내열성 우수, 변형 없음, 반영구적 사용 헤어스프레이, 글루스틱, 페인터즈 테이프 등 접착제 선택 폭 넓음 출력물 탈착 용이(식으

3D 프린터 일시정지, 가능한가? 네, 가능합니다. 프린터 컨트롤 박스, 슬라이서 G코드(M0/M1/M25), OctoPrint/Pronterface 같은 제어 소프트웨어, 또는 LCD 메뉴의 일시정지 버튼으로 언제든 정지시킬 수 있습니다. 재개는 재개(Resume) 명령으로 이전 상태에서 이어집니다. 일시정지가 필요한 상황 필라멘트 교체(색상 변경, 다색 출력) 출력물 내부에 너트, 자석 등 부품 삽입(Inserts) 프린터 이동/위치 변경 소음/안전 문제로 야간 출력 중단 필요 시 히팅 요소 과열 방지 얼마나 오래 정지해

결론부터: 아세톤은 PLA를 완전히 녹이지 못한다 아세톤은 ABS에는 탁월하지만, PLA에는 효과가 제한적입니다. PLA를 아세톤에 담그면 표면이 고무처럼 변하고 레이어 사이가 벌어지지만, 완전한 용해나 매끄러운 표면 마감은 기대하기 어렵습니다. 이는 PLA의 고분자 구조가 아세톤에 대해 화학적으로 안정적이기 때문입니다. PLA를 녹이는 화학 물질들 이론적으로 PLA를 용해할 수 있는 용매들은 다음과 같습니다: 메틸 에틸 케톤(MEK) 아세톤(제한적) 에틸 아세테이트 테트라하이드로푸란(THF) 수산화나트륨(가성소다, 강알칼리)
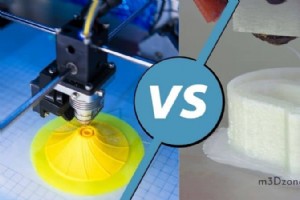
베드 접착 보조 구조물, 왜 필요할까? 3D 프린팅에서 첫 레이어의 품질이 전체 출력 성패를 가릅니다. 래프트(Raft), 브림(Brim), 스커트(Skirt)는 모두 첫 레이어 접착력을 높이고 출력 안정성을 확보하기 위한 보조 구조물입니다. 하지만 각각 작동 원리와 용도가 다르므로, 출력물 특성과 소재에 맞춰 올바르게 선택해야 합니다. 래프트(Raft): 바닥 전체를 받치는 강력한 기반 래프트란? 출력물 전체 바닥 면 아래에 여러 층의 격자 구조를 깔아, 출력물을 베드에서 띄워 올리는 방식입니다. 래프트와 출력물 사이에는 얇은

3D 프린팅에서 코끼리 발이란? 3D 프린팅에서 코끼리 발(Elephant Foot)은 출력물의 첫 번째 레이어가 이후 레이어보다 넓게 퍼져서 마치 코끼리 발처럼 보이는 현상을 말합니다. 이는 가장 흔한 출력 결함 중 하나로, 출력물 자체를 망가뜨리지는 않지만 후가공 작업이 추가로 필요하게 만듭니다. 코끼리 발 발생 원인 1. 출력물의 무게와 냉각 부족 큰 출력물의 경우 상부 무게가 첫 레이어를 아래로 누르면서, 첫 레이어가 충분히 식기 전에 양옆으로 퍼지게 됩니다. 특히 히팅 베드 온도가 너무 높거나 냉각 팬이 제대로 작동하지
PETG 필라멘트란? 3D 프린팅에서 PETG는 폴리에틸렌 테레프탈레이트(글리콜 변형)의 약자입니다. 내구성과 사용 편의성으로 알려진 흔한 폴리머입니다. 주로 생수병, 식품 포장재 등 일반 플라스틱 생산에 쓰입니다. PETG 필라멘트 의미 PETG는 생수병 생산에 흔히 쓰이는 폴리에틸렌 테레프탈레이트(PET)의 글리콜 변형 버전입니다. 반강성 소재로 우수한 내성과 매끄러운 표면을 가져 빨리 마모될 수 있습니다. 소재는 우수한 내온성 등 뛰어난 특성을 가져 최종 제품이 적은 휨으로 식을 수 있게 합니다. PETG

네! 3D 프린터 투자는 가치 있는 투자입니다. 창의력을 발휘해 화분부터 저비용 부품 프로토타입까지 다양한 물건을 출력할 수 있습니다. 오픈소스 3D 프린터로 취미 삼아 물건을 만드는 건 어렵지 않습니다. 3D 프린터는 이 신기술로 다양한 아이템을 만들 수 있는 옵션을 줍니다. 원하는 것을 직접 만들면 구매 비용을 아낄 수 있습니다. 과거엔 플라스틱으로 뭐든 만들려면 터무니없는 비용을 청구하는 업체나 제조사에 의뢰해야 했습니다. 이제 집에서도 저렴한 비용으로 몇 시간 만에 3D 프린팅할 수 있습니다. 따라서 3D 프

3D 프린팅 프로젝트는 베드에서 완벽하게 분리되어 나와야 하지만, 소재가 달라 대부분 그렇지 않습니다. 마무리 전 출력된 프로젝트 부분엔 눈에 보이는 라인과 불완전한 표면이 남습니다. 출력물이 보기 좋으려면 후처리 공정이 필요한데, 서포트 소재 제거 후 습식 샌딩으로 거친 모서리를 부드럽게 하고 돌출된 필라멘트를 잘라냅니다. 이 과정은 항상 서포트 구조물이나 브림(Brim) 때문에 생기며, 잘못하면 출력물을 망칠 수 있습니다. 완성된 3D 프린트에 딸려온 서포트와 림(Rim)을 제거하는 최선의 방법은 무엇일까요? 3

복잡한 3D 소재 출력 시 3D 프린팅 오버행(Overhang)을 피할 수 없습니다. 45°까지의 오버행은 3D 프린터에서 출력 품질 저하 없이 출력 가능합니다. 오버행과 브리징(Bridging) 출력은 초보자에게 어렵습니다. 고도의 기술과 경험이 필요하기 때문입니다. 3D 프린팅 오버행이 어려운 주된 이유는 오버행이 직접적인 서포트를 받지 못하기 때문입니다. 3D 프린팅에서 오버행이란? 3D 프린팅 오버행은 3D 프린트 모델에서 바깥쪽으로 뻗어나가 이전 층을 넘어선 기하학적 패턴입니다. 오버행은 직접적인 서포트가

3D 프린터 필라멘트를 건조하고 싶은데 방법을 모르겠다면 걱정 마세요! 플라스틱 필라멘트를 오븐에 넣고 플라스틱의 유리 전이 온도보다 낮은 온도로 설정하세요. 오븐을 켜고 4~6시간 방치하면 수분이 충분히 증발합니다. 필라멘트를 오븐에 오래 둘수록 더 건조해집니다. 하지만 과건조하지 않도록 주의하세요. 과열로 플라스틱이 탈 수 있습니다. 대안으로 필라멘트 드라이어라는 전용 기기를 써서 습한 필라멘트를 건조할 수 있습니다. 필라멘트 수분을 탈수해 건조시킵니다. 건조한 필라멘트는 고품질 출력을 보장하지만, 습기 찬 필라
3D 프린터로 모델을 만들 때 모든 출력이 원하는 대로 고품질로 나오리란 보장은 없습니다. 이 과정은 초보자와 전문가 모두에게 좌절감을 줍니다. 매번 최상의 출력을 보장하는 정해진 절차가 없기 때문입니다. 3D 프린터로 모델 만들기 답답하게도 문제는 출력이 거의 완료된 시점에야 발견되며, 그땐 손쓸 방법이 거의 없습니다. 결과는 고르지 못한 표면, 헛수고, 낭비된 필라멘트뿐인 실패한 출력물입니다. 문제를 파악했으니 원인과 적절한 해결책을 더 깊이 살펴보겠습니다. 3D 프린팅 필로잉(Pillowing)이란? 3D
지난 20년간 3D 프린팅은 대중적으로 크게 성장했습니다. 그럼에도 많은 이들이 어떤 필라멘트를 쓸지 고민하는데, 선택지가 다양해 정답은 하나가 아닙니다. 하지만 가장 대중적인 두 필라멘트는 폴리에틸렌 테레프탈레이트 글리콜(PETG)과 아크릴로니트릴 부타디엔 스티렌(ABS)입니다. 이 둘 중 하나를 고르는 건 둘이 비슷해 보여 혼란스러울 수 있습니다. 올바른 선택을 위해 여러 요소를 고려해야 합니다. PETG vs ABS, 여러분의 궁금증을 해소해 드리지만, 먼저 이 두 필라멘트가 무엇인지 자세히 알아보겠습니다.
3D 프린팅