산업 제조
3D 프린팅
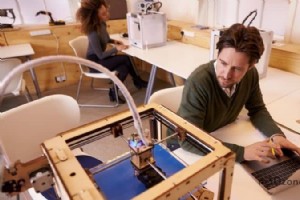
머릿속에 떠오르는 이미지를 실제 사물로 만들고 싶으신가요? 3D 프린팅은 상상을 현실로 구현할 수 있는 플랫폼을 제공합니다. 의료, 교육, 건축, 또는 기술 중심의 어떤 분야에서 일하든 3D 프린팅은 강력한 도구가 됩니다. 그렇다면 3D 프린팅이란 정확히 무엇일까요? 이 글을 통해 3D 프린팅에 대한 모든 궁금증을 해소해 보세요. 간단히 말해, 3D 프린팅은 3D 프린팅 장치를 사용해 3차원 모델을 만드는 과정입니다. 선택한 3D 프린터에서 플라스틱 필라멘트를 압출하면, 한 층 한 층 쌓아 올려 3차원 물체를 완성합니다. 고

3D 프린팅, 어디에 쓰이나? 3D 프린팅(적층 제조)은 설계 자유도, 소량 생산 경제성, 맞춤형 제작, 경량화, 리드타임 단축 강점을 바탕으로 거의 모든 산업에 침투했습니다. 프로토타이핑에서 최종 부품 양산, 의료·건설·항공우주·패션까지 적용 범위가 폭발적으로 확대 중입니다. 산업별 핵심 적용 분야 1. 항공우주 (Aerospace) - 선도적 도입 산업 적용 사례기술/소재효과 연료 노즐 (GE LEAP 엔진)DMLS, CoCr 합금20개 부품 → 1개 통합, 25% 경량화, 5배 내구성

3D 프린터, 어떻게 작동하나? 3D 프린터는 디지털 3D 모델을 물리적 객체로 변환하는 적층 제조 기계입니다. 잉크젯 프린터가 종이에 잉크를 뿌려 2D 이미지를 만들듯, 3D 프린터는 소재(필라멘트/레진/분말)를 층층이 쌓아 3D 객체를 만듭니다. 핵심 차이는 Z축(높이) 방향 자유도입니다. 3D 프린팅 워크플로: 4단계 프로세스 1단계: 설계 (Design) - CAD 모델링 CAD 소프트웨어: Fusion 360, SolidWorks, Onshape, FreeCAD (파라메트릭), Blender, ZBrush (스컬프

왜 3D 프린터 종류가 이렇게 많을까? 적층 제조(Additive Manufacturing) 원리는 같지만, 소재 상태(필라멘트/레진/분말/시트), 에너지원(열/레이저/광/전자빔), 적층 방식이 달라 10여 가지 기술로 분화되었습니다. 각 기술은 정밀도, 강도, 속도, 소재, 비용, 크기에서 고유한 트레이드오프를 가집니다. 10대 3D 프린팅 기술 비교표 기술명약자소재 형태에너지/방식대표 소재정밀도강도속도비용주용도 용융 적층 모델링FDM/FFF필라멘트열 압출PLA, ABS, PETG, TPU, 나일

노즐 막힘, 왜 생기나? 원인메커니즘예방 소재 전환 잔여물PLA→ABS 등 온도 차이로 이전 소재 탄화 잔존전환 시 고온 소재 온도로 50mm 이상 퍼지(Purge) 흡습 필라멘트수분 기포화 → 압출 불균일 → 탄화물 생성제습함 보관, 출력 전 건조(50~55°C, 4~6h) 과저온 출력완전 용융 안 됨 → 압출 저항 ↑ → 기어 마찰열로 노즐 내 탄화온도 타워로 최적 온도 확인, 최소 온도 준수 과고온 출력열분해 가속 → 카본화 → 노즐 내경 좁아짐권장 최고 온도 초과 금지, 장시간 대기 시
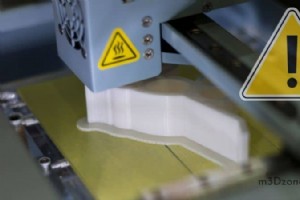
3D 프린터 유해가스, 정말 위험한가? 네, 과학적으로 입증된 건강 위험이 존재합니다. 일리노이 공대(Illinois Institute of Technology) 등 다수 연구에서 3D 프린터 작동 시 초미세입자(UFP, <100nm)와 휘발성유기화합물(VOCs)가 다량 배출됨을 확인했습니다. 밀폐 공간에서 장시간 노출 시 호흡기·심혈관계 악영향 우려가 큽니다. 소재별 배출 특성 및 위험도 소재UFP 배출량주요 VOCs위험도특이사항 ABS매우 높음 (10¹⁰~10¹¹ particles/min)스티렌

핵심 차이 한눈에 보기 구분3D 프린팅 (적층 제조)사출 성형 (Injection Molding) 원리필라멘트/레진/분말 층층 적층용융 수지 금형 캐비티 고압 주입 초기 비용낮음 (장비 $200~$500K, 금형 없음)매우 높음 (금형 $5K~$500K+) 단위 당 비용높음 (소재비 + 시간비)낮음 (대량 시 개당 $0.01~$1) 리드타임수시간~수일 (즉시 시작)수주~수개월 (금형 제작 필요) 설계 변경자유로움 (CAD 수정 후 즉시 출력)어려움 (금형 수정/재제작 필요

핵심 차이: 더하기 vs 빼기 구분3D 프린터 (적층 제조)레이저 커터 (절삭 제조) 원리소재를 층층이 쌓아 올림평판 소재에서 불필요 부분 잘라냄 자유도3D 형상(오버행, 내부 구조) 가능2.5D(평면+깊이 제어) 위주 소재필라멘트, 레진, 분말(플라스틱, 금속, 세라믹)목재, 아크릴, 종이, 가죽, 직물, 얇은 금속, 유리 등 폐기물서포트, 브림, 실패분 외 거의 없음잘려나간 부분 = 폐기물(중첩 배치로 최소화) 속도느림(시간~수십 시간)빠름(초~분 단위) 정밀도
3D 프린팅의 태동: 1980년대 초반 1981년: 고다마 히데오(Dr. Hideo Kodama) - 최초의 특허 출원 일본 나고야 시립 공업 연구소의 고다마 박사는 광경화성 수지를 자외선으로 경화해 3차원 물체를 만드는 적층 제조 개념을 최초로 특허 출원했습니다. 그러나 연구비 부족으로 1년 내 특허 심사 요청을 못 해 권리 소멸. 학계에서는 그를 3D 프린팅의 진정한 선구자로 평가합니다. 1984년: 프랑스 3인방(르 메오테, 드 비트, 앙드레) - 포기된 특허 알카텔 연구진이 액체 단량체 레이저 경화 아이디어로 특허 출원했으

필라멘트 소요량, 어떻게 정해지나? 필라멘트 사용량은 모델 부피 × 인필 밀도 × 소재 밀도로 결정됩니다. 슬라이서(Cura, PrusaSlicer, Bambu Studio 등)가 STL 파일을 슬라이싱하면 정확한 사용량(g, m)을 예측해줍니다. 슬라이서로 정확한 소요량 확인하기 STL 파일 불러오기 프린터 프로필, 노즐(0.4mm 기본), 소재(PLA/ABS/PETG 등) 선택 층높이(0.2mm 기본), 인필(15~20% 기본), 벽 수(2~3겹), 서포트 설정 등 조정 슬라이싱 실행 → 미리보기에서 필라멘트

3D 프린터, 정말 냄새나고 해로울까? 네, 3D 프린터는 작동 중 미세입자(UFP)와 휘발성유기화합물(VOCs)을 배출합니다. 소재별 유해성 차이는 크지만, 밀폐된 공간에서 장시간 무방비 노출 시 호흡기·심혈관계 위험이 입증된 바 있습니다(일리노이 공대 등 다수 연구). 소재별 유해성 비교 소재주요 배출 물질유해성 등급냄새주요 건강 영향 ABS스티렌(Styrene), UFP 다량🔴 높음강한 아크릴/화학 냄새두통, 현기증, 피로, 호흡기 자극, 발암가능물질(Group 2B) ASA스티렌 유

3D 프린터가 중간에 멈추는 대표 원인 TOP 7 순위원인주요 증상해결 난이도 1필라멘트 부족/단선익스트루더 클릭음, 압출 중단, 필라멘트 런아웃 센서 작동⭐ 쉬움 2노즐 막힘(클로깅)압출량 감소, 얇은 라인, 완전 막힘 시 모터 클릭음만 남⭐⭐ 보통 3과열(열 폭주/서미스터 불량)프린터 강제 종료, 메인보드 보호 회로 작동, 익스트루더 과열⭐⭐ 보통 4전원 불안정/부족갑작스러운 재부팅, LCD 꺼짐, 모터 떨림⭐⭐ 보통 5SD카드/파일 오류Printing stopped

블롭(Blobs)과 지트(Zits)란? 블롭은 출력 표면에 돌출된 비교적 큰 덩어리, 지트(Zits)는 그보다 작은 여드름 같은 돌기를 말합니다. 둘 다 압출량 과다, 압력 미해소, 경로 전환 지점 등에서 발생하며 표면 품질을 크게 해칩니다. 주요 원인별 진단 및 해결법 1. 리트랙션(Retraction) 설정 불량 증상원인해결 이동 경로 시작/끝에 블롭리트랙션 거리 부족 또는 속도 과다/과소거리 2~5mm(직접 익스트루더 0.8~2mm), 속도 20~40mm/s로 조정 필라멘트 마모/끊김

3D 프린팅 속도란? 출력 속도(Print Speed)는 익스트루더가 X/Y축으로 이동하며 필라멘트를 압출하는 속도(mm/s)입니다. 이 설정은 출력 시간, 표면 품질, 층간 접착력, 치수 정밀도에 직접적인 영향을 미칩니다. 프린터 유형별 권장 속도 범위 프린터 분류권장 속도 범위비고 저속형(구형/보급형 베드 슬링거)40~80 mm/s프레임 강성 낮음, 진동 대책 필요 중속형(일반적 Cartesian/CoreXY)80~120 mm/s대부분의 출력물에 균형 잡힌 설정 고속형(최신 Cor

핵심 요약: 순수 PLA는 안전하지만, 첨가제가 문제 옥수수 전분 등 식물성 원료로 만든 순수 PLA 필라멘트는 식품 접촉에 안전합니다. 하지만 시판 필라멘트 대부분은 색소, 충전제, 안정제 등 첨가제를 포함하므로 식품용 인증(미국 FDA 21 CFR 177.1315, 유럽 EU 10/2011 등)을 받은 제품만 식품 용기로 사용해야 합니다. 식품 안전 소재의 조건 식품 접촉 소재로 인정받으려면 다음 기준을 충족해야 합니다. 유해 물질이 식품으로 이행(migration)되지 않을 것 식품의 맛, 냄새, 색에 영향을 주지
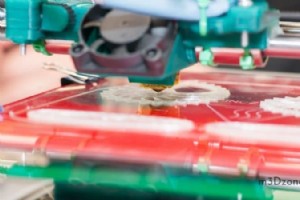
FDM과 FFF: 같은 기술, 다른 이름 FDM(Fused Deposition Modeling)과 FFF(Fused Filament Fabrication)는 사실상 동일한 3D 프린팅 기술을 지칭합니다. 둘 다 소재를 녹여 층층이 쌓아 올리는 적층 제조(Additive Manufacturing) 방식인 재료 압출(Material Extrusion) 기술을 사용합니다. Stratasys사가 FDM 상표권을 보유하고 있지만, 오픈소스 커뮤니티에서는 특허 회피 및 구분 차원에서 FFF라는 용어를 주로 사용합니다. FDM 3D 프린팅의

3D 프린팅 소재의 세계: 플라스틱을 넘어 초기엔 열가소성 플라스틱 위주였으나, 현재는 금속, 세라믹, 복합재, 생체 적합 소재, 식품, 건축 자재까지 확장되었습니다. 용도별 최적 소재 선택이 출력 성패를 가릅니다. 주요 폴리머 필라멘트(FDM/FFF) 비교 소재 장점 단점 주용도 난이도 PLA 출력 쉬움, 무취, 생분해, 저렴, 선명 색상 내열성 낮음(Tg 60°C), 취성, 습기 흡수 입문, 모형, 교육, 비기능 파트 ★☆☆☆☆ PETG 내충격/내화학/내수성, 식품 안전 가능, 출력 쉬움 스트링링, 표면 끈적임
레진 3D 프린터란? 광경화성 수지(레진)를 UV 빛(레이저/프로젝터/LCD)으로 층층이 경화시켜 출력하는 적층 가공 장비입니다. FDM(필라멘트)과 달리 노즐이 없고, 액체 탱크(Vat)에서 빌드 플레이트가 상승/하강하며 형상을 만듭니다. 주요 방식 비교 방식 광원 해상도 결정 요인 속도 대표 모델 SLA(스테레오리소그래피) UV 레이저(갈바노미터 스캔) 레이저 스팟 크기(50-150µm) 느림(포인트 스캔) Formlabs Form 3/4, 3D Systems DLP(디지털 라이트 프로세싱) DLP 프로젝터(마

유리 베드, 왜 청소가 중요한가? 유리 베드는 평탄도와 표면 품질이 최고지만, 필라멘트 잔여물, 접착제(글루스틱, 헤어스프레이), 피부 유분, 먼지가 쌓이면 첫 레이어 접착력이 급격히 떨어집니다. 정기 청소는 선택이 아닌 필수입니다. 청소 전 준비사항 베드 온도: 필라멘트 용점 근처로 가열(PLA 60°C, ABS 100°C, PETG 80°C) → 잔여물 연화로 제거 용이 안전: 열상 방지 장갑 착용, 프린터 전원 끄고 식힌 후 청소 권장 도구: 플라스틱 스크레이퍼(금속 날 금지), 극세사 천, 키친타월, 세척제 세척제별
ABS 출력, 인클로저 없이 하면 안 되는 3가지 이유 1. 워핑(Warping) 방지 - 품질의 핵심 ABS는 냉각 수축률이 커서(약 0.8-1.0%), 상부 레이어가 식으며 수축할 때 하부를 당겨 모서리가 들뜨는 워핑이 빈발합니다. 인클로저는 챔버 온도를 40-50°C로 유지해 냉각 속도를 늦추고, 열 응력을 균일화해 워핑을 근본적으로 억제합니다. 2. 유해 가스 차단 - 건강과 안전 ABS 출력 시 VOCs(휘발성 유기화합물: 스티렌, 부타디엔 등)와 UFP(초미세먼지)가 다량 발생. 스티렌은 발암 의심 물질(IARC 2B
3D 프린팅