TIG 용접: 원리, 장비, 작동, 적용, 장단점 완벽 가이드
TIG 용접(Tungsten Inert Gas Welding)이란?
TIG 용접은 비소모성 텅스텐 전극과 불활성 가스 실드를 사용하는 정밀 아크 용접법입니다. GTAW(Gas Tungsten Arc Welding)가 정식 명칭. 필러 와이어 별도 공급(또는 무필러)으로 용융 풀을 정밀 제어할 수 있어 박판, 정밀 부품, 고내식/고강도 요구 용접에 최적입니다. 알루미늄, 스테인리스, 티타늄, 니켈 합금 등 난용접성 재료 표준 공정.
작동 원리
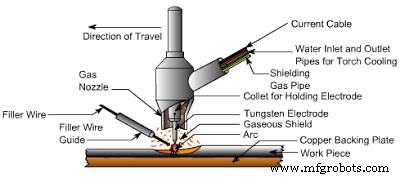
직류 직극성(DCEN: 전극 -, 공작물 +) 또는 교류(AC)로 텅스텐 전극과 공작물 사이 아크 발생. 텅스텐은 용융되지 않고 아크만 유지. 아크 열로 모재 용융, 필러 필요 시 수동/자동 공급. 실드 가스(Ar, He)가 용융 풀 보호. AC TIG는 알루미늄 산화막 파괴(청소 작용) + 용융 동시 수행.
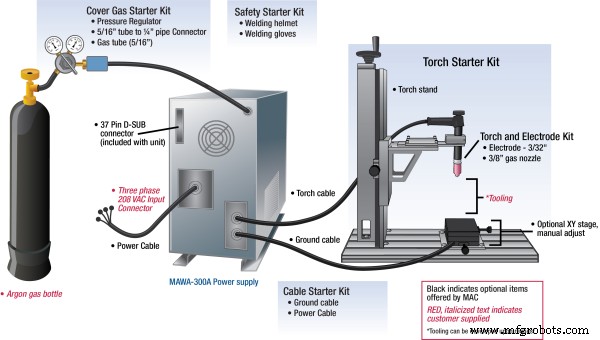
TIG 용접 장비: 전원, 토치, 가스 시스템, 필러 로드
주요 장비
전원 장치 (AC/DC 펄스 기능 필수)
DC: 강철, 스테인리스, 티타늄, 니켈합금, 구리. AC: 알루미늄, 마그네슘. 10~35V, 5~300A. 펄스 기능으로 열입력 제어, 박판 변형 억제. 하이프리퀀시 스타트(비접촉 아크 개시) 표준.
TIG 토치
텅스텐 전극(1.6~4.8mm, 2% 세리움/란탄/토륨), 콜릿, 가스 노즐(세라믹). 수냉(고전류)/공냉(저전류). 노즐 내경으로 아크 집중도 제어. 노즐 마모 빠름.
실드 가스 시스템
아르곤 표준. 헬륨 혼합으로 열입력↑, 관입↑. 수소 첨가(스테인리스)로 산화 방지. 유량계/레귤레이터로 5~20 L/min 제어.
필러 로드 (옵션)
모재 성분 매칭 로드 수동/자동 공급. 무필러(오토지너스) 용접도 다수.
TIG 용접 작동: 텅스텐 전극, 아크, 실드 가스, 필러 공급
작동 순서
모재 정밀 세척 (아세톤/알코올, 스테인리스 전용 브러시)
전극 연마(DC: 뾰족, AC: 볼 엔드), 토치 조립, 가스 체크
전류/펄스/AC 밸런스/주파수 설정
HF 스타트 → 아크 개시 → 용융 풀 형성 확인
필러 공급(필요 시)하며 토치 이동 (푸시 앵글 10~15°)
아크 종료 시 다운슬로프/가스 후류로 크레이터 균열 방지
주요 적용 분야
항공우주: 티타늄, 인코넬, 알루미늄 리튬 합금 중요 부품
배관/압력용기: 스테인리스, 고합금강 루트 패스 (고품질 필수)
식음료/제약: 스테인리스 위생 배관 (오비탈 TIG 자동화)
자동차/모터사이클: 배기 시스템(티타늄, 인코넬), 알루미늄 프레임
정밀 기계/의료: 미세 부품, 임플란트, 센서 하우징
예술/공예: 스테인리스 조형물, 자전거 프레임 맞춤 제작
장점
최고 수준 용접 품질: 기공/슬래그/스패터 거의 없음
열입력 정밀 제어 → 박판(0.3mm~) 변형 최소
전자세 용접 가능, 필러 독립 제어
이종 금속, 이종 두께 접합 용이
AC/DC/펄스 다기능으로 전재료 대응
자동화(오비탈, 로봇) 시 초고반복 품질
용접부 내식성·연성·피로강도 우수
단점
저속 (MIG 대비 1/3~1/5) → 생산성 낮음
고숙련 필요 (양손 조작: 토치+필러, 발페달 전류 제어)
장비비 고가 (펄스 AC/DC 전원, 수냉 토치)
두꺼운 판(>5~6mm) 단일 패스 곤란 → 다층 시 시간↑
야외/풍속 작업 부적합 (실드 가스 보호 한계)
텅스텐 오염(터치, 필러 접촉) 시 아크 불안정 → 재연마 필요
TIG 용접은 '용접의 정석'으로, 품질이 속도보다 우선일 때 선택됩니다. 펄스 TIG, AC 밸런스 제어, 하이프리퀀시 스타트, 오비탈 자동화 등 기술 성숙도가 높아 반도체 배관, 항공우주, 원자력, 의료 등 고신뢰성 분야에서 대체 불가능한 위상을 가집니다.