저항 용접(Resistance Welding): 원리, 종류(스팟/심/프로젝션/플래시), 적용, 장단점
저항 용접(Resistance Welding)이란?
저항 용접은 접합부 계면 전기 저항에서 줄 열(Joule heating, H = I²Rt)로 금속을 국부 용융시키고, 가압력으로 접합하는 열전기적 용접법입니다. 필러·플럭스·실드 가스 불필요, 완전 자동화 용이, 고속·고생산성으로 자동차 차체 조립(스팟 용접) 등 대량 생산 라인의 핵심 공정입니다.
작동 원리
열 발생: H = I²Rt (I: 전류, R: 계면 접촉 저항, t: 통전 시간) 접촉 저항 R: 표면 거칠기, 산화막, 온도, 압력에 의존. 계면에서 최대 → 국부 용융. 가압: 전극 압력으로 계면 밀착 → 접촉 저항 제어 + 용융 금속 단조 → 치밀한 너겟(nugget) 형성.
주요 4대 종류
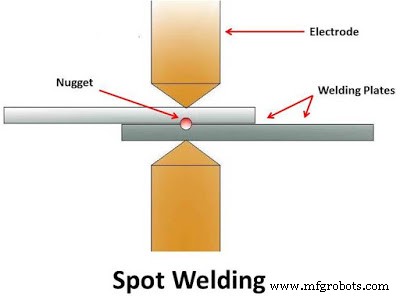
1. 스팟 용접 (Spot Welding) - 가장 일반적
대향 구리 전극으로 판재 겹침부 점접합. 지름 4~7mm 너겟 형성. 자동차 차체 1대당 3,000~5,000개 스팟.
스팟 용접: 대향 전극, 원형 너겟 형성
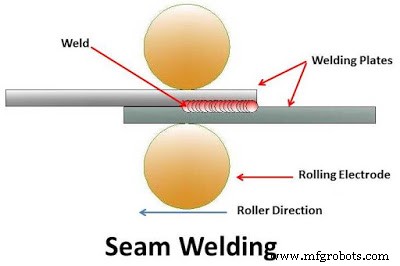
2. 심 용접 (Seam Welding) - 연속 스팟
롤러형 전극 회전하며 연속 통전/가압. 기밀/수밀 심 제작. 연료 탱크, 라디에이터, 드럼 캔. 용접 속도 ~60 in/min (1.5 m/min).
심 용접: 롤러 전극 연속 구동
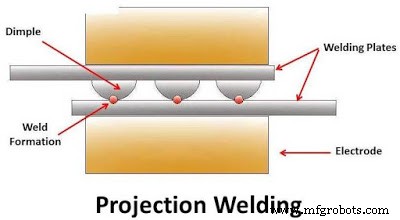
3. 프로젝션 용접 (Projection Welding)
한쪽 판에 돌기(프로젝션/딤플) 성형 → 전극 평면 가압. 전류·압력 집중으로 돌기 용융·평탄화되며 다점 동시 접합. 너트/볼트/스터드 용접, 다점 패턴 접합에 최적.
프로젝션 용접: 돌기 집중 가열·단조
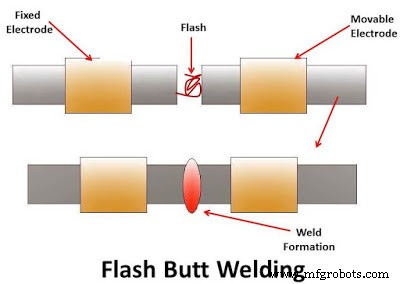
4. 플래시 버트 용접 (Flash Butt Welding)
대향 고정/이동 전극에 봉재/관재 고정. 고펄스 전류(~100kA)로 단부 아크 방전(플래시) → 단부 가열·정화 → 업셋 단조 압력으로 접합. 파이프, 레일, 액슬, 체인 링크. 접합부 강도 모재 수준.
플래시 버트 용접: 플래시 정화 → 업셋 단조
주요 적용 분야
자동차: 차체 패널 스팟/심/프로젝션, 너트/스터드 프로젝션, 테일러드 블랭크
가전: 세탁기 드럼 심, 냉장고 캐비닛 스팟
전기/전자: 버스바, 커넥터, 배터리 탭 (초음파/저항 하이브리드)
파이프/튜브: 플래시 버트 용접 이음관, ERW 파이프 제조
철도: 레일 플래시 버트 용접 (장대 레일)
일반 기계: 시트메탈 조립체, 와이어 메쉬, 필터
장점
박판(0.1mm)~후판(20mm) 광범위 대응
초고속 사이클 (스팟 0.1~0.5초/점)
완전 자동화·로봇화 표준 (자동차 라인 100% 자동)
이종 금속 접합 가능 (Al/Fe, Cu/Al 등)
필러/플럭스/실드 가스 불필요 → 청정, 저운영비
비숙련자 조작 가능 (파라미터 레시피화)
환경 친화적 (흄/스패터/소음 최소)
단점
전용 머신/로봇/전원/제어 시스템 고가 (초기 투자비 큼)
판 두께 제한: 전류 용량·전극 힘 한계로 극후판 곤란
고전도도 재료(구리, 알루미늄 고순도) 접합 난이도 높음 (전류 분산)
대용량 전력 설비 필요 (피크 전류 수만~수십만 A)
접합부 인장/피로 강도 모재 대비 낮음 (너겟 크기·형상 의존)
전극 마모·팁 드레싱 관리 필수 (품질 안정성 직결)
비접근성 영역 용접 곤란 (전극 도달 필요)
저항 용접은 '대량 생산의 백본'입니다. 자동차 한 대당 수천 개 스팟 용접이 로봇으로 1분 내 완료됩니다. 최근에는 중주파 인버터 전원(1kHz)으로 전류 파형 정밀 제어, 알루미늄 차체 확대 대응, 실시간 품질 모니터링(전류/전압/변위/음향 신호 AI 분석), 레이저-저항 하이브리드 용접 등 지능화·고도화가 가속화되고 있습니다.